Кратко
Печатают шаблоны, модели, шины, временные коронки и базисы протезов на фотополимерных принтерах, каркасы съёмных протезов выплавляют из кобальт-хрома лазером. Модели получаются с отклонением около 60–160 мкм, шаблоны дают угловую ошибку чаще меньше 5°. Смолу берут медицинского класса и досвечивают строго по паспорту: от этого зависит биосовместимость.
- По обзору 41 работы за 2018–2022 годы, отклонение имплантата от плана при операции по шаблону в среднем меньше 2 мм (чаще меньше 1 мм), угловое меньше 8° (чаще меньше 5°). Для полной дуги метаанализ 2026 года дал 1,18 мм у шейки, 1,46 мм у верхушки и 3,65°.
- Точность печатной модели зависит от принтера: в одном сравнении PolyJet дал около 57 мкм, LCD около 151 мкм, DLP около 163 мкм. Положение детали на столе меняет ошибку шаблона сильнее, чем ожидаешь: в опыте на DLP-принтере 94–126 мкм при вертикальной печати и 144–204 мкм при горизонтальной.
- Каркасы съёмных протезов и коронок выплавляют из кобальт-хрома. По паспорту EOS на сплав типичная точность копингов ±20 мкм при слое 20 мкм.
- Смола для изделия во рту должна быть медицинской (класс I для шаблонов, IIa для долгой носки), а режим мойки и досветки берётся из паспорта: исследование 2026 года показало разный клеточный отклик на смолы при разной длительности досветки.
- Шаблон с моделью на один случай по условному расчёту обходится около 2 500 ₽: смола даёт четверть, втулки, проектирование и работа оператора вместе около двух третей.
Статья раздела 3D-печать в медицине о технологии и материалах для тех, кто налаживает производство. Медицинских советов и клинических рекомендаций в ней нет.
Что печатают в стоматологии и на чём
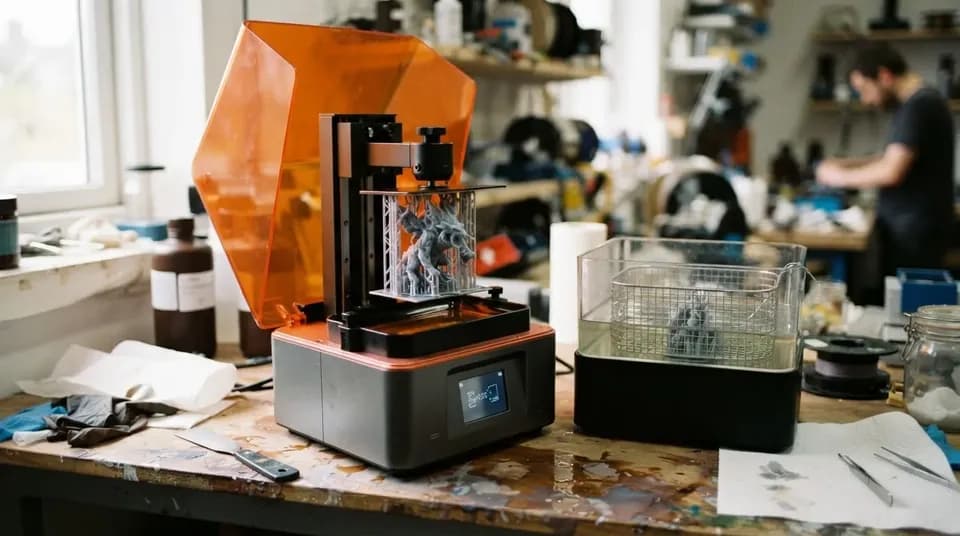
Пять групп изделий закрывают почти весь спрос. Для большинства работает фотополимерная печать: LCD (MSLA), DLP или SLA, отличия которых разобраны отдельно. Металл печатают только для каркасов.
| Изделие | Как печатают | Срок контакта с пациентом | Класс по правилам MDR (ориентир) |
|---|---|---|---|
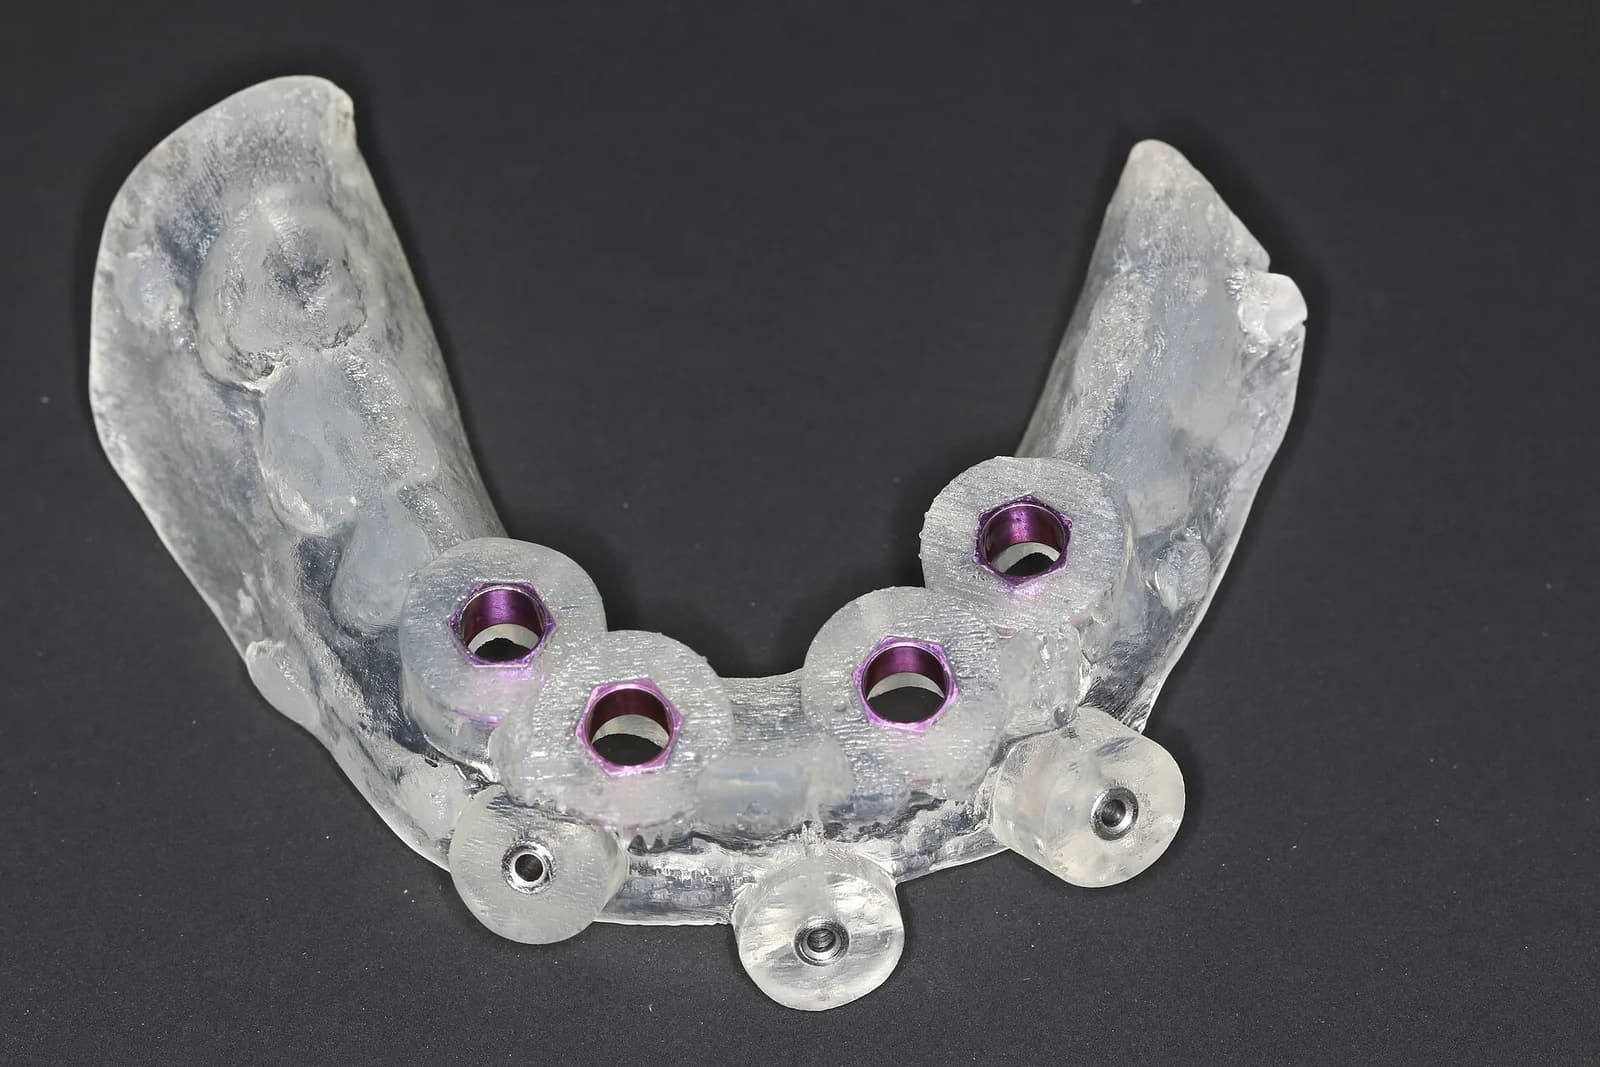
| Хирургический шаблон для имплантации | Фотополимер, слой 50–100 мкм, толщина стенки от 2 мм по инструкции производителя смолы | Минуты, в ходе операции | I (правило 5: полость рта, кратковременно) |
| Модель челюсти | Фотополимер или PolyJet | С пациентом не контактирует | Вспомогательное изделие лаборатории |
| Прикусная шина, каппа | Фотополимер с долговременным допуском | Месяцы | IIa (правило 5: полость рта, более 30 суток) |
| Временная коронка | Фотополимер с наполнителем | Дни–месяцы | I или IIa в зависимости от заявленного срока |
| Базис съёмного протеза | Фотополимер, зубы либо печатные, либо готовые | Годы | IIa |
| Каркас съёмного протеза, коронка с керамикой | SLM кобальт-хром | Годы | IIa (правило 8: имплантируемые в зубы) |
Классы выведены нами из определений регламента ЕС 2017/745: «кратковременное» применение там означает от 60 минут до 30 суток, «долговременное» больше 30 суток, а изделия в полости рта, не всасывающиеся слизистой, при длительном применении относятся к IIa (правило 5). Окончательный класс определяет производитель по заявленному назначению, а не лаборатория по виду изделия.
FDA среди изделий, которые делают 3D-печатью, называет стоматологические реставрации вроде коронок и изделия по анатомии конкретного пациента.
Какая точность подтверждена
В клинике на ошибку шаблона влияют снимок, скан, совмещение данных, печать, посадка шаблона на зубы или слизистую и люфт втулки. Печать составляет часть этой цепочки, и измерять её лучше отдельно.
Шаблоны. Систематический обзор 2023 года, который объединил 41 работу, показал: средняя ошибка положения имплантата при хирургии по шаблону ниже 2 мм (в большинстве работ ниже 1 мм), угловая ниже 8° (чаще ниже 5°). Шаблоны на зубах точнее, чем на слизистой. Фрезерованные шаблоны в клинике показывали точность выше печатных, хотя авторы оговаривают нехватку данных. Для полной дуги метаанализ 30 клинических работ (2 056 имплантатов) дал средние 1,18 мм по горизонтали у шейки, 1,46 мм у верхушки, 0,58 мм по вертикали и 3,65°. Авторы советуют закладывать при планировании запас 2 мм по горизонтали и 1 мм по вертикали от опасных структур.
Модели. В исследовании 2025 года напечатали по 10 моделей верхней челюсти пятью способами и сравнили с проектом. Средняя ошибка составила около 57 мкм у PolyJet, около 151 мкм у LCD и около 163 мкм у DLP, а FDM и SLA показали сопоставимые между собой результаты. Систематический обзор 2024 года на семи работах пришёл к другому порядку: DLP и PolyJet точнее SLA и FDM. Противоречие объясняют разные принтеры, смолы, ориентация и ПО подготовки, поэтому паспортному «точность до 25 мкм» верить нельзя: проверяйте на своей модели-эталоне.
Ориентация. В лабораторном исследовании 2026 года шаблоны для разных промежутков зубного ряда печатали на DLP-принтере со слоем 50 мкм в двух положениях (по 7 штук на группу). При горизонтальной печати среднеквадратичное отклонение составило 144–204 мкм, при вертикальной 94–126 мкм. Инструкция Formlabs для SLA-принтера, напротив, рекомендует печатать шаблон горизонтально, посадочной поверхностью вверх. Вывод для цеха: ориентацию берут из валидированных настроек конкретной пары «принтер и смола» и меняют только после измерения.
Шины. Методологический обзор 2026 года по прикусным аппаратам отмечает, что тонкий слой (25–50 мкм) и печать под углом 45° в большинстве работ давали лучшие прочность и точность. Выдержка в воде и термоциклирование свойства снижают.
Металл. Паспорт EOS CobaltChrome SP2 (редакция 2008 года, данные помечены как предварительные) называет типичную точность коронок и мостов до четырёх элементов ±20 мкм при слое 20 мкм, минимальную стенку 0,3 мм, шероховатость после печати около Ra 8 мкм, после полировки Rz до 1 мкм. Плотность 8,50–8,65 г/см³, состав соответствует сплаву типа 4 по EN ISO 22674. Мосты из четырёх и более единиц перед снятием с плиты прогревают для снятия напряжений: по паспорту 750 °C, один час, в аргоне. О том, как устроен SLM в целом и что делают с опорами, есть отдельная статья и материал о цене металлической печати.
Обзор 2026 года по съёмным протезам заключает, что печатные полные протезы по прилеганию и удовлетворённости пациентов сопоставимы с традиционными и фрезерованными, а SLM-каркасы зависят от разброса процесса и постобработки. Данных о долгой службе печатных шин и протезов пока мало.
От снимка до изделия
Цепочка шаблона для имплантации
- 01
КТ и скан зубов.
Конусно-лучевая томография даёт кость, интраоральный скан или скан слепка даёт поверхность зубов. Оба набора совмещают по общим точкам.
- 02
Планирование.
В программе ставят имплантаты по кости и будущему протезу, выбирают тип опоры шаблона: зубы, слизистая, кость. Втулки подбирают под систему имплантации.
- 03
Проектирование шаблона.
Строят тело шаблона, окна обзора, отверстия под втулки. Минимальная толщина стенки задаётся по инструкции смолы, у Formlabs это 2 мм.
- 04
Подготовка печати.
Положение на столе, опоры вне посадочной поверхности, слой 50 или 100 мкм по паспорту. STL-файл несёт треугольную сетку, её плотность влияет на гладкость посадочной поверхности, подробности есть в глоссарии.
- 05
Печать, мойка, досветка.
Мойка в изопропиловом спирте, сушка, досветка по режиму паспорта на выделенном оборудовании.
- 06
Сборка и контроль.
Опоры срезают, места среза полируют, втулки вдавливают. Шаблон проверяют на модели и на трещины, перед операцией дезинфицируют или стерилизуют.
Посадку шаблона на зубах проверяют на печатной модели той же челюсти. Если он качается на модели, на пациенте лучше не сядет.
Постобработка и биосовместимость
После печати на детали остаётся неотверждённая смола, а внутри слоёв часть мономера не прореагировала. Для изделия во рту это главный риск.
Мойка. Инструкция Formlabs к смоле для шаблонов требует изопропилового спирта не ниже 99 %, выделенного бака, платформы, мойки и набора для финишной обработки, которые нельзя использовать с другими смолами. Смешение смол нарушает заявленную биосовместимость.
Досветка. Режим задаёт производитель смолы для конкретной пары «принтер и установка досветки». Исследование 2026 года на человеческих фибробластах дёсны сравнило две смолы для базисов протезов: у V-Print dentbase более длительная полимеризация повышала метаболическую активность клеток и снижала сигналы апоптоза, у FotoDent Denture отклик был менее однородным. Авторы делают вывод, что оценивать нужно не только вымываемый остаточный мономер, но и параметры печати. Лишнее время под лампой качество само не повышает: подтверждены только паспортные значения, а недосветка оставляет мономер.
Стерилизация шаблона. По той же инструкции допускаются выдержка в 70 % изопропиловом спирте 5 минут или автоклав, цикл не длиннее 20 минут при 134 °C или 30 минут при 121 °C с сушкой. Цвет после автоклава меняется, это не брак. Более горячие и долгие циклы снижают точность. После обработки шаблон проверяют на трещины.
Нормы и документы. Производитель смолы доказывает биосовместимость по серии ISO 10993 (оценка в рамках управления риском, цитотоксичность, раздражение, сенсибилизация) и стоматологическому ISO 7405. Формулировка из паспорта Formlabs на смолу для шаблонов: изделие класса I, оценено по ISO 10993-1 и ISO 7405, не цитотоксично, не раздражает. Для смолы долгой носки (шины, ретейнеры) тот же производитель заявляет класс IIa и прочность на изгиб не менее 50 МПа по ISO 20795-2. ISO 13485 описывает систему менеджмента качества производителя медицинских изделий: её вводят те, кто выпускает изделия серийно, а не лаборатория, которая работает по инструкции зарегистрированной смолы.
В ЕС похожее различие даёт регламент 2017/745: изделие, сделанное по письменному назначению специалиста для одного пациента, считается изготовленным по индивидуальному заказу, а серийное, которое лишь подгоняют под потребителя, нет. У FDA есть исключение для кастомных изделий в объёме не более 5 единиц в год по виду изделия (разъяснение 2014 года).
Расчёт себестоимости шаблона
Пример для лаборатории с одним MSLA-принтером и смолой для шаблонов. Допущения собраны в таблице, все их надо заменить своими.
| Статья | Допущение | Сумма |
|---|---|---|
| Смола | 9 ₽/мл, шаблон 16 мл с опорами и модель 45 мл, запас на брак 15 % | 631 ₽ |
| Машинное время | Плита из 4 случаев (8 деталей) печатается 3 часа, ставка 150 ₽/ч | 113 ₽ |
| Работа оператора | 40 минут на случай (мойка, досветка, опоры, контроль) по 600 ₽/ч | 400 ₽ |
| Изопропиловый спирт | на случай | 40 ₽ |
| Металлические втулки | 2 штуки по 350 ₽ | 700 ₽ |
| Проектирование | 45 минут по 800 ₽/ч | 600 ₽ |
| Итого на случай | около 2 484 ₽ |
Ставка 150 ₽/ч получена так: принтер за 300 000 ₽ при трёх годах и 1 500 часах в год даёт около 67 ₽/ч амортизации, остальное уходит на плёнку и бак, экран, электричество и обслуживание. Это допущение, а не данные производителя.
Если смола подорожает вдвое, итог вырастет на те же 631 ₽, то есть на 25 %. Основная доля приходится на втулки, проектирование и труд. Шаблон без модели обойдётся примерно в 1 840 ₽ при тех же ставках. Для других изделий считайте так же, а общий порядок калькуляции есть в статье о себестоимости детали и в калькуляторе себестоимости. В расчёте нет страхования ответственности и регистрации, они нужны, если изделия идут на продажу.
Типичные ошибки
- Шаблон не садится. Причины: опоры оставили на посадочной поверхности, усадка из-за неполной мойки, модель и шаблон напечатаны в разном положении. Модель и шаблон одной партии держат в одном положении.
- Досветка «на глаз». Лампу выбирают по ценнику, время ставят по привычке. Режим берут из паспорта смолы для вашей установки.
- Одна ёмкость для всех смол. Для шаблонов и для обычных моделей используют разные баки, платформы и спирт. Так требует инструкция производителя смолы.
- Горячий автоклав. Лишние минуты или температура выше паспортной ведут к деформации и трещинам. Сушку после автоклава делают по протоколу.
- Смола вне заявленного назначения. Смолу для моделей пускают в рот только потому, что она «биосовместима». У изделия есть заявленное назначение и класс.
Лаборатории чаще ошибаются не в принтере, а в обвязке: баки смешали, лампу взяли без паспорта, режим подобрали «по ощущениям». После этого проверять точность шаблона по КТ бессмысленно, потому что сам материал не воспроизводится. Начните с протокола мойки и досветки на одной смоле и одном принтере и измерьте модель-эталон, прежде чем печатать рабочий заказ.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Можно ли напечатать зубные протезы на 3D-принтере?
Да. Базисы съёмных протезов и временные коронки печатают фотополимерной смолой медицинского класса, каркасы съёмных протезов выплавляют лазером из кобальт-хрома. Обзор 2026 года сообщает, что печатные полные протезы по прилеганию и удовлетворённости пациентов сопоставимы с традиционными и фрезерованными. Окончательную конструкцию определяет врач, а смолу берут зарегистрированную.
Какой принтер нужен для 3D-печати зубов?
Для моделей и шаблонов подходят настольные LCD- и DLP-принтеры с пикселем 25–50 мкм. Для каркасов нужна установка для лазерного плавления металла. Конкретный принтер выбирают по паспорту смолы: производитель указывает, на каких принтерах и режимах он подтвердил свойства.
Насколько точен хирургический шаблон для имплантации?
По обзору 41 работы средняя ошибка положения имплантата меньше 2 мм (чаще меньше 1 мм), угловая меньше 8° (чаще меньше 5°). На полных дугах метаанализ дал 1,18–1,46 мм по горизонтали и 3,65°. Врач закладывает запас безопасности 2 мм по горизонтали и 1 мм по вертикали.
Нужна ли регистрация, если лаборатория печатает шаблоны сама?
Если изделие делают для одного конкретного пациента по назначению врача, оно не подлежит регистрации по Постановлению № 1416 и Соглашению ЕАЭС. Смола как материал должна иметь регистрационное удостоверение, а серийный выпуск шаблонов на склад требует регистрации. Условия лучше уточнить у юриста.
Источники
- A systematic review of the accuracy of digital surgical guides for dental implantation ↗ — International Journal of Implant Dentistry, 2023
- Accuracy of Static Computer-Assisted Implant Surgery in Full Arches: systematic review with meta-analysis ↗ — International Journal of Oral & Maxillofacial Implants, 2026
- Impact of Build Orientation on the Dimensional Accuracy of DLP-Printed Implant Surgical Guides ↗ — International Journal of Oral & Maxillofacial Implants, 2026
- Accuracy of fused deposition modeling using biodegradable material: comparison with four resin-based methods ↗ — Journal of Dentistry, 2025
- Surgical Guide Resin: Instructions for Use ↗ — Formlabs, 2019
- Regulation (EU) 2017/745 on medical devices ↗ — EUR-Lex, 2017
- Постановление Правительства РФ от 27.12.2012 № 1416 «Об утверждении Правил государственной регистрации медицинских изделий» ↗ — Правительство России
Фото: Zypcu / Wikimedia Commons, CC BY-SA 3.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 3D-печать в медицине
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий