Кратко
Краску с металла снимает импульсный лазер 100–300 Вт или непрерывный 1,5–3 кВт. Скорость задаёт толщина слоя: по пересчёту трёх опытов лазер на 100 Вт даёт 0,17–0,5 м²/ч на слое 160 мкм и 0,03–0,08 м²/ч на слое 1 мм. Основа остаётся целой, если режим лежит между порогом снятия краски и порогом плавления металла.
- Краска уходит за счёт испарения и термического отслоения. Металл под ней отражает 1064 нм сильнее, чем краска, поэтому после снятия слоя воздействие на основу падает, но до порога плавления запас есть не всегда.
- Энергия на 1 мм² растёт почти пропорционально толщине слоя: по трём опытам это 0,0045–0,013 Дж/мм² на каждый микрометр краски.
- На слое 100 мкм аппарат на 200 Вт даёт по расчёту 0,5–1,6 м²/ч, на слое 1 мм всего 0,05–0,16 м²/ч.
- Фокусировка в открытом воздухе портит сталь: в опыте микротвёрдость выросла на 11 HV на глубину 37 мкм. Расфокус и обдув газом этого избегают.
- Дым от краски содержит продукты распада смол и пигментов, в старых слоях бывают свинец и хром. Нужна вытяжка и проба краски до начала работ.
Как лазер снимает краску
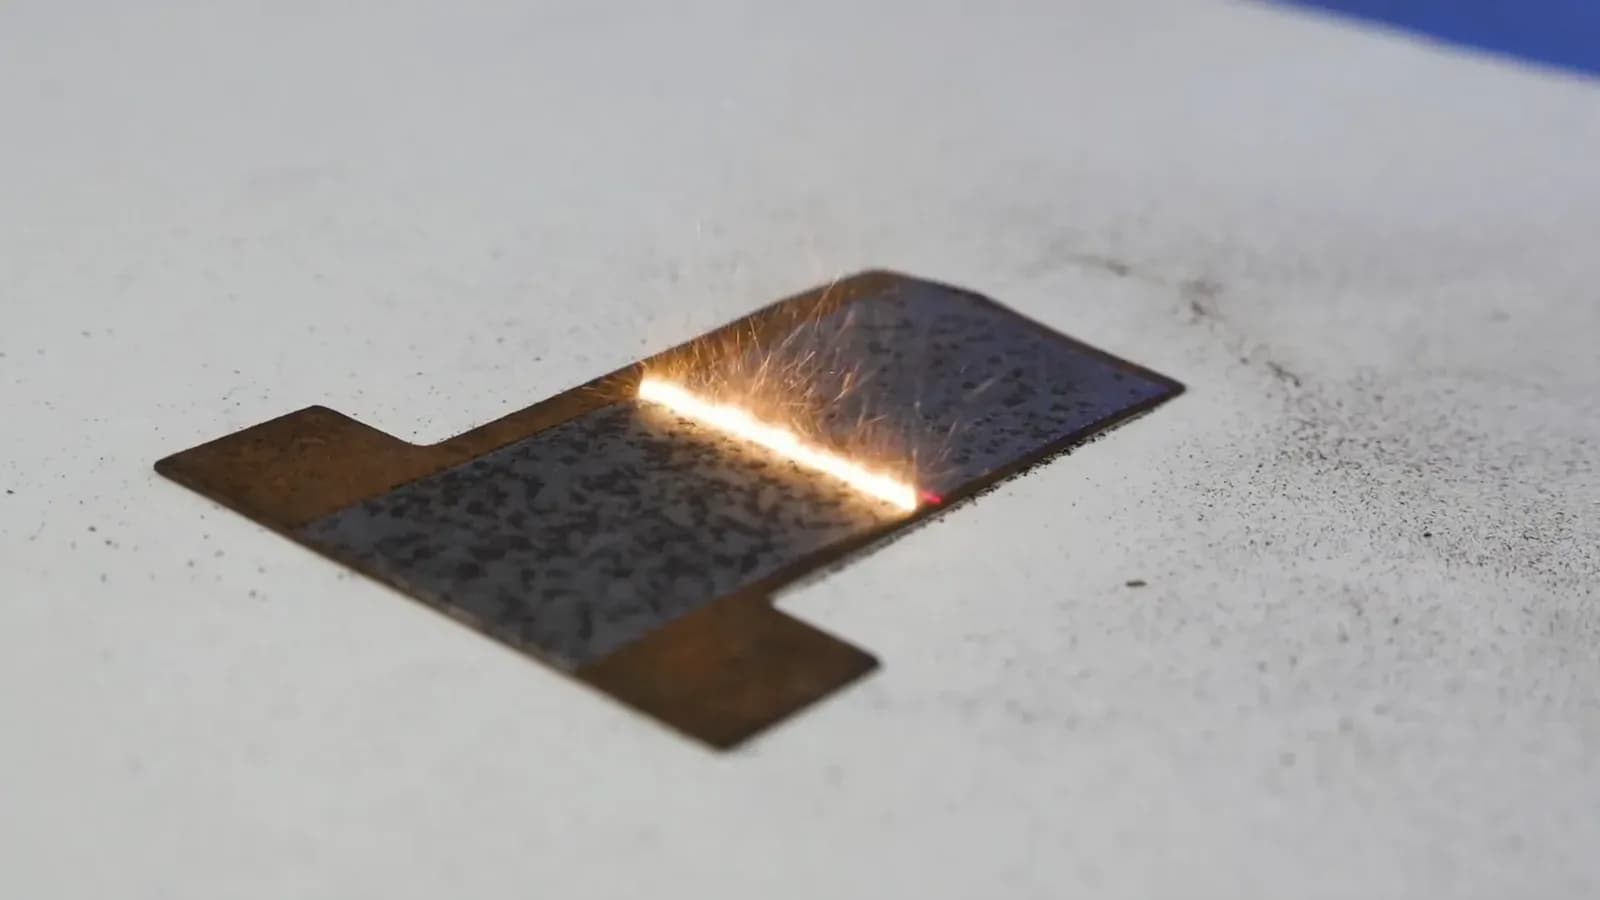
Короткий импульс поглощается слоем краски и за наносекунды нагревает его выше температуры испарения смол. Часть слоя улетает паром, остальное отрывается от металла термическим напряжением: краска и сталь расширяются по-разному, и граница между ними не выдерживает. В работе Li и др. (Materials, 2024) на алюминиевом сплаве 2024 главными механизмами названы термическая абляция и термическая вибрация. Обзор по очистке алюминия добавляет третий, «взрывное отслоение»: вода и воздух в порах покрытия мгновенно закипают и отрывают слой изнутри.
Металл ведёт себя иначе. Алюминий отражает инфракрасное излучение сильно, и когда краска снята, поглощение падает, а вместе с ним и воздействие на основу. На этом эффекте строят даже контроль процесса: по акустическому сигналу видно, что слой кончился. Сталь отражает слабее алюминия, поэтому запас у неё обычно меньше, а при многократном проходе по уже чистому месту поверхность начинает плавиться.
Цвет и состав слоёв тоже важны. В опыте на кузовной стали четырёхслойное покрытие (грунт-эпоксид, белая промежуточная краска с рутилом, синяя эмаль, лак) шло слоями: при расфокусе 3–7 мм лак улетал, а нижние слои отслаивались от вибрации. Температуры испарения органики у всех слоёв лежали в диапазоне 100–200 °C, различались пигменты.
Что показали три опыта
Открытые публикации с полными режимами редки, поэтому мы взяли три, где указаны мощность, частота, скорость и шаг, и пересчитали их в удельную энергию Eс (Дж на 1 мм² за все проходы) и в производительность по формуле из статьи про ржавчину и окалину: площадь, м²/ч = 0,0036 × P ÷ Eс.
| Опыт | Покрытие и основа | Режим | Eс, Дж/мм² | Скорость по расчёту |
|---|---|---|---|---|
| Li и др., 2024 | Акрил-полиуретан 70 мкм на сплаве 2024 (аналог Д16Т) | Источник MAX Photonics, 100 нс, пятно 50 мкм, 14 Вт, 40 кГц, 500 мм/с, шаг 0,03 мм | 0,93 | 0,054 м²/ч на 14 Вт |
| Кузовная сталь DC01, Materials, 2021 | Четыре слоя, около 160 мкм | 100 Вт, 100 нс, три прохода: 463 кГц, 9260 мм/с, шаг 20 мкм, затем 536 кГц, 13 400 мм/с | 0,54 + 0,54 + 0,30 = 1,38 | 0,26 м²/ч на 100 Вт |
| Судостроительная сталь KE36, Materials, 2026 | Противообрастающий и антикоррозионный слои, около 1000 мкм | JPT, 750 Вт, 500 нс, эллипс 6×30 мм | 4–5 | 0,54–0,68 м²/ч на 750 Вт |
Если поделить Eс на толщину слоя, получаются три числа: 0,0133 Дж/мм² на микрометр у алюминия, 0,0086 у кузова и 0,0045 у судового слоя. Разброс втрое объясняется длительностью импульса (100 нс против 500 нс), составом краски и тем, сколько энергии уходит в дым и плазму. Поэтому честный ответ на вопрос «сколько снимает» всегда диапазон.
Скорость в м²/ч по толщине слоя
Подставим эти три коэффициента в формулу. Нижняя граница берётся по алюминиевому опыту, верхняя по судовому. Это пересчёт линейного закона, а не паспорт аппарата: реальный слой может вести себя иначе, особенно если он многослойный.
| Толщина краски | 100 Вт | 200 Вт | 300 Вт |
|---|---|---|---|
| 50 мкм | 0,54–1,6 м²/ч | 1,1–3,2 м²/ч | 1,6–4,8 м²/ч |
| 100 мкм | 0,27–0,80 м²/ч | 0,54–1,6 м²/ч | 0,81–2,4 м²/ч |
| 160 мкм | 0,17–0,50 м²/ч | 0,34–1,0 м²/ч | 0,51–1,5 м²/ч |
| 300 мкм | 0,09–0,27 м²/ч | 0,18–0,53 м²/ч | 0,27–0,80 м²/ч |
| 1000 мкм | 0,03–0,08 м²/ч | 0,05–0,16 м²/ч | 0,08–0,24 м²/ч |
Эти цифры пригодятся, чтобы прикинуть объём работ до покупки аппарата или до расчёта цены услуги. Допустим, нужно снять краску со стальных ворот площадью 12 м², слой около 120 мкм. Энергия на квадрат составит 120 × (0,0045…0,0133) = 0,54–1,6 Дж/мм². На 200 Вт получается 0,45–1,3 м²/ч, то есть от 9 до 27 часов чистой работы. На 300 Вт это 6–18 часов. Для услуги с почасовой ставкой разница между краем и краем диапазона слишком велика, и точную цифру даёт только пробный квадрат 10×10 см на вашей краске.
Где проходит граница между краской и металлом
У каждой пары «краска плюс металл» есть порог снятия и порог повреждения основы. Обзор по очистке алюминия приводит данные Qiu и др. по сплаву 2024: краска уходит при средней мощности 138 Вт, основа повреждается при 556 Вт, то есть окно в четыре раза. Это цифры конкретного источника и пятна, переносить на другой аппарат их нельзя, но соотношение показательно: у алюминия под краской запас есть.
У стали запас зависит от того, как работать. В опыте на кузовной стали DC01 сравнивали фокус и расфокус, воздух и обдув:
| Режим | Что происходило | Что стало с основой |
|---|---|---|
| Фокус, открытый воздух | Плазма, пламя, дым, разлёт частиц | Оплавленный слой, измельчение зерна, рост шероховатости, +11 HV на глубину 37 мкм |
| Расфокус +4 мм, открытый воздух | Плазма и дым экранируют часть луча, краска остаётся | Слой снят не полностью, краска остаётся местами |
| Расфокус +4 мм, аргон 99,5 %, 8–10 л/мин | Без плазмы и пламени, три прохода дают чистую сталь | Шероховатость и твёрдость близки к неокрашенной стали |
| Сжатый воздух 8–10 л/мин, расфокус 0–7 мм | Видна только яркая вспышка, без плазмы, пламени и разлёта | Авторы относят режим к минимально вредным для основы |
Расфокус не просто снижает плотность энергии. Он ещё и увеличивает пятно: в том же опыте при расфокусе +4 мм пятно выросло с 50 до 138 мкм, а плотность энергии упала с 10,9 до 0,99 Дж/см². Обдув убирает дым и частицы, которые иначе экранируют луч, и добавляет механическое давление на отслаивающийся слой.
Для алюминия добавляется второй риск. Li и др. нашли в подложке после очистки рост дислокаций и измельчение зерна у поверхности, а при низкой скорости развёртки (300 мм/с и перекрытие пятен 80 %) на металле появлялись канавки. При скорости 500 мм/с повреждения исчезали, а при 700 мм/с краска уже снималась только на 55 %. Окно по скорости узкое, и снова нужен пробный участок.
Какой аппарат берут под краску
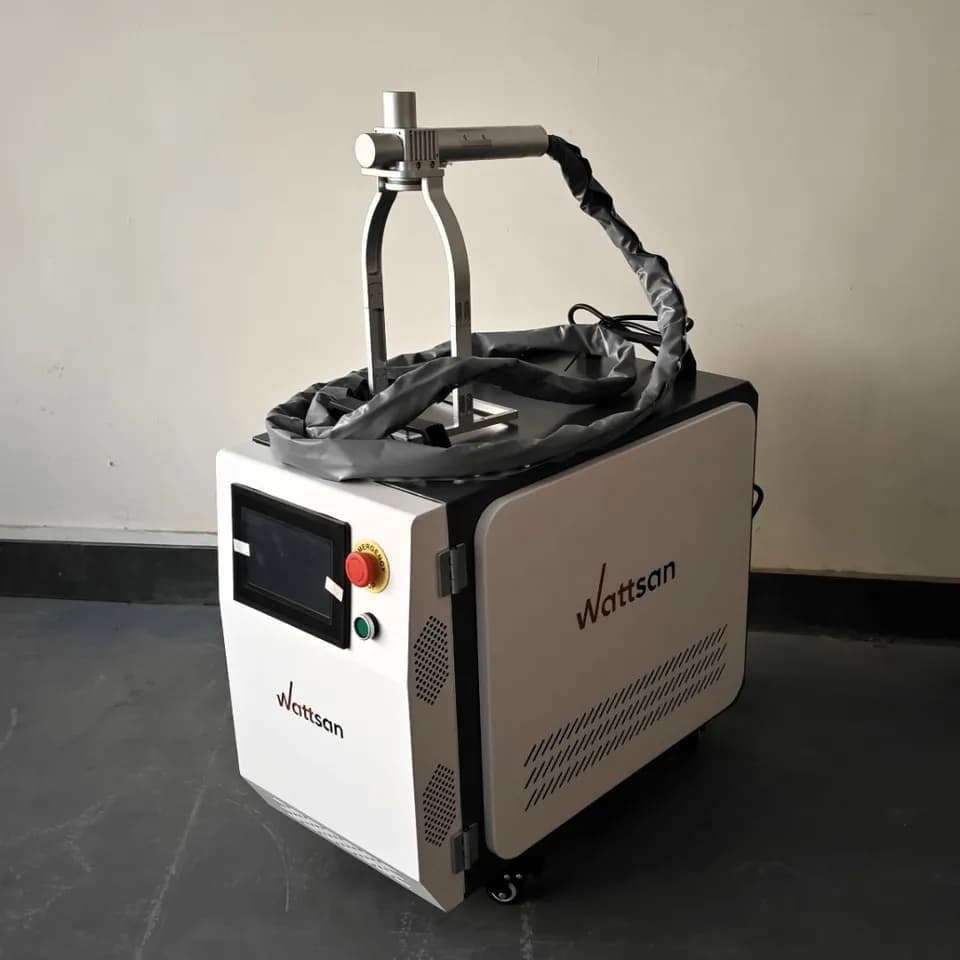
Класс источника определяется слоем и нагревом. Тонкую краску на деталях, которые нельзя греть, снимают импульсные MOPA-источники 100–300 Вт: длительность импульса у них регулируется отдельно от частоты, и можно подобрать более короткий импульс для тонкого слоя. Из того, что встречается среди готовых аппаратов, у линейки Wattsan PA стоит источник JPT MOPA с длительностью импульса 2–500 нс и частотой 1–3000 кГц, энергия импульса указана 1,5, 5 и 15 мДж для версий на 100, 200 и 300 Вт, охлаждение воздушное. В перечне материалов карточки названы краска, масляная краска и гальванические покрытия. Диаметра пятна в карточке нет, а без него энергию импульса нельзя пересчитать в плотность энергии в Дж/см², с которой работают все исследования выше, так что этот параметр стоит уточнить у производителя.
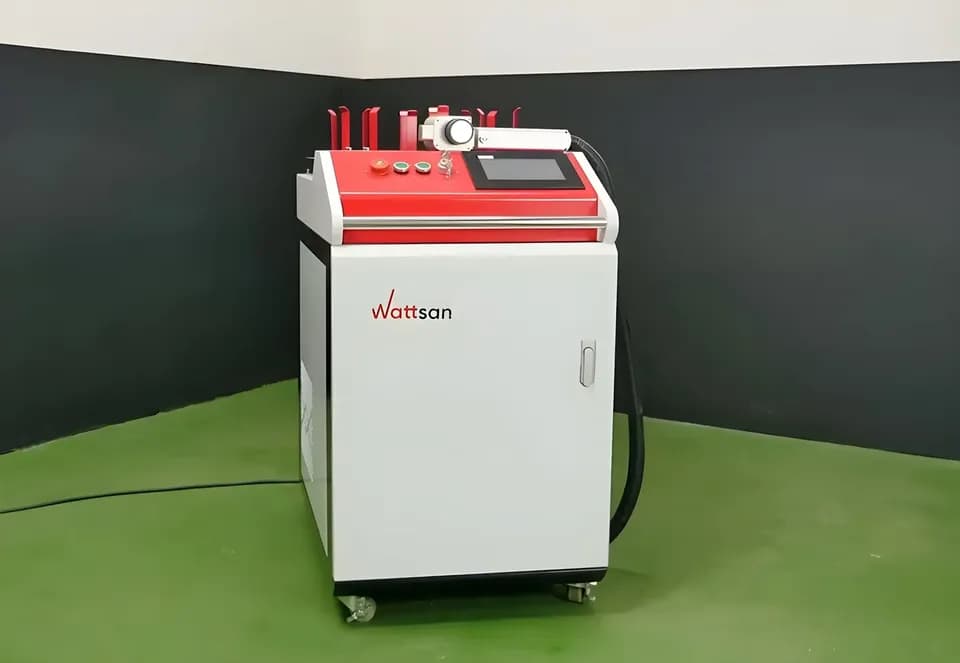
Для больших стальных поверхностей, где нагрев допустим, подходят непрерывные аппараты на 1,5–3 кВт. У той же линейки это серия CW Pro на 1500, 2000 и 3000 Вт с водяным охлаждением и встроенным чиллером TEYU, по данным производителя, непрерывная очистка примерно вдвое быстрее импульсной. Независимых замеров этого соотношения мы не нашли. Характеристики моделей приведены по карточкам на wattsan.com на 3 октября 2026 года. Покупая любой из них, спросите у продавца про пусконаладку и обучение оператора: режим под вашу краску подбирают на пробных участках вместе с инженером, и важно, чтобы он был в штате, а не нанят на один выезд. Подробнее о выборе источника рассказано в статье как выбрать лазерный очиститель, а о сравнении с абразивом в материале лазерная очистка или пескоструй.
Лазер для снятия краски
Плюсы
- Нет абразива, химии и сточных вод, зона обработки видна сразу
- Сталь под слоем остаётся без наклёпа, если режим подобран
- Снимает только выбранный участок, соседнее покрытие не страдает
Минусы
- На толстых слоях в разы медленнее пескоструя
- Дым и частицы краски нужно улавливать вытяжкой
- На алюминии и тонком листе окно режима узкое
Безопасность: дым, свинец и класс 4
Удаляемая краска превращается в аэрозоль. Если слой старый, в нём бывают свинцовые и хроматные пигменты, и вдыхать их нельзя. По данным EPA, в США до 1940 года свинцовую краску содержали 87 % домов. Для российских построек такой статистики мы не нашли, поэтому пробу краски на свинец и хром стоит сделать до начала работ. Вытяжка у зоны очистки, фильтр и респиратор нужны в любом случае, подробности есть в статье про вытяжку и безопасность. Ручной очиститель относится к лазерам класса 4 с невидимым излучением, поэтому работают в очках под 1064 нм и в огороженной зоне.
После снятия краски чистая сталь быстро начинает ржаветь. Грунтовать её нужно в тот же день, а требования к подготовке описаны в ГОСТ 9.402-2004.
Как подобрать режим на новой краске
- 01
Отметьте квадрат 10×10 см
на незаметном участке, лучше на той же толщине слоя.
- 02
Начните с расфокуса и обдува
+3–4 мм и поток воздуха или аргона 8–10 л/мин, чтобы не работать в дыму.
- 03
Снимайте слоями
после каждого прохода смотрите, не появился ли тёмный налёт или цвета побежалости на металле.
- 04
Засеките время
Eс = P × t ÷ 10 000, это основа цены услуги.
- 05
Проверьте основу
блеск и шероховатость должны совпадать с неокрашенным участком.
Частые вопросы
Какая мощность нужна, чтобы снять краску с металла?
Для тонкой краски до 100 мкм хватает импульсного аппарата на 100–200 Вт, но скорость будет 0,3–1,6 м²/ч по расчёту. Для слоёв от 300 мкм и больших площадей берут импульсные 500–1000 Вт или непрерывные 1,5–3 кВт, если металл переносит нагрев.
Сколько времени уходит на один квадратный метр?
По пересчёту опытов, на слое 100 мкм аппарат на 200 Вт тратит от 40 минут до 2 часов на квадрат, на слое в 1 мм от 6 до 20 часов. Точнее скажет пробный квадрат на вашей краске.
Повредит ли лазер металл под краской?
Не повредит, если плотность энергии лежит между порогом снятия краски и порогом плавления основы. В опыте на кузовной стали при расфокусе +4 мм и обдуве газом шероховатость и твёрдость остались близки к неокрашенному металлу, а фокус в открытом воздухе давал упрочнение на 37 мкм вглубь.
Можно ли снять краску лазером с алюминия или оцинковки?
С алюминия можно, окно режима у него уже, и нужен пробный участок. С оцинковки снять краску сложнее: цинк плавится при 419,5 °C и кипит при 907 °C, поэтому при перегреве уходит вместе с краской. Подробности в статье про порошковую краску, анодирование и цинк.
Источники
- Li J. и др. Research on Laser Cleaning Technology for Aircraft Skin Surface Paint Layer ↗ — Materials, 2024
- Effect of Defocused Nanosecond Laser Paint Removal on Mild Steel Substrate in Ambient Atmosphere ↗ — Materials, 2021
- Effects of Nanosecond Pulsed Laser Cleaning Parameters on the Removal of Thick Paint Coatings from Shipbuilding Steel ↗ — Materials, 2026
- Research Progress and Challenges in Laser-Controlled Cleaning of Aluminum Alloy Surfaces ↗ — Materials, 2022
- Protect Your Family From Sources of Lead ↗ — U.S. EPA
- Laser Cleaning Machine Wattsan PA ↗ — Wattsan, карточка модели, проверено 3.10., 2026
- Laser Cleaning Machine Wattsan CW Pro ↗ — Wattsan, карточка модели, проверено 3.10., 2026
- ГОСТ 9.402-2004. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию ↗ — Росстандарт
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Удаление краски и покрытий
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий