Кратко
- Предиктивное обслуживание решает, когда обслуживать, по измерениям состояния самого станка. Плановое обслуживание опирается на календарь или наработку, аварийное начинается после поломки.
- Старый станок подключают снаружи: датчики на питающем кабеле и корпусе, сигналы сигнальной колонны или реле, и только потом, если стойка позволяет, протоколы MTConnect и OPC UA. Лезть в управляющую логику станка не нужно.
- В условном цехе из четырёх станков комплект ориентировочно стоит 116 тысяч рублей с работой электрика. Окупается он за 6–36 месяцев в зависимости от частоты поломок и доли тех, что удаётся поймать заранее. Цифры расчёта допущения.
- Ток показывает нагрузку, а ранний износ подшипника лучше видят датчики вибрации. Пороги для конкретного шпинделя спрашивают у изготовителя, без них сравнивают станок с его же записью после ремонта.
Что такое предиктивное обслуживание и чем оно отличается от планового
Определение даёт Википедия: методы предиктивного обслуживания определяют состояние оборудования в работе, чтобы оценить, когда нужно проводить обслуживание. Отличие от планового в том, что учитывается измеренное состояние, а не средний или ожидаемый ресурс. Там же названа главная выгода: ремонт можно назначить на удобное время и не допустить неожиданной остановки.
Для станка разница выглядит так.
| Стратегия | Когда обслуживают | Что нужно | Слабое место |
|---|---|---|---|
| По отказу | после поломки | ничего | остановка в самый неудобный момент, ремонт дороже |
| По календарю или наработке | каждые N месяцев или часов | журнал наработки | часть деталей меняют зря, часть отказывает раньше срока |
| По состоянию (предиктивное) | когда измерения выходят за норму | датчики, сбор данных, человек | затраты на систему, нужна база нормальных значений |
Для малого цеха хорошая новость в том, что вторая строка уже полезна и стоит почти ноль. Счётчик часов шпинделя, журнал замены фильтров и подшипников, график смазки покрывают большую часть задач. Датчики добавляют там, где отказ дорог: шпиндель, главный привод, источник лазера, насос охлаждения.
Что измерять на станке
| Параметр | Чем измеряют | Что может показать | Ориентир по цене |
|---|---|---|---|
| Ток и мощность двигателя | трёхфазный счётчик с разъёмными трансформаторами тока | перегрузку, рост нагрузки при тех же режимах, работу или простой | счётчик WB-MAP3E от 5 500 ₽ |
| Температура | термопары или термосопротивления на корпусе подшипника, двигателя, в гидравлике | перегрев, плохое охлаждение | модуль WB-MAI6 для термопар и сигналов 4–20 мА от 5 600 ₽ |
| Вибрация | акселерометр на корпусе шпиндельной бабки или двигателя | износ подшипников, дисбаланс, ослабление креплений | цену не называем: нужны коммерческие предложения |
| Наработка | счётчик стойки или внешний счётчик импульсов | выработку ресурса | модуль WB-MCM8 на 8 входов от 3 040 ₽ |
| Давление воздуха, поток охлаждающей жидкости | датчики давления и расхода | засорённый фильтр, падение давления | зависит от типа |
Цены для Wiren Board розничные, с сайта производителя на 4 октября 2026 года, у счётчика указана минимальная комплектация. Wiren Board приведён как пример российского оборудования, которое внесено в реестр Минпромторга: об этом на страницах WB-MAP3E и WB-MCM8 сказано прямо. Аналоги есть у многих производителей, и выбирать их стоит по интерфейсу и сертификатам, а не по названию.
Про вибрацию нужна оговорка. Википедия отмечает, что виброанализ наиболее результативен на быстровращающемся оборудовании и может быть самой дорогой частью программы предиктивного обслуживания. Шпиндель фрезерного станка под это описание подходит, а вот вытяжка или чиллер лазера, как правило, нет: там проще следить за током и температурой. Стандарт ГОСТ Р ИСО 20816-1-2021 (идентичен ISO 20816-1) устанавливает общие методы измерения вибрации на вращающихся частях и корпусных элементах машин и использования результатов для оценки вибрационного состояния. Допустимые значения для конкретного шпинделя в нём не заданы, их даёт изготовитель шпинделя или станка.
Ток отражает нагрузку на привод, поэтому растущий при тех же режимах ток может говорить о трении или затуплении инструмента. Ранний износ подшипника по току, как правило, виден хуже, чем по вибрации. Поэтому для шпинделя разумно ставить оба датчика, а для остального оборудования начинать с тока и температуры.
Как подключить старый станок
Станок 2000-х годов с китайской или старой европейской стойкой часто не имеет сетевого выхода с открытым протоколом. Подключать его удобнее снаружи, по возрастающей сложности.
Шаг первый: датчики вне станка
Разъёмные трансформаторы тока надевают на питающий кабель шпинделя или всего станка, не разрывая цепь. Датчик температуры крепят на корпус подшипника или двигателя, акселерометр — на корпус шпиндельной бабки. Конструкция станка при этом не меняется, а сама установка занимает несколько часов.
Шаг второй: сигналы станка
Если на станке есть сигнальная колонна (зелёный, жёлтый, красный) или реле «цикл идёт» и «авария», эти сигналы можно завести на модуль дискретных входов. Это даёт состояние станка (работает, стоит, авария) без обращения к стойке. Модуль вроде WB-MCM8 принимает сигналы «сухой контакт» и «открытый коллектор» и передаёт их по RS-485.
Шаг третий: протоколы стойки
Если стойка современная, она может отдавать данные напрямую. MTConnect — открытый протокол на XML и HTTP для получения информации со станков с ЧПУ, он появился в 2008 году. OPC UA — стандарт IEC 62541 для обмена данными от датчиков до облачных приложений. У разных производителей стоек есть и собственные протоколы. Что именно поддерживает ваша стойка, написано в её документации, и сначала нужно проверить это, потому что для выхода данных может потребоваться отдельная опция.
Для старых станков без протоколов остаются шаги первый и второй. Они дают состояние, нагрузку, температуру и вибрацию, а также часы работы, но не дают номер программы и подачу. Для задач обслуживания этого обычно достаточно.
Шлюз и связь
Датчики с интерфейсом RS-485 соединяют витой парой в одну шину и подключают к контроллеру или промышленному компьютеру. Протокол Modbus, на котором работает большинство таких датчиков, был создан в 1979 году в Modicon, опубликован открыто и свободен от лицензионных отчислений. Шлюз опрашивает датчики, складывает данные в базу и рисует графики. Подойдёт контроллер Wiren Board (WB8 стоит от 25 500 ₽, а предыдущую модель WB7 производитель рекомендует заменять восьмой в новых проектах), одноплатный компьютер или обычный офисный мини-ПК. ПО контроллеров Wiren Board внесено в реестр российского ПО.
Расчёт: комплект на четыре станка
Условный цех: три фрезерных станка и один лазер. Все цены, кроме позиций Wiren Board, и все вероятности допущения.
| Статья | Сумма |
|---|---|
| Четыре счётчика WB-MAP3E в минимальной комплектации (4 × 5 500 ₽) | 22 000 ₽ |
| Модуль WB-MAI6 для термопар | 5 600 ₽ |
| Модуль WB-MCM8 для сигналов колонн | 3 040 ₽ |
| Контроллер WB8 | 25 500 ₽ |
| Трансформаторы тока, термопары, вибродатчики на три шпинделя, шкаф, кабели, работа электрика (допущение) | 60 000 ₽ |
| Итого | 116 140 ₽ |
Выгода считается от аварии, которую удалось предупредить. Допущения: ремонт после отказа шпинделя стоит 180 000 ₽, плановая замена подшипников — 90 000 ₽, то есть ремонт дешевеет на 90 000 ₽. Кроме того, внезапный отказ останавливает станок на 4 рабочих дня дольше плановой замены: при стоимости станко-часа 2 000 ₽ (формулу смотрите в статье про нормо-час) это 4 × 8 × 2 000 = 64 000 ₽. Выгода от одной предотвращённой аварии: 90 000 + 64 000 = 154 000 ₽.
| Аварий в год на четырёх станках | Доля, пойманная заранее | Выгода в год | Срок окупаемости |
|---|---|---|---|
| 0,5 | 50 % | 38 500 ₽ | 36 месяцев |
| 1 | 50 % | 77 000 ₽ | 18 месяцев |
| 2 | 50 % | 154 000 ₽ | 9 месяцев |
| 2 | 70 % | 215 600 ₽ | 6,5 месяца |
Вывод из таблицы неоднозначный. При одной аварии в год и половине пойманных заранее комплект окупается за полтора года, а при одной аварии в два года (первая строка) срок вырастает до трёх лет и решение уже спорное. Если станки дорогие, а шпиндель стоит несколько сотен тысяч, цифры лучше. Если станки дешёвые и шпиндель меняется за 50 000 ₽, выгоднее счётчик наработки и запас подшипников на складе. Цифры нужно подставить свои, а число поломок взять из журнала ремонтов за последние три года.
Типичные ошибки
Датчик ставят, а базу нормальных значений не снимают. Вибрация и ток у каждого станка свои, поэтому порог берут не из таблицы, а из записи после ремонта или первых недель работы. Фиксируют режим: обороты, нагрузку, температуру. Без этого любой график выглядит подозрительно.
Оповещения настраивают на любой выброс, и через неделю их перестают читать. Лучше два порога: предупреждение (смотреть на следующей смене) и тревога (остановить станок).
Никто не отвечает за данные. Нужен человек, который раз в неделю смотрит графики и записывает, что заменил и когда. Если такого человека нет, комплект будет собирать цифры, которые никто не прочтёт.
Путают мониторинг загрузки и предиктивное обслуживание. Первый отвечает на вопрос, сколько станок работает, второй на вопрос, в каком он состоянии. Датчик тока может обслужить обе задачи, и поэтому разумно сначала внедрить мониторинг загрузки, а потом добавить датчики состояния. Что из ИИ на производстве работает уже сейчас, описывает статья про искусственный интеллект в мастерской.
Порядок запуска на одном станке
- 01
Журнал наработки и ремонтов.
Часы шпинделя, даты и причины замен за последние годы. Без этого не с чем сравнивать.
- 02
Датчик тока на питающий кабель.
Неделя записи при обычной работе даёт базовый график.
- 03
Температура и вибрация на шпиндельную бабку.
Только если у станка уже были отказы шпинделя.
- 04
Два порога и ответственный.
Предупреждение и тревога, один человек, который читает данные раз в неделю.
- 05
Сверка через полгода.
Сколько раз система сработала, сколько срабатываний оказались верными, сколько отказов она пропустила.
Частые вопросы
Нужен ли интернет и облако для предиктивного обслуживания?
Нет. Шлюз можно держать в цехе, данные хранить на локальном сервере и смотреть в браузере по внутренней сети. Облако оправдано, если станков много и они в разных помещениях, но для цеха на четыре станка оно не нужно.
Можно ли подключить станок без стойки с протоколами?
Можно, через датчики на кабеле и сигналы колонны. Вы получите состояние, нагрузку, температуру и вибрацию, но без номера программы и значения подачи.
Чем IIoT отличается от обычной автоматизации?
Автоматизация управляет станком, а промышленный интернет вещей собирает данные о нём и передаёт их в систему анализа. Датчики состояния не меняют технологический процесс и могут стоять на любом станке.
Какие станки стоит оснащать в первую очередь?
Те, у которых остановка дороже всего и отказ реально происходил: шпиндель основного станка, главный привод, источник лазера. Для остальных достаточно журнала наработки.
Источники
- Predictive maintenance ↗ — Wikipedia
- ГОСТ Р ИСО 20816-1-2021. Вибрация. Измерения вибрации и оценка вибрационного состояния машин. Часть 1. Общее руководство ↗ — Росстандарт, 2022
- WB-MAP3E: трёхфазный счётчик с Modbus ↗ — Wiren Board, цены на 4 октября, 2026
- WB-MCM8: модуль дискретных и счётных входов ↗ — Wiren Board, цены на 4 октября, 2026
- Wiren Board 7: контроллер для автоматизации ↗ — Wiren Board, 2026
- Modbus ↗ — Wikipedia
- OPC Unified Architecture ↗ — Wikipedia
- MTConnect C++ Agent ↗ — MTConnect Institute, GitHub
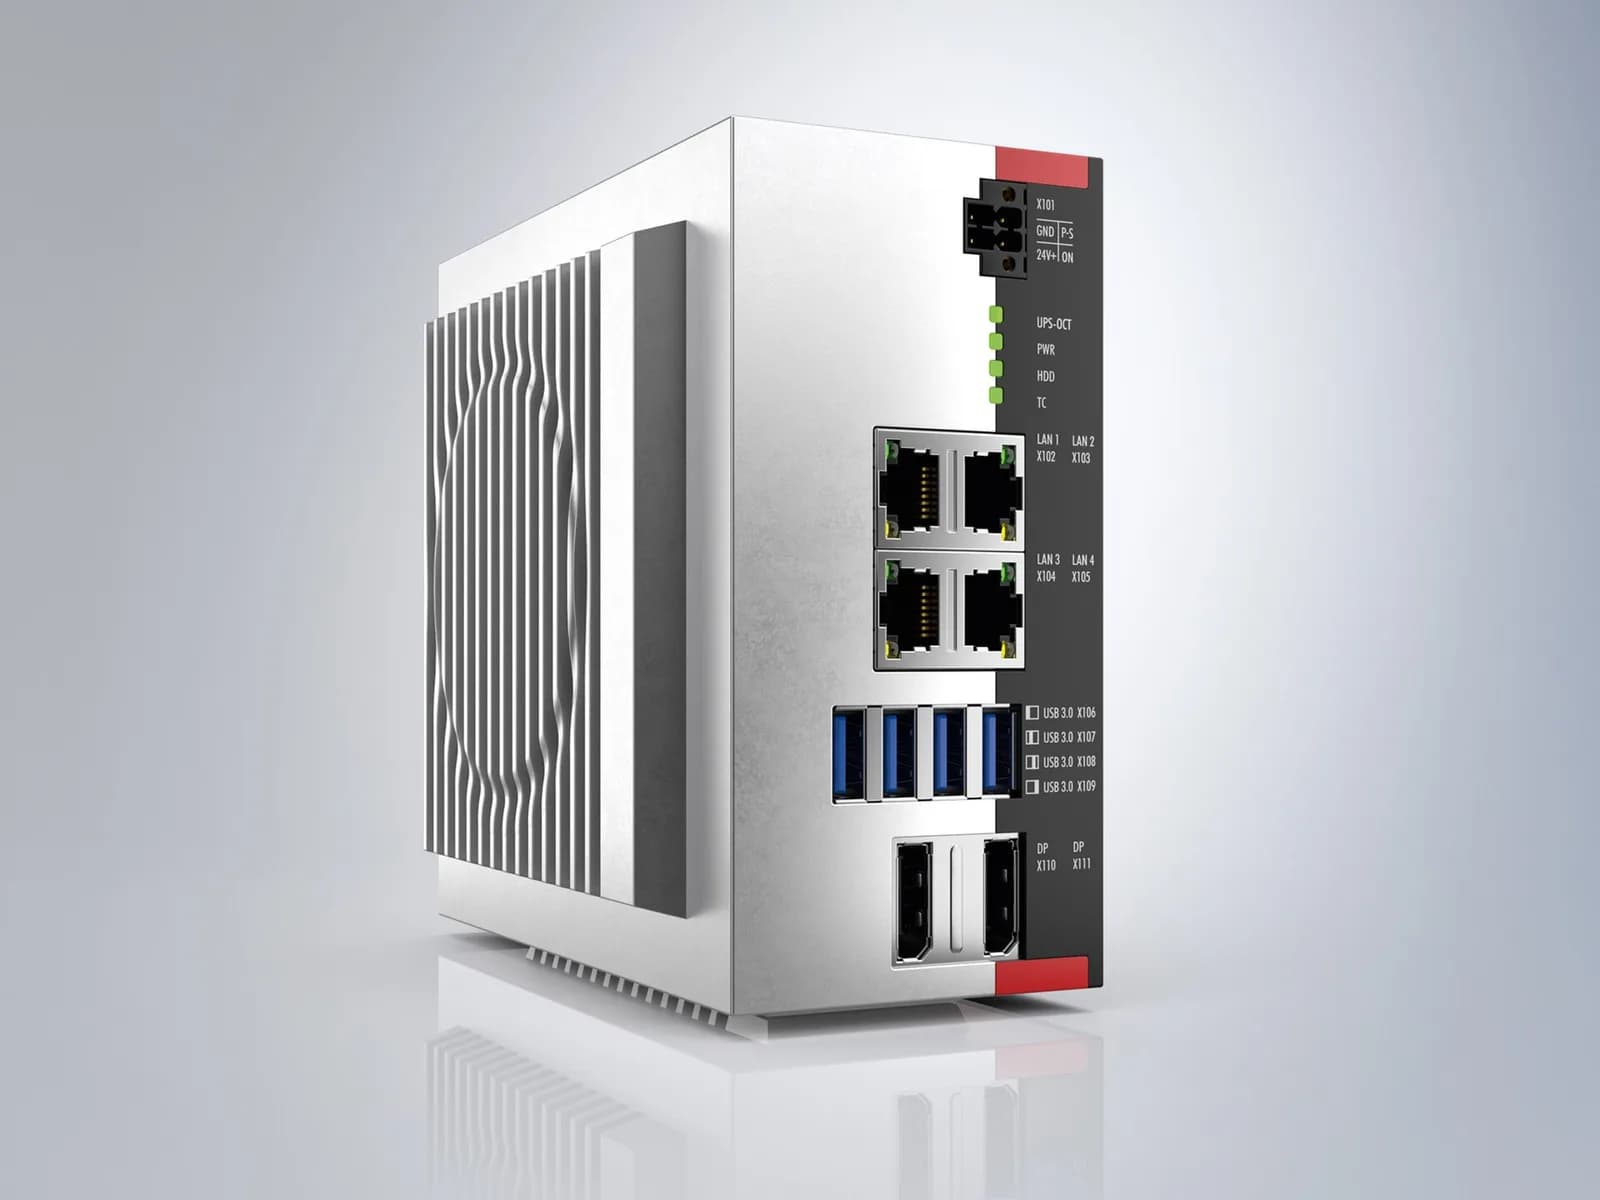
Фото: Beckhoff Automation, CC BY 4.0, Wikimedia Commons
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Промышленный интернет вещей
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий