Кратко
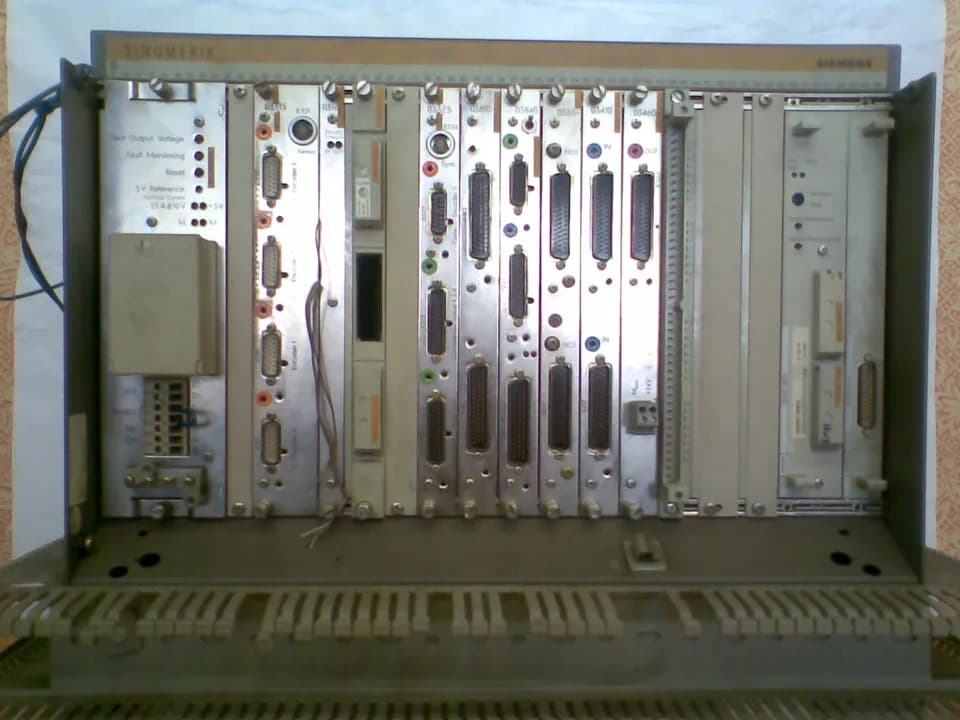
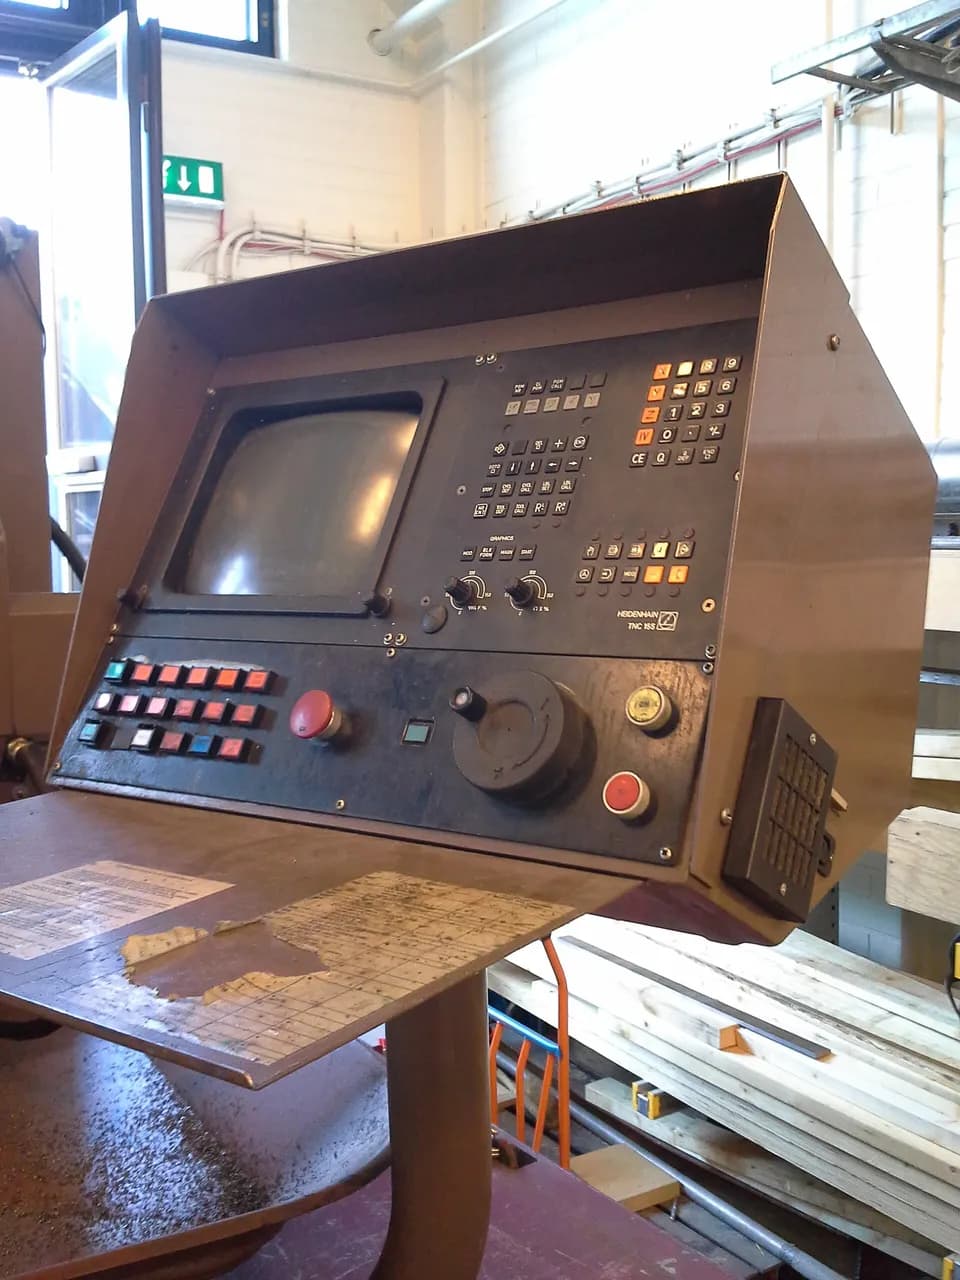
Сначала проверяют питание, батареи и контакты: у станков за 20–30 лет чаще всего виноваты высохшие электролиты в блоках питания, севшие элементы памяти, окислившиеся разъёмы и датчики. Если станок механически исправен, люфты и износ винтов в пределах допусков ваших деталей, то меняют электронику; когда износ механики велик, ретрофит дорогой и не оправдан, и считать нужно новый станок.
- Причины отказов старой стойки по убыванию частоты: батареи и питание, высохшие электролиты в блоках, окисленные разъёмы и кабели, датчики обратной связи, механика, и только потом сама плата.
- Ось, которая ползёт или дёргается, диагностируют по порядку: питание, привод отдельно от стойки, тахогенератор или энкодер, коллектор двигателя и щётки, кабель датчика, заземление.
- Разрешение оси считают как отношение числа импульсов энкодера на оборот к шагу винта: 2048 импульсов на оборот и шаг 5 мм дают около 410 импульсов на миллиметр, то есть 2,4 мкм на импульс до умножения.
- Замену электроники планируют комплектом: стойка, приводы, блок питания и датчики совместимы друг с другом, а перепайка разъёмов между разными комплектами добавляет отказы.
- Ремонт выгоден, пока механика в допуске, документация есть, а стоимость работ заметно ниже новой электроники или другого станка.
Что ломается на станке старше двадцати лет
В обсуждениях, где владельцы советских и импортных станков разбирают отказы, причины повторяются. Перечисляем их по частоте, как их описывают практики.
- Питание. Электролитические конденсаторы в блоках питания теряют ёмкость за десятилетия, напряжения «плавают», стойка то стартует, то зависает. После скачка напряжения встречаются вздутые конденсаторы.
- Элементы питания памяти. Севшая батарея или аккумуляторы дают потерю программ и параметров, об этом отдельная статья про бэкап стойки.
- Контакты и кабели. Окисление разъёмов, трещины изоляции на перегибах, слабый контакт в клеммнике. Сбои бывают в одном месте хода или при вибрации.
- Датчики обратной связи. Тахогенераторы, энкодеры, линейки: загрязнение, износ щёток, обрыв линии.
- Механика. Люфт в винте, заклиненная ось, плохая смазка. Привод тянет с ошибкой, а электроника кажется виноватой.
- Плата стойки или привод. Бывает, но к этому подходят после проверки всего перечисленного.
Дальше шесть пунктов превращаются в порядок проверки, чтобы не менять платы наугад.
Ось ползёт или дёргается: порядок диагностики
Практики, которые чинят такие станки, начинают с разделения системы на части и идут от простого к сложному.
Диагностика оси на станке с аналоговым приводом
- 01
Осмотрите и почистите.
Разъёмы, клеммники, коллекторы. Окисленный контакт даёт симптомы, неотличимые от отказа платы.
- 02
Измерьте питание.
Напряжения всех шин блока питания мультиметром, а пульсации осциллографом. Падение на нагрузке или большие пульсации укажут на электролиты.
- 03
Отделите привод от стойки.
Подайте на вход привода задание от независимого источника малого напряжения и посмотрите, как ведёт себя двигатель. Если привод вращает ровно, виновата стойка или линия сигнала. Если ползёт сам, дело в приводе, двигателе или датчике.
- 04
Проверьте обратную связь.
Тахогенератор: напряжение пропорционально скорости, нет провалов на обороте. Энкодер: все каналы, питание датчика, экран кабеля.
- 05
Осмотрите двигатель.
Коллектор, щётки, их износ и прижим.
- 06
Проверьте заземление.
После переноса или ремонта станка недостающий контур заземления даёт помехи, а помехи дают дрейф и ложные сигналы.
- 07
Если резьба не режется, а оси в порядке,
проверьте индексную метку энкодера шпинделя: стойка не ловит синхронизацию.
Когда станок современнее (шаговые и сервоприводы с цифровым управлением), порядок такой же, но у приводов есть коды ошибок, и их читают по таблице производителя. Подробнее о типичных случаях потери шагов и отказах драйверов рассказано в статье о шаговом двигателе и серво и в разборе частотников для шпинделя.
Промышленные стойки азиатского производства: что мешает работать
Станки с Syntec, LNC и им подобными стойками дают вопросы, которые у европейских стоек встречаются реже. Что в таких обсуждениях повторяется:
- после включения не выполнена процедура выхода в ноль: у Syntec нужно нажать Home и затем Cycle Start, а несколько датчиков на одной оси сбивают процедуру;
- «Axis software limit exceed» вызывает длинный вылет фрезы из патрона и неверное смещение по Z;
- привязка к поставщику: код регистрации, активация, замена карты памяти без клонирования загрузочного раздела;
- ограничения старых версий: имена программ в шесть символов, нет подкаталогов, после обновления Windows стойка перестаёт видеть сетевую папку;
- при ошибке платы осей стойки владельцы меняют одноплатный компьютер местами с исправного станка и сразу проверяют блок питания.
Перед любым вмешательством снимают образ карты памяти целиком, а не копируют файлы.
Сколько разрешения у оси: простая формула
При замене привода или стойки нужно знать, сколько импульсов датчика приходится на миллиметр хода. Формула: импульсов на миллиметр равно числу импульсов энкодера на оборот (с учётом умножения), делённому на шаг винта в миллиметрах. Для энкодера на 2048 импульсов на оборот и винта с шагом 5 мм получается 2048 / 5 = 409,6 импульса на миллиметр, один импульс соответствует 1/409,6 = 0,00244 мм, то есть 2,4 мкм. Если стойка умножает сигнал на четыре, шаг становится около 0,6 мкм. Передача через редуктор или ремень добавляет передаточное отношение. Значение должно совпасть с параметром «импульсы на миллиметр» в новой стойке, иначе станок будет ездить на неверные расстояния.
Практичнее проверить на ходу: прогнать ось на 100 мм по индикатору и сравнить с заданием.
Ретрофит: что оставить, что менять
При замене электроники опыт владельцев повторяется:
- Оставляют механику (направляющие, винты, станину), исправные двигатели и концевые выключатели.
- Меняют комплектом стойку, приводы и блок питания: драйверы и пульт одного производителя заведомо понимают друг друга, перепайка разъёмов между разными комплектами добавляет отказы.
- Проверяют до покупки, какие датчики стоят на станке: индуктивные или на элементах Холла, их тип и питание. Для новой платы с NC Studio и Mach3 может понадобиться отдельное питание платы и новые драйверы.
- Для плат с step/dir на существующие драйверы подают импульсы шага и направления, задают шаги на миллиметр, а на тестовой программе проверяют ход оси в обе стороны и повторяемость.
- Не берутся без документов за серво с аналоговыми драйверами и замену шагового привода на серво: оценки у практиков расходятся, а ошибка стоит дорого.
Оптические линейки на простых пультах не работают, люфтов они не лечат. Два способа заменить стойку, если оставить двигатели Fanuc, и один с новыми приводами разобраны в статье о выборе стойки.
Ремонт или замена: считаем
Решение зависит от четырёх вещей: состояние механики, наличие документации и запчастей, цена простоя и цена замены. Ориентир, который удобно проверить: если ремонт или ретрофит съедает больше половины цены сопоставимого станка в хорошем состоянии, пора считать покупку.
Расчёт на условном примере (подставьте свои числа):
| Строка | Ремонт платы и батарей | Ретрофит электроники | Другой станок |
|---|---|---|---|
| Работы и детали | небольшая сумма | стойка, приводы, монтаж, наладка | цена станка с доставкой и ПНР |
| Срок остановки | дни | недели | недели |
| Остаточный ресурс механики | прежний | прежний | новый |
| Риск | повторный отказ других блоков | ошибки совместимости | гарантия |
Потери от простоя считают как цена смены умноженная на число смен: если станок даёт 8 000 рублей добавленной стоимости за смену, а остановка длится 20 смен, это 160 000 рублей, и они входят в цену решения наравне с запчастями. Это пример для расчёта, цены в вашем цехе другие.
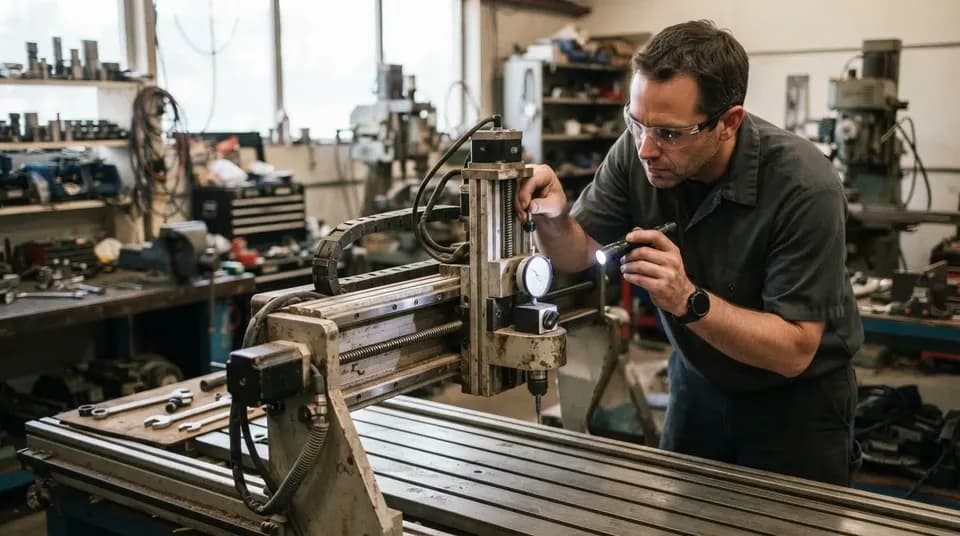
Механику проверяют до того, как тратить деньги на электронику: люфт винта часовым индикатором на 0,01 мм, плавность хода от руки, состояние направляющих и гаек. Если люфт заметно больше допуска ваших деталей, новая стойка точности не вернёт.
Станок, на котором придётся менять и винты, и направляющие, и электронику, обходится как новый, а новый сегодня приходит с гарантией и обучением. Для сравнения: на листовых станках по металлу класса 1530, например у Wattsan серий E и S, по карточкам стоят сервоприводы Yaskawa, а у серии A Leadshine, и запас запчастей для такой электроники проще найти, чем для снятых с производства советских блоков.
Когда нужен инженер
Диагностику питания и контактов оператор делает сам. Когда нужны осциллограф, схемы привода и опыт именно с этой стойкой, лучше позвать сервис: ошибка в работе с силовой электроникой стоит дороже вызова. У Lasercut, давно работающей на рынке компании, сервисная служба ремонтирует и запускает оборудование и других продавцов (ремонт оборудования). Перед визитом соберите данные: модель и версию стойки, коды ошибок, что делали перед отказом и есть ли бэкап.
Частые вопросы
Станок на НЦ-31 или Fanuc 30-летней давности стоит чинить?
Если механика исправна, а отказывает электроника, чинить обычно дешевле. Но запчасти и инженеров находят всё труднее, и если у вас больше одного такого станка, планируйте замену комплектом, а не ремонт по одной плате.
Можно ли оставить старые двигатели и поставить новую стойку?
Да, если двигатели исправны и новые приводы подходят им по напряжению, току и типу датчика. Совместимость проверяют по документации на двигатель и привод.
Что делать, если стойка просит код регистрации?
Это ограничение поставщика, а не поломка. Обращаются к поставщику или в сервис, который работал со стойкой, и до этого клонируют карту памяти целиком.
Сколько стоит замена стойки?
Цена зависит от станка и меняется быстро. В обсуждениях встречаются суммы порядка нескольких сотен тысяч рублей за полную замену на старом станке, но цены устарели, и считать нужно по свежим предложениям.
Источники

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Модернизация и ремонт станков с ЧПУ
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий