К содержанию
Алексей Королёв

Эксперт-рецензент

Алексей Королёв

Инженер-технолог по лазерной резке металла, 14 лет в отрасли

Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.

Материалов:
76
Проверил:
16

Об авторе

Алексей начинал технологом на участке резки металлоконструкций, где работали CO2-станки, и застал переход цеха на оптоволоконные источники. За четырнадцать лет он настраивал станки разной мощности, писал карты раскроя и отвечал за качество деталей, которые уходили на гибку и сварку.

Сейчас он консультирует производства, которые покупают или перенастраивают оборудование для резки: помогает выбрать мощность источника, газ и сопла под конкретный металл, разбирает причины грата, окалины и непрорезов. В последние годы много работает с ручной и автоматической лазерной сваркой.

В статьях Алексей опирается на технологические таблицы производителей и собственные пробные резы. Если режим зависит от конкретного станка, он пишет диапазон и объясняет, как подобрать точное значение, а не выдаёт одну цифру за универсальную.

Материалы

РуководствоСварка и пайка

Пайка твёрдыми и мягкими припоями: что чем паять, какой флюс и при какой температуре

Пайка соединяет детали расплавленным припоем, не плавя сами детали, и всё решает выбор пары «припой — флюс» под материал и нагрузку. Мягкие припои ПОС плавятся около 183–240 °C, твёрдые серебряные и латунные — выше 450 °C. Разбираем, что чем паять, чем различаются флюсы, какой зазор нужен и почему массивную деталь греют, а не пруток.

Алексей Королёв · · 8 минут
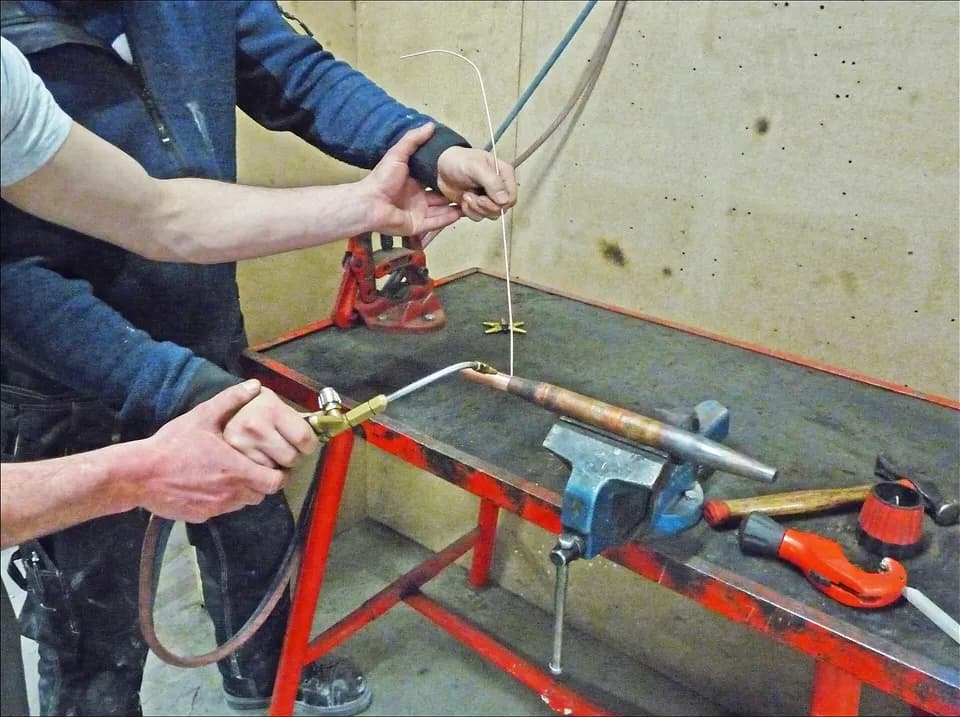
Двое мастеров паяют медную трубу газовой горелкой на верстаке с тисками

РуководствоСварка

Лазерная сварка: нужна ли проволока и газ, какой допустим зазор и какого диаметра проволока

Лазерный шов можно сварить без проволоки, если кромки сошлись практически без зазора, а вот без газа он окисляется почти всегда. Разбираем, когда проволока нужна, как зазор превращается в скорость подачи и диаметр, что известно про сварку без газа и какие расходы газа встречаются в опубликованных опытах.

Алексей Королёв · · 6 минут

Ручной лазерный сварочный пистолет проваривает угловой стык двух стальных пластин, в стыке яркая вспышка

РуководствоРезка

Лазерная резка труб и профиля: труборезы, патроны, длина заготовки, раскрой и точность

Труборез зажимает трубу в патронах, вращает её и режет лучом, поэтому торцы, пазы, отверстия и вырезы под стыковку получаются за один установ. Разбираем, чем два патрона отличаются от трёх, как считать длину заготовки и остаток, какие допуски у самой трубы и что проверить при выборе станка.

Алексей Королёв · · 7 минут

Два станка для лазерной резки труб с белыми кабинами стоят в просторном цеху рядом с длинными столами

РуководствоОчистка

Лазерная очистка от ржавчины и окалины: мощность, скорость в м²/ч, подготовка под сварку и покраску

За один проход импульсный лазер снимает около 10 мкм оксида, а слой натурной ржавчины на стали занимает 50–65 мкм. Поэтому скорость в квадратных метрах в час зависит от толщины слоя сильнее, чем от цифры мощности в паспорте. Разбираем, какой источник брать под какой слой, как посчитать производительность и как подготовить металл под сварку и покраску.

Алексей Королёв · · 7 минут

Рука в перчатке держит импульсный лазерный очиститель у ржавой металлической поверхности, в зоне обработки яркая вспышка

РуководствоРезка

Какие материалы нельзя резать лазером: ПВХ, поликарбонат, ABS, стеклотекстолит и другие

Лист белого пластика лежит рядом с акрилом, выглядит так же и режется на тех же режимах, а через неделю на зеркалах появляется налёт, и станок режет хуже. Разбираем, какие материалы лазер портит или превращает в опасный дым, чем отличается запрет от плохой кромки и чем заменить каждый из них.

Алексей Королёв · · 7 минут

Полоса чёрного пластика на белом столе горит, над поверхностью поднимаются дым и вспышка пламени

РуководствоСварка

Лазерная сварка титана и разнородных металлов: защита шва, интерметаллиды, прослойки

Титан варится лазером хорошо, если до остывания ниже 480 °C шов закрыт аргоном и спереди, и сзади. Разнородные пары сложнее: у них разная температура плавления, разное расширение и на границе растут хрупкие интерметаллиды. Разбираем, что получается у пар сталь с нержавейкой, титан со сталью, медь с нержавейкой и алюминий с медью, и какие цифры известны из опытов.

Алексей Королёв · · 7 минут

Крупный план сварных швов на раме из титановых труб, видна чешуйчатая структура валика

ИнструкцияСварка и пайка

Споттер для аккумуляторов 18650: никелевая лента, параметры импульса, электроды и контроль точки

Аккумуляторные банки 18650 соединяют никелевой лентой, приваренной точечной контактной сваркой: нагрев длится миллисекунды и не прогревает банку, а паяльник держат секундами. Разбираем, что такое споттер, самодельный и покупной, какую ленту брать, как подбирать импульс и электроды и как проверить точку отрывом.

Алексей Королёв · · 7 минут

Медные электроды споттера приваривают никелевую ленту к аккумуляторам 18650

РуководствоСварка

Максимальная толщина лазерной сварки: что варит источник от 1 до 10 кВт

Толщину, которую возьмёт лазерная сварка, задаёт не одна мощность, а мощность, скорость и металл вместе. Ручные аппараты на 1–2 кВт заявляют до 4–8 мм по стали, промышленные источники на 6–10 кВт проваривают 8–10 мм за один проход. Разбираем цифры из документации и опытов и считаем, какая мощность нужна под вашу толщину.

Алексей Королёв · · 6 минут

Тавровый сварной шов на толстом листе металла, выполненный ручным лазерным аппаратом Wattsan, рядом табличка с маркировкой

РуководствоРезка

Газы при лазерной резке металла: кислород, азот или воздух, давление, расход и стоимость метра реза

Газ в лазерной резке — отдельная статья расходов, и на нержавейке она легко обгоняет электричество. Сравниваем кислород, азот и воздух по давлению, расходу, чистоте и кромке, а на примере считаем, сколько газа и рублей уходит на метр реза.

Алексей Королёв · · 8 минут
Газовый баллон с редуктором и двумя манометрами, от редуктора идёт прозрачный шланг

РуководствоМастерская и DIY

Проставки, переходники и фланцы для авто: из чего делать и как изготовить

Фланец глушителя, проставка под стойку, переходник под другой дроссель или кронштейн для фары делают в гараже и в небольших цехах каждый день. Разбираем, из какого металла и пластика делать такие детали, какой технологией, на какой крепёж ставить и где самодельная деталь становится вопросом безопасности и закона.

Алексей Королёв · · 6 минут

Механик в сварочной маске приваривает новый фланец к выпускному коллектору

ОбзорОчистка

Обзор Wattsan PA 200: импульсная лазерная очистка на 200 Вт для деликатных работ

Импульсный очиститель на 200 Вт с MOPA-источником JPT и воздушным охлаждением весит 46 кг и работает от розетки 220 В. Разбираем по паспорту, что он умеет, где его характеристики требуют уточнения и почему за ту же цену можно купить непрерывный аппарат на 1,5 кВт, но это будет другой инструмент.

Алексей Королёв · · 5 минут

Импульсный аппарат лазерной очистки Wattsan PA 200 с сенсорным экраном и пистолетом на держателе

РуководствоСварка

Прямое лазерное выращивание (DED): чем отличается от SLM

Прямое лазерное выращивание строит деталь из тех же дорожек, что и лазерная наплавка, только слой ложится на слой, а не на готовую поверхность. SLM делает похожую по материалу деталь, но совсем иначе: лазер плавит порошок в тонком слое на платформе. Разбираем, где проходит граница между методами, что они дают по скорости, размерам и точности и какой выбирать.

Алексей Королёв · · 6 минут

Головка лазерной наплавки наносит металлический порошок на вращающийся вал