Кратко
Сначала посмотрите, какой контроллер стоит в станке: название платы указано на пульте или в паспорте. Для CO2-станков на Ruida, Trocen и TopWisdom подойдут RDWorks и родные утилиты либо LightBurn Pro. Волоконные станки на CypCut и FSCUT работают с родной программой производителя платы. Раскрой листа ведут в отдельном нестинге.
- Программа определяется контроллером станка. Плата, которая стоит внутри, понимает только свои команды, поэтому первым делом узнайте её название, а уже потом выбирайте софт.
- CO2-станки на DSP-контроллерах Ruida, Trocen и TopWisdom работают с LightBurn Pro и родными утилитами, у Ruida это RDWorks. Волоконные станки по металлу на CypCut и FSCUT работают с программой производителя платы: LightBurn этих контроллеров в списке поддерживаемых не имеет.
- Управление станком и раскрой листа часто разные программы. Раскрой экономит металл: на листе 1500×3000 мм с одинаковыми прямоугольными деталями общий рез поднимает использование листа с 86 % до 90 %.
- Большинство брака приходит из файла: неверный масштаб, дубли контуров, незамкнутые линии и ошибка в слое. Подготовку DXF разобрали в отдельной статье.
Два мира лазерной резки
Запрос «программа для лазерной резки» объединяет два рынка. В первом CO2-станки по дереву, акрилу, коже и другим неметаллам: на них работают мастерские рекламы и сувениров. Во втором волоконные станки по листовому металлу, где работают цеха и производства.
Программы у них почти не пересекаются. Станки первого мира чаще идут на DSP-контроллерах Ruida, Trocen и TopWisdom. Станки второго мира управляются платами семейств CypCut и FSCUT, и софт для них пишет сам производитель платы. О том, чем отличаются эти два типа источников, написано в статье «CO2 или волоконный лазер».
Гравировку и маркировку мы здесь не разбираем. Для гравёров на диодах и GRBL есть статья о LightBurn и LaserGRBL, для маркеров с гальваносканером на EZCAD — материал о настройке EZCAD.
Сначала контроллер, потом программа
Контроллер — это компьютер внутри станка, который получает программу и превращает её в сигналы на двигатели и источник. Документация LightBurn формулирует это прямо: контроллер и его прошивка определяют, совместим ли станок с программой и какая лицензия нужна.
Как узнать свой контроллер
- 01
Посмотрите на пульт.
У станка с DSP-контроллером на панели есть цветной или ЖК-экран, и название платы обычно написано на нём или на корпусе пульта: например RDC6445G, RDC8445S.
- 02
Откройте паспорт.
В строке «система управления» стоит название: Ruida, Trocen, Cypcut, FSCUT.
- 03
Найдите табличку на плате.
Если пульт закрыт, название напечатано на самой плате в шкафу станка.
- 04
Спросите у продавца или производителя
какая версия платы стоит именно в вашей комплектации. Внутри одной линейки станков платы бывают разные.
- 05
Только после этого
смотрите, какие программы эту плату поддерживают.
По документации LightBurn, DSP-контроллеры, с которыми программа умеет работать, это Ruida, Trocen и TopWisdom. Для них нужна лицензия LightBurn Pro: версия Core работает только с GCode-контроллерами. Волоконные платы CypCut и FSCUT в списке LightBurn не значатся, поэтому на таких станках его ставить не на что.
«Пробный период» у LightBurn — 30 дней без ограничений и водяных знаков: хватит, чтобы подключить станок и понять, работает ли связка. Лицензия платная, бессрочная, привязана к типу контроллера и включает год обновлений. Цены меняются, актуальные лежат на сайте разработчика.
Таблица: тип станка, контроллер, программа
| Тип станка | Контроллер | Родная программа | LightBurn |
|---|---|---|---|
| CO2-станок в корпусе, мастерская | Ruida: RDC6445G, RDC8445S и др. | RDWorks V8 | Pro, в списке поддерживаемых |
| CO2-станок, конвейерный или большого формата | Trocen, TopWisdom | утилиты производителя платы | Pro, в списке поддерживаемых |
| Волоконный станок по листу, средняя мощность | CypCut (платы BOCHU, например FSCUT2000C) | CypCut, CypCutE; раскрой в CypNest | нет в списке |
| Волоконный станок, высокая мощность | FSCUT (BOCHU) | CypCutPro, HypCut | нет в списке |
| Станок с системой Weihong | Weihong | программа производителя системы | уточняйте у производителя |
Источники: документация LightBurn (Laser Types, версия 2.1) и сравнение версий Core и Pro на сайте разработчика; страница программ BOCHU, страница RDC6445G на сайте Ruida и сайт Weihong. Таблица показывает типичные связки, а не гарантию: перед покупкой сверяйте модель платы с матрицей совместимости разработчика ПО.
Что умеет каждая программа
RDWorks V8 — родная программа Ruida для станков на её платах. На сайте производителя она указана как штатное программное обеспечение для RDC6445G, плата работает по Ethernet и USB. Сайт Ruida отдельно отмечает, что RDC6445G рассчитан в первую очередь на неметаллы: ткань, кожу, дерево, акрил, пластик. В списке программ Ruida рядом с RDWorks значатся RDNest для раскладки деталей и MetalCut, а для волоконных плат серии RDC6563F есть отдельная программа RDCutist.
LightBurn — программа общего назначения. Импортирует векторные форматы AI, SVG, DXF, PDF и PLT/HPGL, управляет станком по Ethernet или USB, умеет добавлять перемычки (в документации они называются tabs), вход и выход из реза (lead-in и lead-out) и компенсацию реза.
CypCut — программа для волоконных станков, которую делает компания Shanghai BOCHU. Производитель описывает её так: CAD, нестинг и CAM в одном окне, от чертежа до резки несколько щелчков. Версии под разные мощности: CypCutE для средней мощности на шине EtherCAT, CypCutPro для средней и высокой, HypCut для высокой, CypOne для малой мощности в рекламе. Контроллеры той же компании называются FSCUT, и сайт fscut.com ведёт на BOCHU. Плата одна, программа одного производителя.
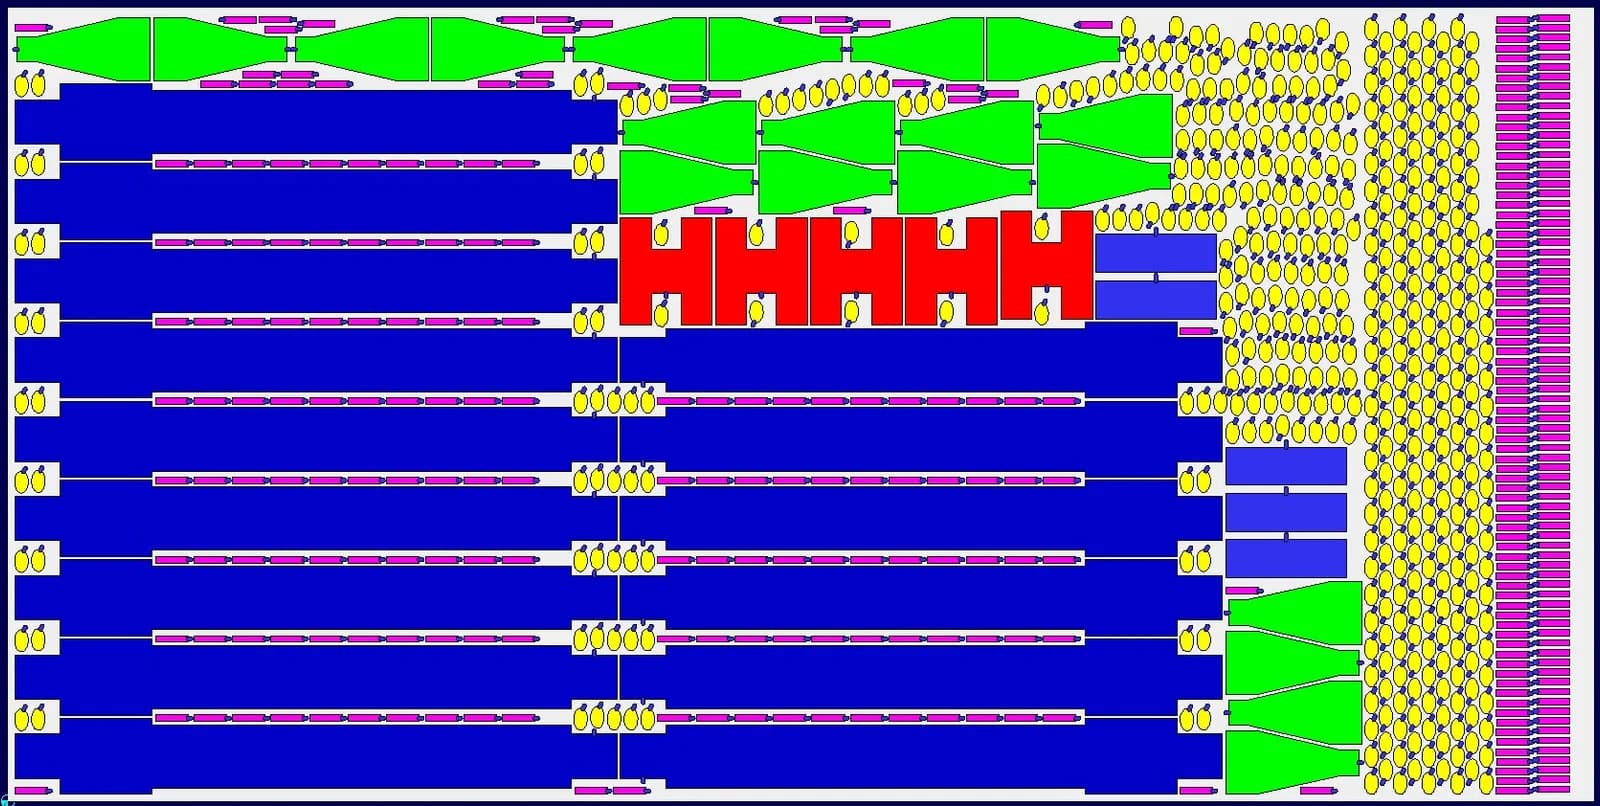
CypNest — отдельный нестинг к CypCut и HypCut: импортирует DXF и DWG, раскладывает детали и сам расставляет общий рез.
SigmaNEST, Lantek, ProNest — профессиональные системы раскроя для производства. Они стоят отдельно от станка, выдают управляющие программы и подбираются под цех с большим потоком деталей. Условия и список поддерживаемых контроллеров смотрите на сайтах производителей.
Из того, что встречается в мастерских, к первой группе относятся станки Wattsan 6040 и 1610 ST с системой Ruida RDC8445S, а также конвейерная модель 1820 Conveyor Pro с платой Trocen AWC7824. Ко второй группе у той же линейки принадлежат волоконные 1313E, 1325S и 1530S с Cypcut, а у модели Hard 1530 записан FSCUT 8000. Ruida и Trocen есть в списке поддерживаемых LightBurn, но подключится ли к LightBurn конкретная плата, проверяют по таблице совместимости разработчика.
Как выбрать программу
Родная программа или LightBurn на CO2-станке с Ruida
Плюсы
- Родная программа доступна для скачивания на сайте Ruida
- Она написана под плату и знает все её режимы
- LightBurn даёт один интерфейс для гравёра и резака и привычную работу со слоями
- LightBurn импортирует AI, SVG, DXF, PDF, PLT
Минусы
- Родная программа не заменит единый интерфейс для станков с разными контроллерами
- LightBurn Pro платный, а лицензия привязана к типу контроллера
- Перед первым подключением нужно сохранить настройки платы в файл
На волоконном станке выбор проще: если на плате стоит CypCut, работаете в CypCut. Сторонняя программа здесь не вариант: плату она не знает. Мощность источника выбирают раньше, по металлу и толщинам: см. статью о мощности волоконного источника.
Как лист раскладывают на самом деле
Раскрой начинается с формата. Лист 1500×3000 мм — это 4,5 м². Условно оставим по краю поле 10 мм: вплотную к кромке детали обычно не кладут.
Возьмём одинаковые прямоугольные детали 200×120 мм. Поле 10 мм со всех сторон даёт рабочую зону 2980×1480 мм. Площадь детали 24 000 мм².
Без общего реза. Между деталями оставляем зазор 6 мм. Лучше всего ложится так: 23 детали по длине с шагом 126 мм (120+6) и 7 деталей по ширине с шагом 206 мм. Всего 161 деталь, площадь деталей 3 864 000 мм², использование листа 85,9 %. Длина реза: каждая деталь обводится сама, 640 мм на деталь, всего 103 040 мм, то есть около 103 м.
С общим резом. Детали ставят вплотную, соседние делят одну линию. Сетка 14×12: 14 деталей по длине (2800 мм) и 12 по ширине (1440 мм) умещаются в рабочую зону. Всего 168 деталей, площадь 4 032 000 мм², использование 89,6 %. Длина реза: 13 горизонтальных линий по 2800 мм и 15 вертикальных по 1440 мм, всего 58 000 мм, около 58 м, то есть примерно 345 мм на деталь.
| Показатель | Раздельный рез | Общий рез |
|---|---|---|
| Деталей на листе | 161 | 168 |
| Использование листа | 85,9 % | 89,6 % |
| Длина реза на лист | ≈103 м | ≈58 м |
| Рез на одну деталь | 640 мм | ≈345 мм |
Расчёт ориентировочный: на реальных деталях с отверстиями и фасонными контурами экономия бывает меньше. Семь лишних деталей с листа выглядят скромно, но длина реза падает почти вдвое. Общий рез работает только на прямых краях, а у деталей со сложным контуром выигрыш даёт сам нестинг, который подбирает поворот детали.
Порядок реза, перемычки и холостой ход
Порядок реза задаёт программа, но его полезно понимать. Внутренние контуры режут раньше внешних: пока деталь держится в листе, отверстия получаются без смещения. Наружный контур идёт последним, и после него деталь отделяется.
Перемычки, или микроперемычки, удерживают деталь в листе, пока идёт программа. Без них деталь проваливается между планками стола, поворачивается или встаёт на ребро, а поднятый край может зацепить головку. В LightBurn число перемычек задают на слой: количество на контур, размер и мощность в зоне перемычки. У BOCHU в CypCutPro для этого есть функция smooth micro joint.
Холостой ход, когда лазер выключен и голова едет от контура к контуру, тоже стоит времени. Нестинг BOCHU заявляет траекторию, которая минимизирует длину переезда. На тонком листе порядок и холостые переезды стоит проверить в предпросмотре: детали могут приподняться.
Подвод, выход и компенсация реза
Вход в рез выносят на отдельный участок. При врезке в металл остаётся метка, чуть толще самой линии реза. Если врезаться на самом контуре, на кромке детали останется вмятина. Для этого в программах есть подвод (lead-in) и выход (lead-out).
В документации LightBurn их можно включить отдельно, выбрать угол, длину и форму: прямую или дугу. Положительный угол выносит подвод наружу контура, отрицательный внутрь. Подвод ставят в отход: снаружи внешнего контура и внутри отверстия.
Компенсация реза нужна, чтобы деталь получилась в размер. Лазер оставляет пропил, и если резать по линии чертежа, наружная деталь получится меньше на половину ширины пропила с каждой стороны, а отверстие больше. В LightBurn для этого есть параметр Kerf Offset, и документация описывает способ подобрать значение пробным резом. В программах управления волоконных станков тоже есть своя настройка компенсации, её описывает руководство к программе. Рисовать компенсацию в самом чертеже не нужно, об этом сказано в требованиях к DXF.
Как подготовить DXF
Подробный чек-лист есть в статье «Требования к DXF для лазерной резки», здесь только главное.
- Масштаб 1, единицы миллиметры. Размерные надписи станок игнорирует.
- Каждый контур замкнут, линии не накладываются друг на друга.
- Сплайны заменены дугами и отрезками, текст разбит на кривые.
- Резка и гравировка разнесены по разным слоям.
LightBurn при импорте векторных файлов с текстом просит, чтобы шрифты были установлены на компьютере либо текст был переведён в кривые заранее. Формат DXF описывает отдельный термин.
Типичные ошибки
- Неверный масштаб. Чертёж в дюймах, прочитанный как миллиметры, даёт деталь в 25,4 раза меньше, а лист с масштабом 1 дробит размер десятикратно. Замерьте габарит в программе до запуска.
- Дубли контуров. Две одинаковые линии друг на друге станок прорежет дважды: на тонком металле это прожог, на толстом лишнее время. В LightBurn для чистки есть команда Delete Duplicates.
- Незамкнутые контуры. Контур с зазором в доли миллиметра для программы раскроя не деталь, а линия. В режиме заливки он не заполняется, в нестинге выпадает из раскладки. В LightBurn есть команды Auto-Join и Close Path.
- Не тот режим в слое. Контур оказался на слое гравировки, и станок «заливает» деталь вместо реза, либо наоборот режет то, что нужно было только маркировать. Перед пуском откройте таблицу слоёв и проверьте режим каждого цвета.
Если файл пришёл от заказчика, первое, что я делаю, это открываю его и меряю габарит и число контуров. Минута проверки экономит лист. Программа раскроя хорошо считает, но она режет то, что нарисовано, а не то, что имел в виду конструктор.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Какая программа для лазерной резки нужна для станка с Ruida?
Станки на Ruida работают с RDWorks V8, которая входит в экосистему производителя, и с LightBurn Pro: контроллер Ruida указан в документации LightBurn как поддерживаемый. LaserGRBL и LightBurn Core к Ruida не подключаются, им нужны GCode-контроллеры.
Подойдёт ли LightBurn для волоконного станка на CypCut?
Контроллеры CypCut и FSCUT не входят в список поддерживаемых LightBurn, а входят Ruida, Trocen, TopWisdom, а также EZCAD и BSL для гальво. На волоконном станке по металлу на CypCut вы работаете в программе производителя платы.
Есть ли бесплатная программа для лазерной резки?
Для станков на Ruida RDWorks можно скачать на сайте производителя платы. У LightBurn 30 дней пробного периода без ограничений, дальше платная лицензия. Для волоконных станков на CypCut условия лицензии уточняйте у продавца станка.
Что значит «пробный период» у LightBurn?
Тридцать дней полной версии без водяных знаков и урезанных функций. Он нужен, чтобы подключить станок и убедиться, что программа его видит, до покупки лицензии. Лицензия потом привязана к типу контроллера: GCode — Core или Pro, DSP и гальво — только Pro.
Нужна ли отдельная программа для раскроя?
Для одинаковых деталей хватит раскладки в самой программе управления. Если в день идут десятки разных заказов, нужен нестинг: CypNest для CypCut, RDNest для Ruida или независимые SigmaNEST, Lantek и ProNest.
Источники
- Laser Types ↗ — LightBurn Documentation, контроллеры GCode, DSP и гальво, требования к лицензии, 2026
- Creating and Importing Artwork ↗ — LightBurn Documentation, форматы импорта, 2026
- Tabs ↗ — и Line Mode — LightBurn Documentation, перемычки, подвод и выход, 2026
- Kerf: what it is and how to compensate ↗ — LightBurn Documentation, компенсация реза, 2026
- Which version of LightBurn is right for you? ↗ — и Trial version — LightBurn Software, лицензии и пробный период, 2026
- Software list ↗ — и CypNest — Shanghai BOCHU Electronic Technology, CypCut, HypCut, FSCUT, нестинг, 2026
- RDC6445G ↗ — и Download center — Shenzhen Ruida Technology, контроллер и программа RDWorks, 2026
- Weihong ↗ — Weihong, производитель систем ЧПУ, 2026
Фото: EGU-Metall, CC BY-SA 3.0, Wikimedia Commons
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Программы для лазерной резки
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий