К содержанию
Алексей Королёв

Эксперт-рецензент

Алексей Королёв

Инженер-технолог по лазерной резке металла, 14 лет в отрасли

Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.

Материалов:
71
Проверил:
15

Об авторе

Алексей начинал технологом на участке резки металлоконструкций, где работали CO2-станки, и застал переход цеха на оптоволоконные источники. За четырнадцать лет он настраивал станки разной мощности, писал карты раскроя и отвечал за качество деталей, которые уходили на гибку и сварку.

Сейчас он консультирует производства, которые покупают или перенастраивают оборудование для резки: помогает выбрать мощность источника, газ и сопла под конкретный металл, разбирает причины грата, окалины и непрорезов. В последние годы много работает с ручной и автоматической лазерной сваркой.

В статьях Алексей опирается на технологические таблицы производителей и собственные пробные резы. Если режим зависит от конкретного станка, он пишет диапазон и объясняет, как подобрать точное значение, а не выдаёт одну цифру за универсальную.
Материалы

РуководствоРезка

Вытяжка и безопасность при лазерной резке: дым, пожар, глаза и требования норм

У лазерного станка три опасности: невидимое излучение класса 4, дым с продуктами горения и риск пожара. Разбираем, как устроить вытяжку, когда фильтр вместо выброса на улицу допустим, какие очки нужны для CO2 и волоконного лазера и какие ГОСТы и своды правил описывают всё это.

Алексей Королёв · · 6 минут

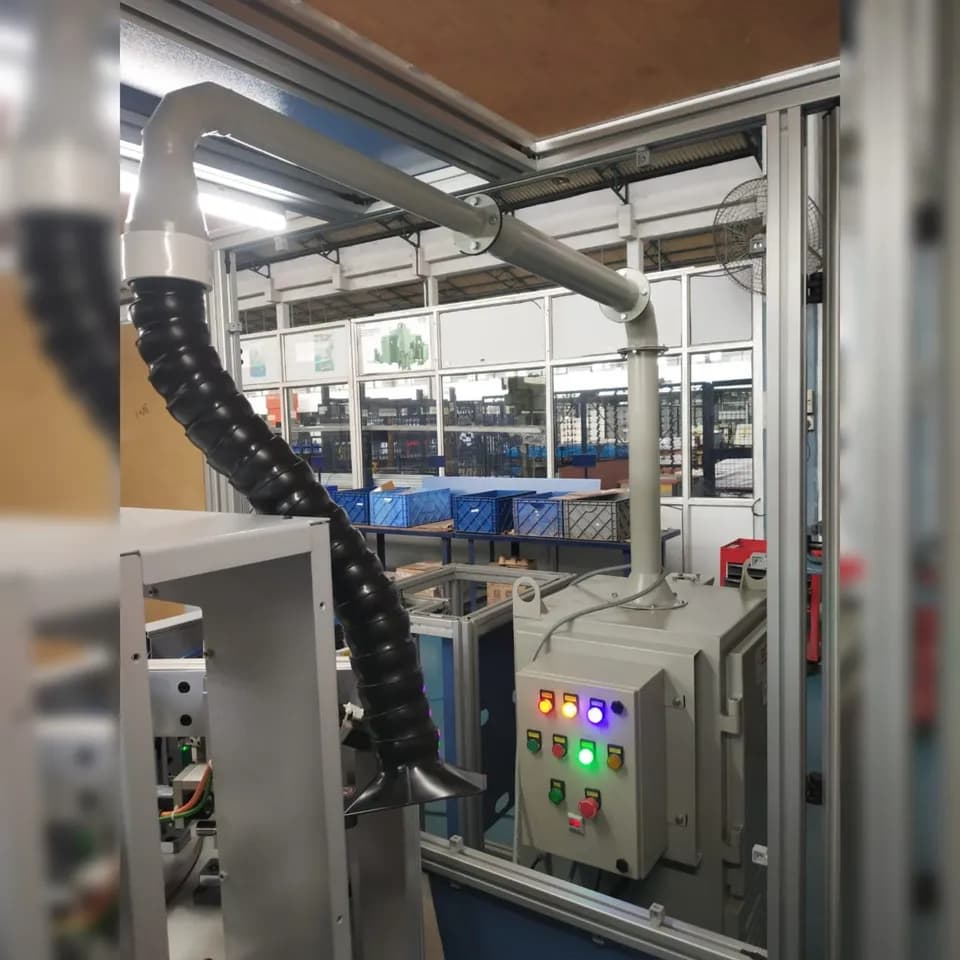
Местный отсос с гибким воздуховодом и раструбом над зоной лазерной обработки, рядом блок фильтровентиляционной установки

СравнениеЧПУ и металлообработка

Виды сварки металлов: ММА, MIG/MAG, TIG и лазерная — сравнение

Четыре самых распространённых способа сварки отличаются источником тепла, защитой шва и тем, сколько работы остаётся после сварщика. Ниже о том, какой процесс подходит под какой металл и толщину, откуда берётся поводка и почему один и тот же шов на улице варят электродом, а в цехе — полуавтоматом.

Алексей Королёв · · 9 минут

Кольцевой аргонодуговой шов на трубе из нержавеющей стали 316L с цветами побежалости вокруг шва

РуководствоРезка

Контроллеры CO2-лазера и замена платы: Ruida, Trocen, Leetro, M2 Nano

Плата управления CO2-станка стареет, ломается или просто не тянет нужное ПО, и перед заменой встаёт набор вопросов: какую брать, что будет с ключом и прошивкой, куда подключать блок розжига, датчик воды, концевики и клапан обдува. Разбираем по руководствам производителей плат и по опыту операторов, которые уже меняли.

Игорь Белов · · 8 минут

Плата контроллера Ruida с зелёными клеммами и проводами внутри шкафа CO2-станка, рядом драйвер шагового двигателя

РуководствоЧПУ и металлообработка

Как выбрать листогиб и матрицы для мастерской: тоннаж, длина стола, оси и инструмент

Листогиб покупают один раз на много лет, а ошибаются в нём чаще всего из-за одной цифры: считают тоннаж по самой толстой детали и забывают про самую длинную и самую короткую. Ниже порядок выбора на примере мастерской с пятью типовыми деталями: тоннаж, стол, оси, прогиб, инструмент и проверка при приёмке.

Алексей Королёв · · 9 минут

Гидравлический листогибочный пресс с ЧПУ в цехе: два цилиндра по краям траверсы, задний упор с двумя пальцами и стойка управления справа

РуководствоСварка и пайка

Как выбрать сварочный инвертор и полуавтомат: ток, ПВ, питание от 220 В, удлинитель и генератор

Выбирая сварочный аппарат, чаще смотрят на ток в названии, а решают ПВ, сеть и кабель: инвертор на 200 А берёт из розетки около 30 А, а удлинитель из шнура 1,5 мм2 съедает часть напряжения и греется. Разбираем, как читать паспорт, какой автомат и какое сечение нужны под каждый ток, что можно и нельзя подключать к генератору и что убивает инвертор.

Алексей Королёв · · 8 минут

Оранжевый компактный сварочный инвертор с ремнём и сетевым кабелем стоит на рифлёном полу

СравнениеСварка

Лазерная сварка или точечная контактная сварка и пайка: чем отличаются и что выбрать для листа

Точечная контактная сварка соединяет листы отдельными литыми ядрами между электродами, лазерная сварка даёт сплошной шов с одной стороны, а пайка вообще не плавит основной металл. Разбираем, чем эти три способа отличаются по физике, доступу к детали, скорости, герметичности и работе с оцинковкой, и где каждый нужен.

Алексей Королёв · · 7 минут

Контактная точечная сварочная машина с длинными медными электродами-клещами у стены цеха

СравнениеОчистка

Лазерная очистка или пескоструй: где лазер окупается — пресс-формы, сварные швы, реставрация, судоремонт

Лазерная очистка выигрывает там, где нельзя повредить поверхность, разобрать деталь или утилизировать тонны отработанного абразива. Для больших площадей толстого слоя пескоструй и шлифовка остаются быстрее и дешевле. Разбираем пять областей применения и сравниваем четыре способа по составу затрат и по результату.

Игорь Белов · · 7 минут

Рабочая головка лазерной очистки на подставке над металлической деталью, рядом блок аппарата с экраном

РуководствоЧПУ и металлообработка

Сколько стоит час и метр гидроабразивной резки: расчёт абразива, насоса и расходников

Метр гидроабразивной резки в нержавейке 10 мм обходится цеху около 900 рублей, а в нержавейке 2 мм около 200, потому что стоимость часа почти не меняется, а скорость падает в разы. Ниже расчёт часа по статьям с явными допущениями, таблица цены метра по толщинам, сверка с прайсом цеха и пример заказа на 20 деталей.

Алексей Королёв · · 9 минут

Стальные детали сложного профиля толщиной 75 мм, вырезанные гидроабразивной струёй, на тёмной поверхности стола

ИнструкцияДетали

Радиус гибки листового металла, K-фактор и развёртка: как посчитать деталь с гибом

Развёртку считают в одном порядке: сначала материал и толщина, потом радиус, под него матрица, и только после этого K-фактор и длина заготовки. Ниже этот порядок пройден на швеллере 40×60×40 из стали 2 мм, с формулами BA и BD, пружинением и правилами для отверстий и вырезов у гиба.

Алексей Королёв · · 10 минут

Листогибочный пресс с ЧПУ, на столе виден ручей матрицы и два упора заднего ограничителя

СравнениеСварка

Лазерная или аргоновая сварка тонкой нержавейки: что лучше для листа 0,8–3 мм

На нержавеющем листе до 3 мм вопрос «лазер или аргон» упирается в тепло: у аустенитной стали низкая теплопроводность и большое тепловое расширение, поэтому лишняя энергия на миллиметр шва превращается в коробление и цвета побежалости. Сравниваем два метода по энергии шва, зазору, скорости, зачистке и деньгам и показываем, где аргон остаётся лучшим выбором.

Алексей Королёв · · 8 минут

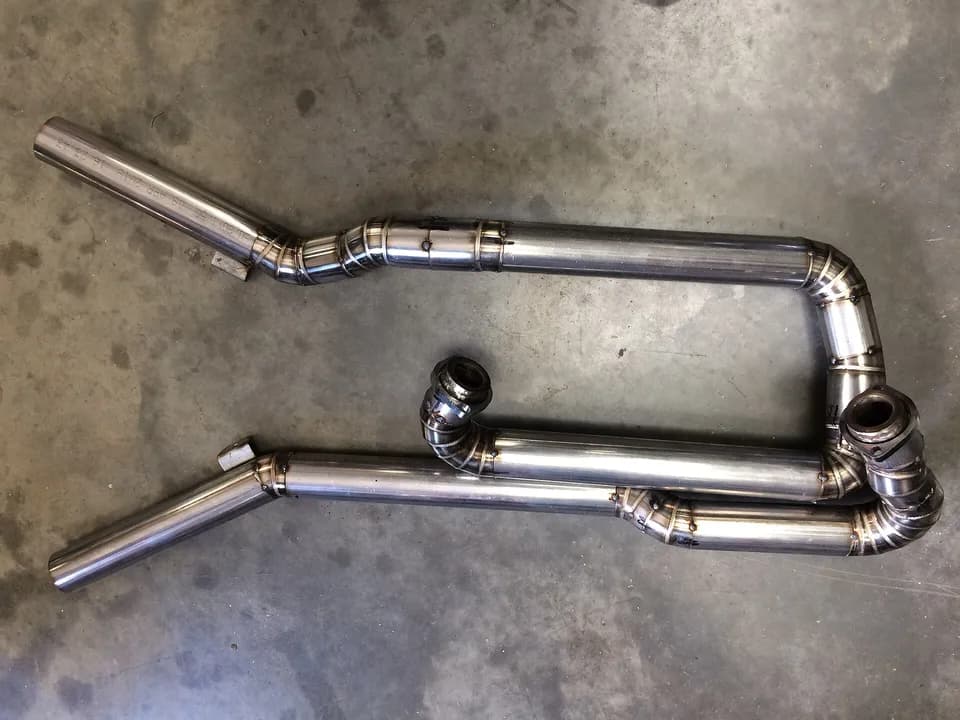
Выхлопные трубы из нержавеющей стали со швами аргонодуговой сварки лежат на бетонном полу

РуководствоБизнес

Новый или б/у станок с ЧПУ: что проверить при покупке подержанного

Подержанный станок стоит заметно дешевле нового, но экономия исчезает, если через месяц придётся менять источник или шпиндель. Дальше о том, когда б/у оправдан, что проверить у волоконного лазера, CO2-станка и фрезера, как не купить машину в залоге или в лизинге и как посчитать, сколько риска вы берёте вместе со скидкой.

Игорь Белов · · 7 минут

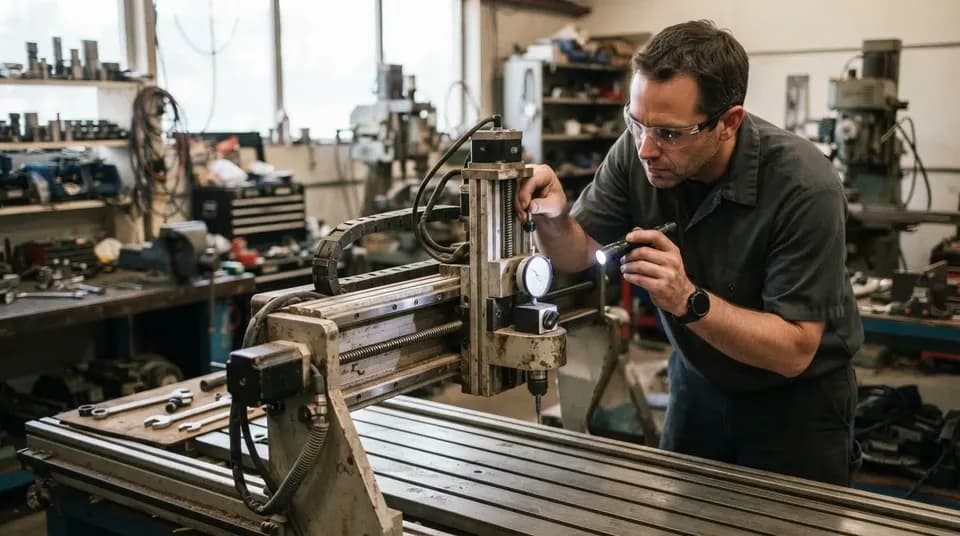
Мастер проверяет подержанный фрезер с ЧПУ индикатором и фонариком

РуководствоРезка

Как проверить продавца лазерного станка до предоплаты: вопросы про сервис, склад и пусконаладку

Лазерный станок покупают по характеристикам, а мучаются потом с продавцом: трубка едет месяц, инженер не отвечает, «официальный дилер» оказывается перекупщиком. Собрали вопросы, которые стоит задать до предоплаты, ответы, по которым видно, кто перед вами, и способ перевести простой станка в деньги, чтобы сравнивать предложения не только по цене.

Алексей Королёв · · 8 минут

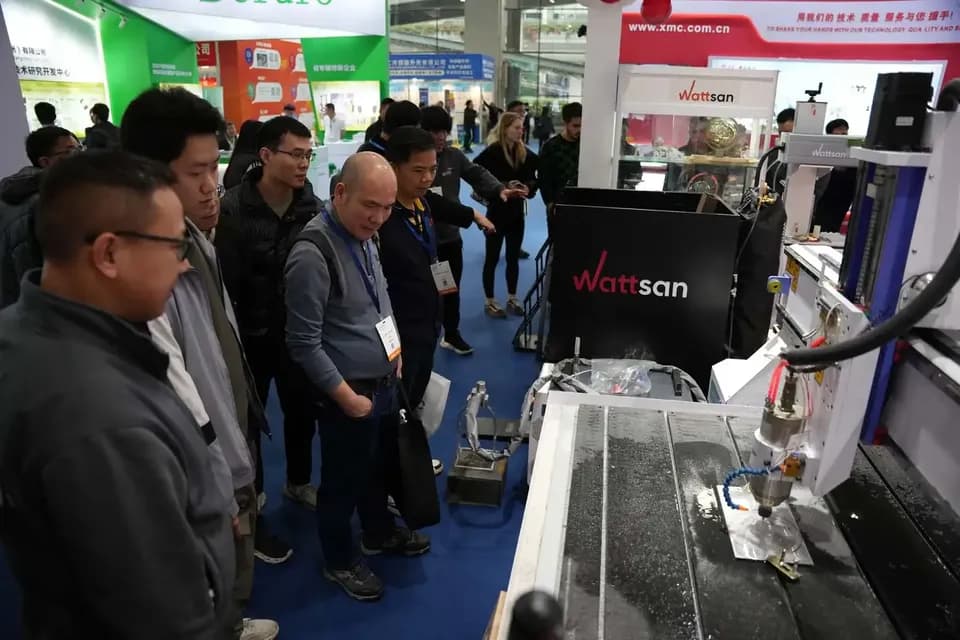
Посетители выставки стоят у фрезерного станка и разглядывают, как шпиндель работает по заготовке