
РуководствоРезка
Инструкция по охране труда при лазерной резке металла
Охрана труда при лазерной резке металла: знак «ЛАЗЕР», замок и допуск в помещение, приточно-вытяжная вентиляция. Опасны прямой и отражённый луч и испарения.
· 2 минуты
Раздел · 35 материалов
Раздел обновлён
РуководствоРезка
Охрана труда при лазерной резке металла: знак «ЛАЗЕР», замок и допуск в помещение, приточно-вытяжная вентиляция. Опасны прямой и отражённый луч и испарения.
· 2 минуты

РуководствоРезка
Зачем лазерным станкам длиннофокусные линзы и какие преимущества даёт лазерная резка: чистая кромка, бесконтактный рез, безотходный раскрой.
· 3 минуты
РуководствоРезка
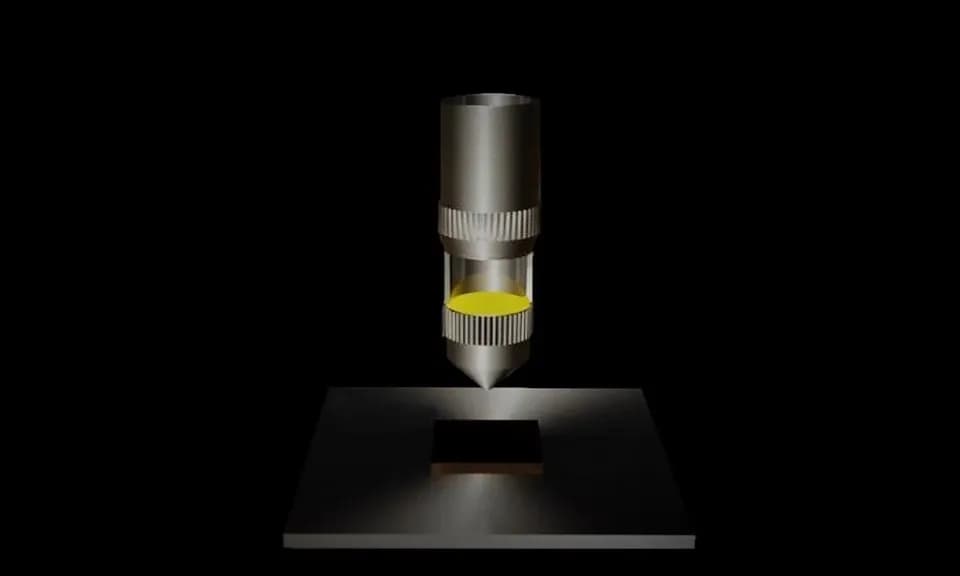
Зачем лазерному станку автофокус и чем лазерная резка выигрывает у других методов: гладкая кромка без доработки, узкий рез, плотная раскладка заготовок.
· 3 минуты
РуководствоРезка
Охрана труда при лазерной резке металла: знак «ЛАЗЕР», замок и допуск в помещение, приточно-вытяжная вентиляция. Опасны прямой и отражённый луч и испарения.
Редакция Далото · · 2 минуты
РуководствоРезка
Зачем лазерным станкам длиннофокусные линзы и какие преимущества даёт лазерная резка: чистая кромка, бесконтактный рез, безотходный раскрой.
Редакция Далото · · 3 минуты
РуководствоРезка
Зачем лазерному станку автофокус и чем лазерная резка выигрывает у других методов: гладкая кромка без доработки, узкий рез, плотная раскладка заготовок.
Редакция Далото · · 3 минуты
РуководствоРезка
Чем убрать нагар с кромки оргстекла после лазерной резки.
Редакция Далото · · 3 минуты
РуководствоРезка
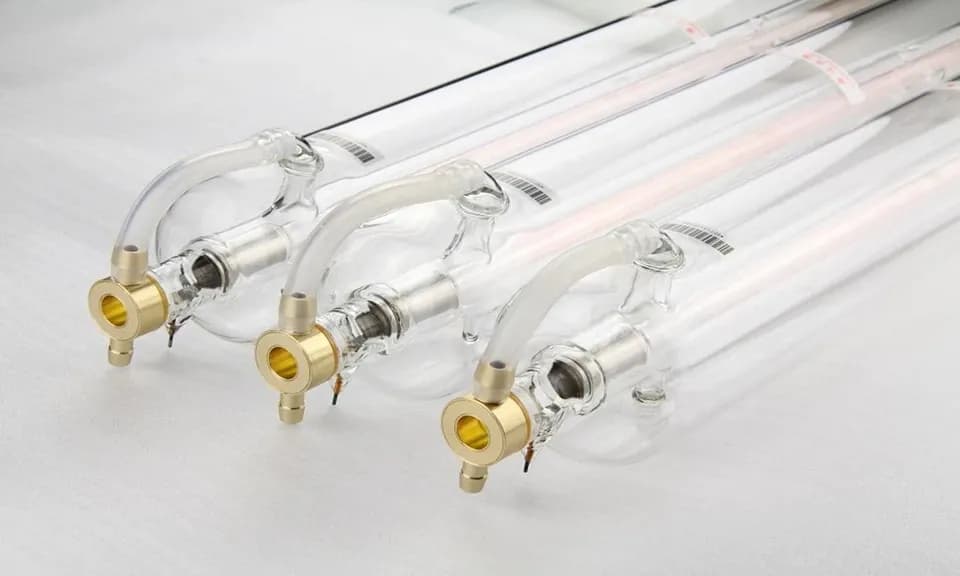
Почему для охлаждения лазерной трубки вместо воды берут антифриз. Оптимум — 22–23 °C, перегрев на пару градусов сокращает срок службы трубки.
Редакция Далото · · 2 минуты
О теме
Лазерная резка — способ раскроя, при котором сфокусированный луч расплавляет или испаряет материал по контуру, а поток газа выдувает расплав из реза. Станок работает без механического контакта с заготовкой, режет по программе из чертежа и даёт узкий рез с небольшой зоной термического влияния. Поэтому лазером раскраивают листовой металл, делают детали для гибки и сварки, режут фанеру, акрил и ткани.
Оптоволоконные станки используют волоконный лазер с длиной волны около 1 мкм. Металлы поглощают это излучение хорошо, поэтому волоконные станки стали стандартом для резки стали, нержавейки, алюминия, меди и латуни. Луч идёт к головке по гибкому волокну, а сам источник почти не требует обслуживания.
CO2-станки работают на CO2-лазере с длиной волны 10,6 мкм. Это излучение хорошо поглощают органические материалы, поэтому CO2-станки режут и гравируют фанеру, дерево, акрил, кожу, ткань и бумагу. Луч в них доставляется системой зеркал, которую нужно чистить и юстировать.
Отдельный класс — станки для резки труб и профиля. У них есть вращающийся патрон и поддержки, которые подают и поворачивают заготовку.
Качество реза определяют мощность источника, положение фокуса, скорость, вид и давление газа, состояние сопла и оптики. Ошибка в любом из этих параметров даёт грат, непрорез или широкую кромку. Поэтому значительная часть материалов раздела посвящена подбору режимов и обслуживанию.
Раздел рассчитан на владельцев цехов металлообработки и заготовительных участков, технологов и операторов станков, а также на тех, кто открывает мастерскую по резке фанеры и акрила или выбирает первый станок.
Материалы разбиты на подтемы: оптоволоконные и CO2-станки, резка труб, материалы, режимы и настройка, комплектующие и оптика, программы, выбор станка и безопасность. Если вы только выбираете оборудование, начните с подтемы о выборе станка и сравнения волоконных и CO2-лазеров. Если станок уже работает, полезнее будут режимы и настройка, а также обслуживание оптики и трубки. Термины, которые встречаются в статьях, объяснены в словаре.
Волоконный лазер излучает на длине волны около 1 мкм, которую металлы поглощают хорошо, поэтому он режет сталь, нержавейку, алюминий, медь и латунь быстрее и экономичнее. CO2-лазер работает на 10,6 мкм: это излучение хорошо поглощают дерево, фанера, акрил, кожа и ткань. Поэтому для металла сейчас выбирают волоконные станки, а для неметаллов — CO2.
Углеродистую сталь чаще режут кислородом: он реагирует с металлом и помогает резать толстый лист при меньшей мощности, но оставляет на кромке оксидную плёнку. Нержавейку и алюминий режут азотом, который даёт чистую светлую кромку, но расходуется в большем объёме. Сжатый воздух дешевле обоих газов и подходит для тонкого листа, если качество кромки не критично.
Главные факторы — мощность источника, вид металла и газ. Чем мощнее источник, тем толще лист, который станок режет с приемлемым качеством и скоростью. Медь, латунь и алюминий режутся хуже стали из-за высокой отражающей способности и теплопроводности. Кроме того, влияют фокусировка, состояние оптики и сопла. Ориентируйтесь на таблицы режимов производителя источника, а не на рекламную предельную толщину.
Да, для любого лазерного станка. При резке образуются дым, газы и мелкие частицы, которые оседают на оптике и направляющих и вредны для здоровья. Для CO2-станков, режущих пластики и фанеру, вытяжка особенно важна: продукты горения некоторых материалов токсичны. Поливинилхлорид и другие хлорсодержащие пластики лазером резать нельзя вообще.
Фото: Contour, CC0, Wikimedia Commons