К содержанию

Раздел · 39 материалов

3D-печать и аддитивные технологии

FDM- и фотополимерные принтеры, печать металлом по технологиям SLM, DED и WAAM, материалы и постобработка, 3D-сканирование. Отдельно следим за строительной печатью и медицинскими применениями.

Раздел обновлён

Начните здесь

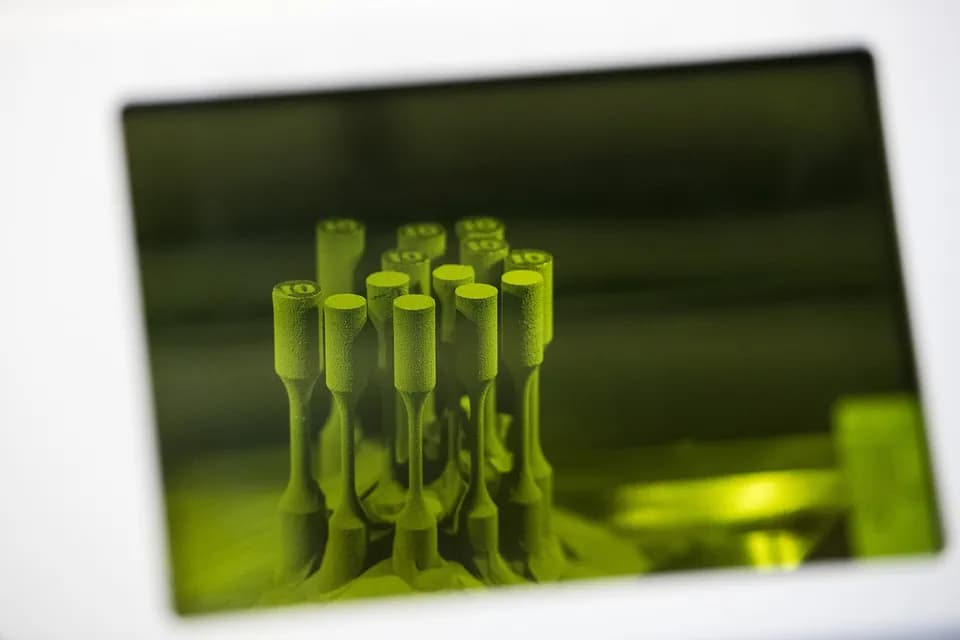
Образцы на растяжение с круглыми головками, стоящие в рыхлом порошке на платформе SLM-принтера сразу после построения

Руководство3D-печать

Конструирование и постобработка металлических деталей для SLM: поддержки, снятие напряжений, HIP

Деталь после SLM-принтера ещё не готова: она приварена к платформе поддержками, в ней сидят остаточные напряжения, а поверхность имеет шероховатость Ra 6–10 мкм. Ниже правила проектирования под порошковый слой с цифрами, порядок операций от снятия напряжений до контроля и расчёт припуска под резьбу.

· 7 минут

Образцы на растяжение, выросшие в порошковой постели внутри камеры SLM-принтера, снимок через зелёное защитное стекло окна

Руководство3D-печать

Сколько стоит напечатать деталь из металла на SLM-принтере и что входит в цену

Цену металлической детали на SLM-принтере формирует не порошок, а время машины, делённое на число деталей на плите, и постобработка. Ниже расчёт для кронштейна 80 г с выписанными допущениями, сравнение со станком с ЧПУ по числу часов обработки и классы принтеров по цене.

· 8 минут

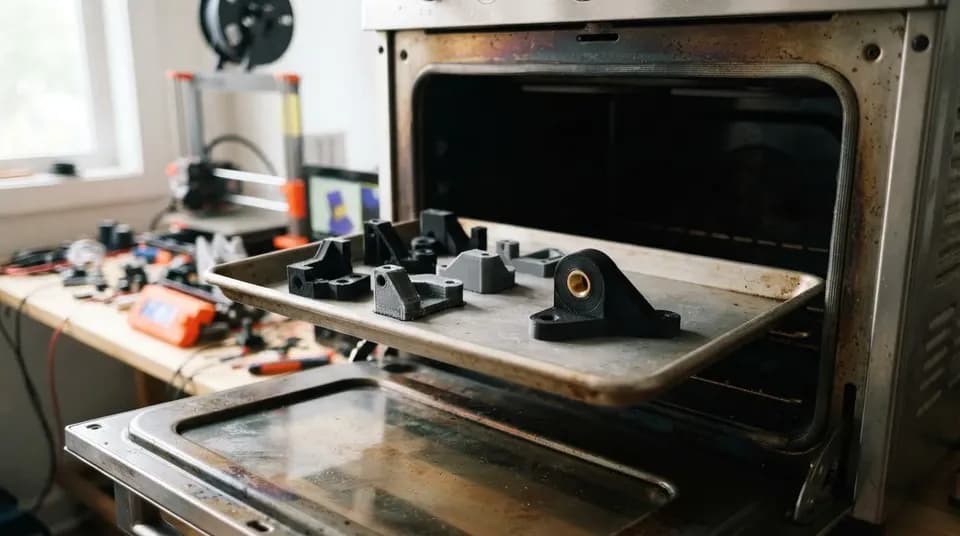
Напечатанные пластиковые кронштейны на противне в открытой духовке для отжига

Руководство3D-печать

Отжиг и армирование 3D-печати: как сделать деталь прочнее и термостойкой

Прочность FDM-детали складывается из материала, направления слоёв, числа стенок и способа крепежа. Отжиг и армирование волокном добавляют остальное, но по-разному: отжиг поднимает теплостойкость PLA, не склеивая слои, а непрерывное волокно меняет несущую способность на порядок. На примере кронштейна под нагрузкой посчитано, что решает ориентация.

· 10 минут

Все материалы раздела

Руководство3D-печать

Конструирование и постобработка металлических деталей для SLM: поддержки, снятие напряжений, HIP

Деталь после SLM-принтера ещё не готова: она приварена к платформе поддержками, в ней сидят остаточные напряжения, а поверхность имеет шероховатость Ra 6–10 мкм. Ниже правила проектирования под порошковый слой с цифрами, порядок операций от снятия напряжений до контроля и расчёт припуска под резьбу.

Анна Лебедева · · 7 минут

Образцы на растяжение с круглыми головками, стоящие в рыхлом порошке на платформе SLM-принтера сразу после построения

Руководство3D-печать

Сколько стоит напечатать деталь из металла на SLM-принтере и что входит в цену

Цену металлической детали на SLM-принтере формирует не порошок, а время машины, делённое на число деталей на плите, и постобработка. Ниже расчёт для кронштейна 80 г с выписанными допущениями, сравнение со станком с ЧПУ по числу часов обработки и классы принтеров по цене.

Анна Лебедева · · 8 минут

Образцы на растяжение, выросшие в порошковой постели внутри камеры SLM-принтера, снимок через зелёное защитное стекло окна

Сравнение3D-печать

Печать металлом: чем отличаются SLM, DED, WAAM и binder jetting

Под словами «3D-принтер по металлу» скрываются машины с разной физикой: лазер плавит слой порошка, дуга наплавляет проволоку, головка печатает клеем по порошку, а печь потом спекает заготовку. Ниже эти технологии сведены в таблицы по точности, шероховатости, плотности, зоне построения и скорости, а на примере детали в 5 кг посчитано, сколько часов занимает наплавка.

Анна Лебедева · · 7 минут

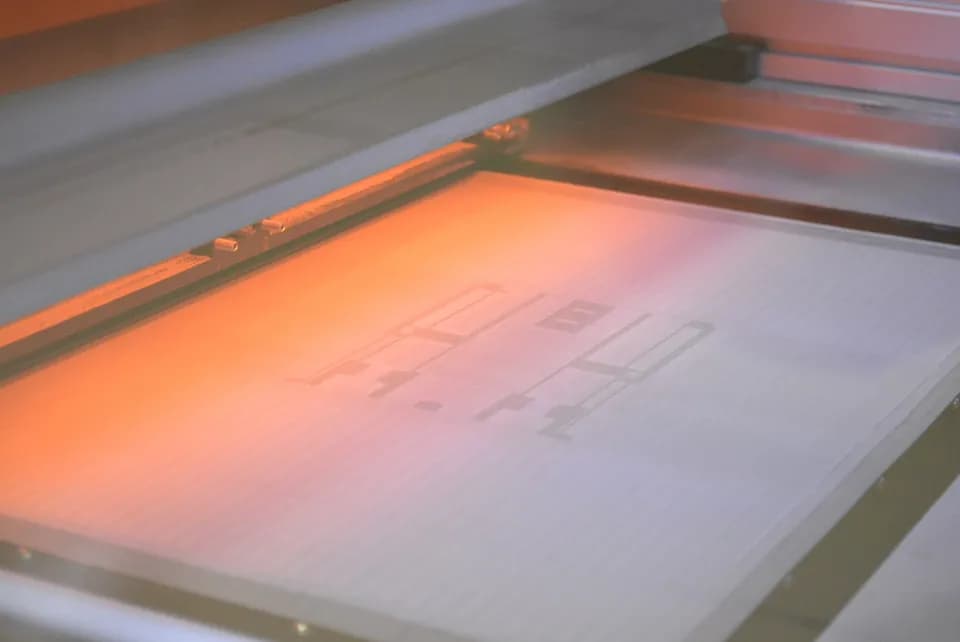
Рабочая камера принтера для струйной печати связующим по металлическому порошку, на светлом слое порошка под тёплым излучением нагревателя виден отпечатанный контур

Руководство3D-печать

Отжиг и армирование 3D-печати: как сделать деталь прочнее и термостойкой

Прочность FDM-детали складывается из материала, направления слоёв, числа стенок и способа крепежа. Отжиг и армирование волокном добавляют остальное, но по-разному: отжиг поднимает теплостойкость PLA, не склеивая слои, а непрерывное волокно меняет несущую способность на порядок. На примере кронштейна под нагрузкой посчитано, что решает ориентация.

Анна Лебедева · · 10 минут

Напечатанные пластиковые кронштейны на противне в открытой духовке для отжига

Инструкция3D-печать

Постобработка FDM-деталей: шлифовка, ацетон, грунтовка и покраска

Слои на FDM-детали видны всегда, и убрать их можно тремя путями: сгладить растворителем, зашлифовать с наполнителем или залить тонким слоем смолы. Какой путь выбрать, зависит от пластика: ABS и ASA сглаживают парами ацетона, а PLA и PETG так не сгладить. Ниже порядок работы, зернистость бумаги, меры безопасности и расчёт времени на деталь 150 мм.

Анна Лебедева · · 10 минут

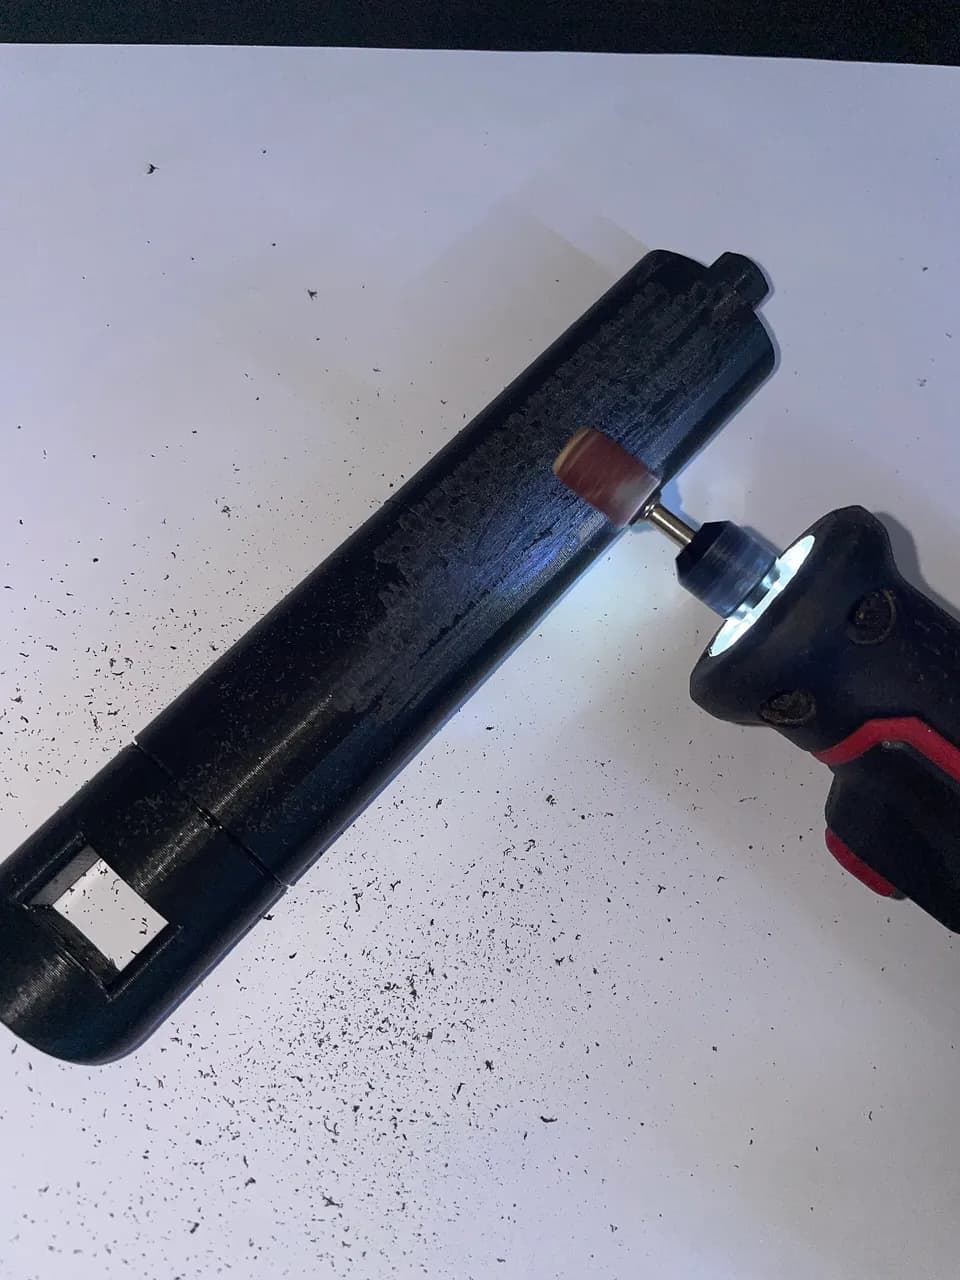
Чёрная напечатанная деталь на белом листе, на боку шлифуется участок рядом с гравёром со шлифовальной насадкой, вокруг крошка от пластика

Инструкция3D-печать

Постобработка фотополимерной печати: мойка, засветка, поддержки и усадка смолы

Деталь, снятая со стола фотополимерного принтера, ещё не готова: она покрыта жидкой смолой и не набрала прочность. Рассказываем, как мыть, срезать поддержки, досвечивать, компенсировать усадку и безопасно избавляться от отходов.

Анна Лебедева · · 10 минут

Прозрачная деталь циклоидального редуктора, напечатанная по технологии стереолитографии, с тремя болтами

Сравнение3D-печать

LCD, DLP или SLA: как выбрать фотополимерный принтер под свои задачи

У LCD, DLP и SLA-принтеров один принцип: свет затвердевает смолу слой за слоем. Различаются источник света, ресурс расходников и то, как растёт время печати. Разбираем, что из этого влияет на выбор, и считаем стоимость владения на партии из ста миниатюр.

Анна Лебедева · · 8 минут

Три фотополимерных 3D-принтера на верстаке, у одного открыта оранжевая крышка

Инструкция3D-печать

Сушка филамента: как сушить пластик для 3D-принтера, температура и время

Влажный пруток даёт нити, пузыри и слабые слои, и это лечится сушкой за 4–12 часов. Ниже таблица температур и времени по PLA, PETG, ABS и ASA, нейлону, PVA и TPU из документации Bambu Lab, Prusa, Polymaker и eSUN, способы сушки без специальной сушилки и расчёт, когда сушилка окупается.

Анна Лебедева · · 9 минут

Две кучки осушителей на тёмном фоне рядом с линейкой в сантиметрах: слева прозрачные шарики силикагеля, справа глиняный осушитель

Руководство3D-печать

Дефекты FDM-печати: отлипание, варпинг, паутина, расслоение. Причины и что менять

Большинство дефектов FDM-печати сводится к пяти причинам: первый слой, температура, охлаждение, поток и влажность пластика. Ниже собрана таблица «дефект, признак, причина, что менять» с цифрами для PLA, PETG, ABS и ASA, нейлона, а в конце на примере разобрана диагностика по шагам.

Анна Лебедева · · 10 минут

Белая скульптурная голова печатается на принтере со стеклотекстолитовым столом, у основания видна широкая юбка из нескольких линий

Руководство3D-печать

Технология цветной 3D-печати

Почему одноцветная 3D-печать стала привычной, а полноцветная остаётся дорогой, и в чём сложность технологии цветной печати.

Редакция Далото · · 3 минуты

Технология цветной 3D-печати

Обзор3D-печать

Обзор материалов для постобработки 3D-печати

Чем довести напечатанную модель до гладкой поверхности. Ребристость от послойного нанесения убирают материалами для постобработки, это важно для бытовых и декоративных изделий.

Редакция Далото · · 3 минуты

Обзор материалов для постобработки 3D-печати

Справочник и инструменты по теме

О теме

3D-печать и аддитивные технологии: коротко о главном

Аддитивная печать строит изделие слой за слоем по цифровой 3D-модели, в отличие от фрезерования и точения, где материал удаляют из заготовки. Такой подход позволяет делать сложную геометрию, внутренние каналы и облегчённые конструкции, а также быстро получать прототипы и мелкие серии без изготовления оснастки.

Основные технологии

FDM-печать. Экструдер плавит пластиковую нить — филамент — и укладывает её по контуру слоя. Это самая распространённая и доступная технология: ею печатают прототипы, корпуса, оснастку, запчасти. Прочность таких деталей зависит от направления: поперёк слоёв она ниже, чем вдоль, и это учитывают при ориентации модели на столе.

Фотополимерная печать (SLA, DLP, LCD). Жидкая смола отверждается светом лазера, проектора или ЖК-экрана. Поверхность получается гладкой, а детализация высокой. Технологию используют в стоматологии, ювелирном деле, при изготовлении мастер-моделей.

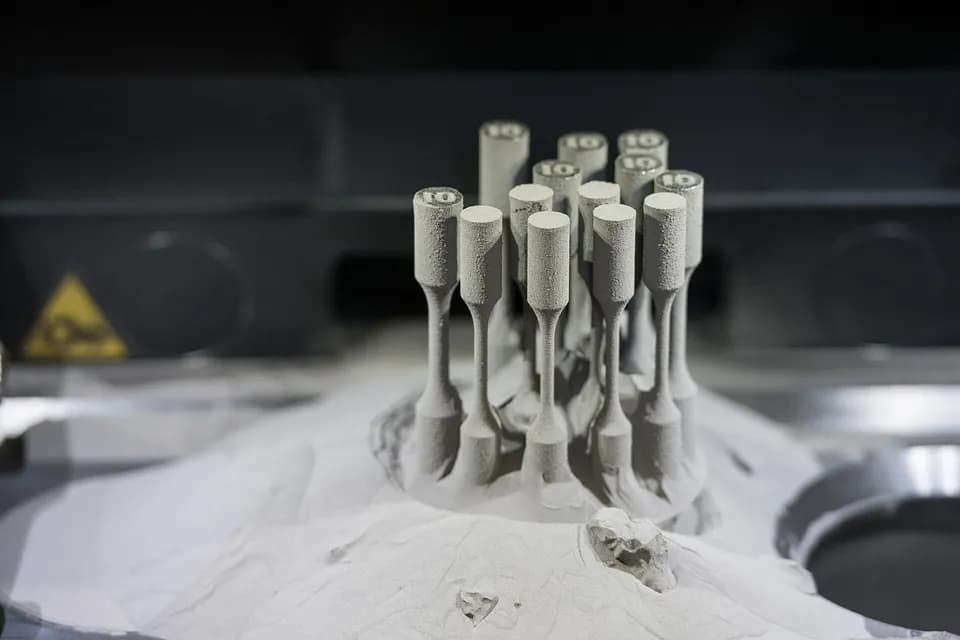
Печать металлом. В SLM лазер сплавляет металлический порошок, в DED материал подаётся в зону плавления порошком или проволокой, в WAAM деталь наплавляют дугой из проволоки. Эти технологии применяют в авиации, энергетике, медицине и инструментальном производстве.

Другие направления. Строительная печать формирует стены и элементы зданий из бетонной смеси. В медицине печатают модели для планирования операций, хирургические шаблоны и импланты. Близкая к печати тема — 3D-сканирование, которое создаёт цифровую модель реального объекта.

Классификация процессов закреплена в стандарте ISO/ASTM 52900, где выделены семь категорий аддитивных технологий.

Кому пригодится раздел

Инженерам и конструкторам, которые печатают прототипы и оснастку, производственникам, оценивающим замену механообработки или литья, мастерским и тем, кто выбирает первый 3D-принтер.

Как устроен раздел

Подтемы: FDM-печать, фотополимерная печать, печать металлом, материалы и постобработка, 3D-сканирование, строительная печать, медицина. Если вы выбираете принтер, начните со сравнения технологий и материалов. Если принтер уже работает, переходите к материалам и постобработке. Основные термины объяснены в словаре.
Термины раздела

Весь словарь →

Частые вопросы

Какую технологию 3D-печати выбрать для начала?

Для большинства задач начинают с FDM-печати: принтеры доступны по цене, материалы недорогие, а печать прочными инженерными пластиками подходит для оснастки, корпусов и прототипов. Фотополимерная печать даёт гладкую поверхность и высокую детализацию, её выбирают для ювелирных моделей, стоматологии и миниатюр. Она требует работы со смолами, вентиляции, промывки и дозасветки готовых деталей.

Чем PLA отличается от PETG и ABS?

PLA проще всего печатать: он мало усаживается и почти не пахнет, но размягчается уже при умеренном нагреве. PETG прочнее, лучше переносит нагрев и влагу, подходит для функциональных деталей, хотя склонен к образованию нитей. ABS выдерживает более высокую температуру, но сильно усаживается и для него нужна закрытая камера и вентиляция из-за запаха и паров.

Можно ли печатать металлические детали?

Да. Чаще всего используют селективное лазерное плавление (SLM), где лазер сплавляет металлический порошок слой за слоем. Для крупных деталей применяют прямое подведение энергии (DED) и проволочную печать WAAM. Оборудование для печати металлом дорогое, детали требуют термообработки и механической доработки, поэтому печать металлом оправдана для сложной геометрии и мелких серий.

Фото: Leonhard Lenz, CC BY-SA 4.0, Wikimedia Commons