К содержанию

Раздел · 30 материалов

Изготовление деталей

Как делают типовые детали: валы, втулки, шестерни, фланцы, корпуса, кронштейны, оснастку. На каких станках, из каких материалов, от чего зависит цена и как подготовить задание для цеха.

Раздел обновлён

Все материалы раздела

СравнениеДетали

Пресс-форма из алюминия или стали: стойкость, цена и окупаемость

Алюминиевая форма стоит в разы меньше стальной и готова за недели, но живёт тысячи циклов, а закалённая сталь десятки и сотни тысяч. Ниже сравнение по стойкости, пластикам и браку, а ещё расчёт на явных допущениях: с какого тиража форма окупается и когда пора переходить с алюминия на сталь.

Дмитрий Волков · · 9 минут

Половина пресс-формы с полостью, рядом лежит отлитая пластиковая деталь корпуса

СравнениеДетали

Прототип или серия: что выгоднее для 1, 10, 100 и 1000 деталей — 3D-печать, ЧПУ или литьё

Цена одной детали складывается из двух частей: того, что тратится один раз на подготовку, и того, что тратится на каждую штуку. У 3D-печати первая часть почти нулевая, у литья под давлением — это стоимость пресс-формы. Показываем на условном примере, где проходят границы между технологиями при тираже 1, 10, 100 и 1000 штук.

Анна Лебедева · · 7 минут

Половина пресс-формы для литья пластика под давлением, установленная в термопластавтомат, с толкателями и шлангами охлаждения

СравнениеДетали

Корпус для электроники: алюминий, лист, профиль, 3D-печать или литьё

Корпус прибора можно выфрезеровать из алюминиевой плиты, согнуть из листа, собрать из профиля с торцевыми панелями, напечатать или отлить. Ниже эти пять путей сравниваются по цене на тираже от одной штуки до тысячи, по жёсткости, теплоотводу, экранированию и защите от пыли и воды, а на примере блока на 20 Вт посчитан перегрев.

Дмитрий Волков · · 10 минут

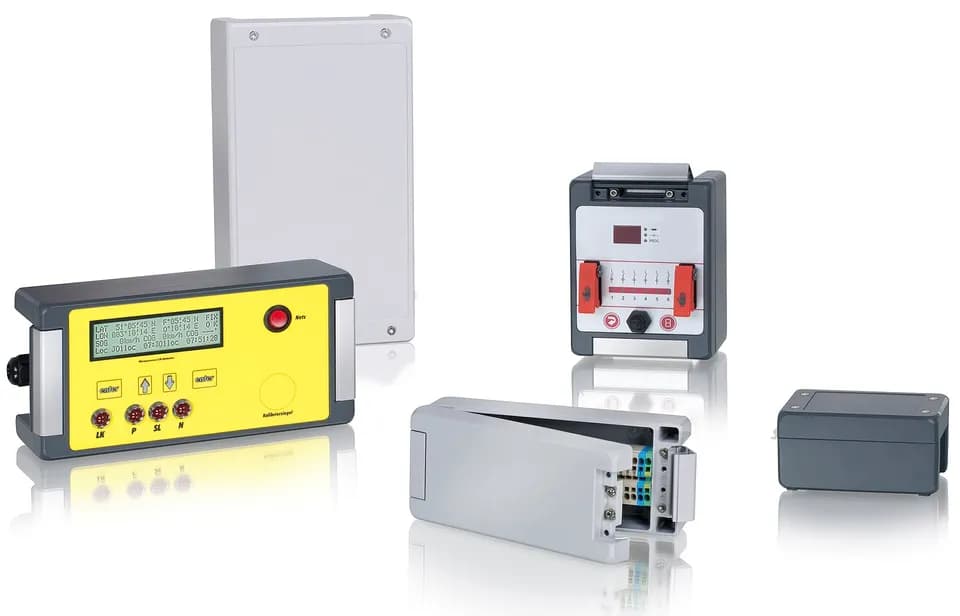
Набор корпусов для электронных приборов: плоский настенный, настольный с передней панелью и малые герметичные

СравнениеДетали

Корпусные детали и кронштейны: фрезеровка из плиты, гибка листа или сварка

Один и тот же корпус или кронштейн можно выфрезеровать из плиты, согнуть из листа или сварить из нескольких заготовок. Ниже о том, чем эти три пути отличаются по точности, массе, расходу металла и затратам на партию и почему фрезерованный корпус, который на 86 % уходит в стружку, всё равно бывает самым выгодным.

Дмитрий Волков · · 8 минут

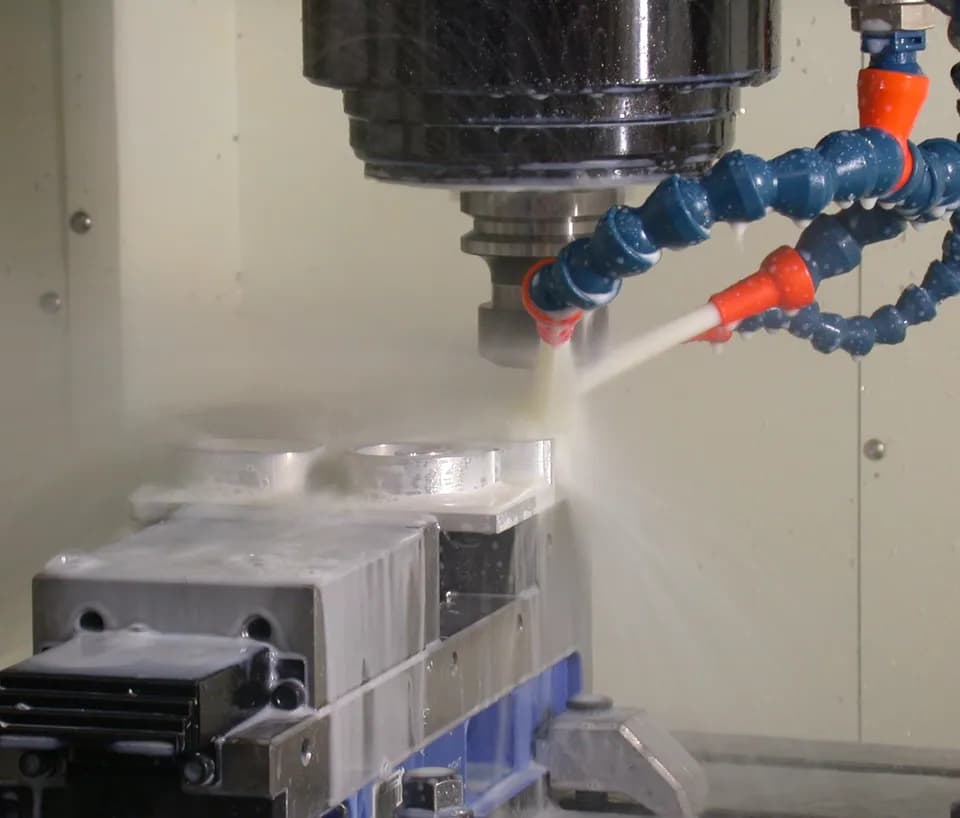
Фреза в шпинделе вертикального обрабатывающего центра обрабатывает алюминиевые заготовки в тисках под струёй СОЖ

СравнениеДетали

Втулки скольжения: бронза, капролон, полиамид, фторопласт. Что выбрать

Бронзовую втулку скольжения ставят на тяжёлые и быстрые узлы, капролоновую и полиамидную берут там, где нагрузка небольшая, а смазывать нечем. Ниже материалы сравниваются по допустимому давлению, скорости и произведению pv, а дальше разобраны зазоры, посадка в корпус, развёртка после запрессовки и типичные причины отказов.

Дмитрий Волков · · 9 минут

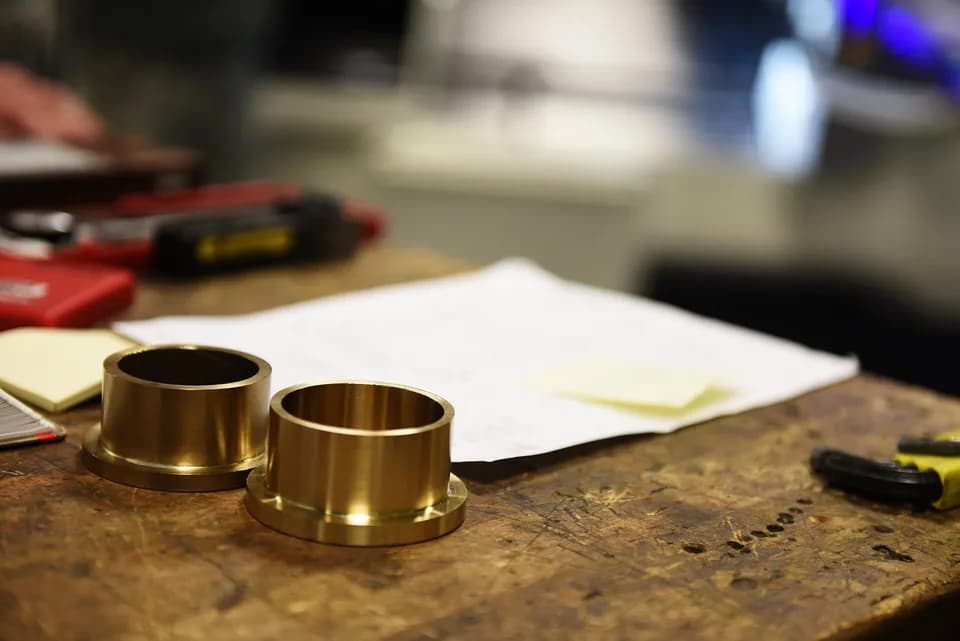
Две бронзовые втулки с буртиком на верстаке в мастерской

Справочник и инструменты по теме

О теме

Изготовление деталей: коротко о главном

Этот раздел о том, как делают типовые детали машин и оборудования: валы и оси, втулки и фланцы, шестерни и шкивы, корпуса и кронштейны, детали из листа, пресс-формы и штампы. Мы разбираем технологию на уровне цеха: на каком станке делают деталь, сколько у неё операций, из какого материала её выбирают, какую точность реально получить и что в конструкции делает деталь дороже.

Как устроен раздел

Подтемы построены по видам деталей, потому что технология зависит от формы. Тела вращения — валы и оси, втулки, фланцы и кольца — точат на токарных станках, а точные шейки шлифуют. Корпуса и кронштейны фрезеруют из плиты, гнут из листа или сваривают, и выбор между этими путями решают тираж и требования к жёсткости. Детали из листа режут лазером и гнут на листогибе. Шестерни и шкивы требуют зуборезных станков и почти всегда термообработки. Пресс-формы и штампы делают из инструментальных сталей фрезеровкой, электроэрозией и шлифовкой.

Отдельные подтемы посвящены задачам, а не деталям: как восстановить деталь по образцу без чертежа, чем отличается изготовление прототипа и серии и из чего складывается цена детали.

Чем раздел связан с остальным сайтом

Статьи опираются на справочник и материалы. Допуски на посадочные места смотрите в таблицах допусков и посадок, резьбы — в разделе метрической резьбы. Свойства распространённых материалов собраны на страницах стали 45, 40Х, Д16Т и капролона. Массу заготовки удобно прикинуть в калькуляторе веса металла. Сами станки и технологии — токарная обработка, гибка, сварка, термообработка — описаны в разделе «Станки с ЧПУ и металлообработка».

Кому пригодится раздел

Конструкторам, которые хотят понимать, как их чертёж превратится в деталь и где можно упростить конструкцию. Снабженцам и инженерам по ремонту, которым нужно заказать деталь на стороне и правильно составить задание. Владельцам мастерских и небольших цехов, которые решают, какие операции делать самим, а какие отдавать. Сайт ничего не продаёт и заказы не принимает: здесь только то, что помогает разобраться в технологии.
Термины раздела

Весь словарь →

Частые вопросы

Что нужно, чтобы цех изготовил деталь?

Минимум — чертёж с размерами, допусками, шероховатостью и маркой материала, количество деталей и требования к покрытию или термообработке. Для фрезерных и сложных деталей к чертежу прикладывают 3D-модель в формате STEP: по ней технолог быстрее пишет программу в CAM. Для листовых деталей достаточно развёртки в DXF и чертежа гибки. Если чертежа нет, деталь можно восстановить по образцу: её обмеряют или сканируют, определяют материал и делают чертёж.

Какой способ изготовления выбрать для одной детали и для серии?

Одну-две детали почти всегда выгоднее сделать на станке с ЧПУ или напечатать на 3D-принтере: здесь нет дорогой оснастки, а наладка занимает часы. С ростом тиража выигрывают способы, где основные затраты разовые: литьё в форму, штамповка, токарные автоматы. Граница зависит от размера и сложности детали, поэтому для партии в сотни штук стоит сравнить два-три способа по полной цене, а не по цене одной штуки.

Из чего складывается цена детали?

Из материала, подготовки производства (программа, наладка станка, оснастка), машинного времени, ручных операций, термообработки и покрытия, контроля и упаковки. На единичных деталях основную долю дают подготовка и наладка, на серии — машинное время и материал. Цену сильно поднимают жёсткие допуски на всех размерах, глубокие узкие карманы, малые внутренние радиусы и тонкие стенки.

Какие допуски указывать на чертеже?

Жёсткие допуски нужны только на сопрягаемых поверхностях: посадочных местах под подшипники, отверстиях под валы и штифты, базовых плоскостях. Для остальных размеров хватает общего допуска по ГОСТ 30893.1, например класса «средний». Каждый лишний квалитет точности добавляет проход, контроль или шлифовку и делает деталь дороже, не улучшая её работу.

Фото: Glenn McKechnie, CC BY-SA 3.0, Wikimedia Commons