К содержанию

Раздел · 30 материалов

Изготовление деталей

Как делают типовые детали: валы, втулки, шестерни, фланцы, корпуса, кронштейны, оснастку. На каких станках, из каких материалов, от чего зависит цена и как подготовить задание для цеха.

Раздел обновлён

Начните здесь

Стопка стальных звёздочек для приводной роликовой цепи, видны профиль зубьев и ободы

РуководствоДетали

Шкивы и звёздочки: зубчатый ремень, цепь, шаг и расчёт

Шкив под зубчатый ремень и звёздочка под роликовую цепь выглядят как простые диски с зубьями, но у каждой детали свой стандарт, свой шаг и своя формула диаметра. Разбираем, как подобрать профиль, посчитать диаметры, длину ремня и цепи, из чего и как это делают в цехе и что даёт брак.

· 9 минут

Фреза малого диаметра обрабатывает формообразующую вставку пресс-формы для корпуса телефона

РуководствоДетали

Пресс-формы, штампы, матрицы и пуансоны: как их делают и из каких сталей

Оснастка — штампы, пресс-формы, матрицы и пуансоны — самая дорогая часть серийного производства и одна из самых трудоёмких в изготовлении. Ниже маршрут изготовления, роль электроэрозии и шлифовки после закалки и выбор сталей под холодную штамповку, литьё пластмасс и литьё алюминия.

· 6 минут

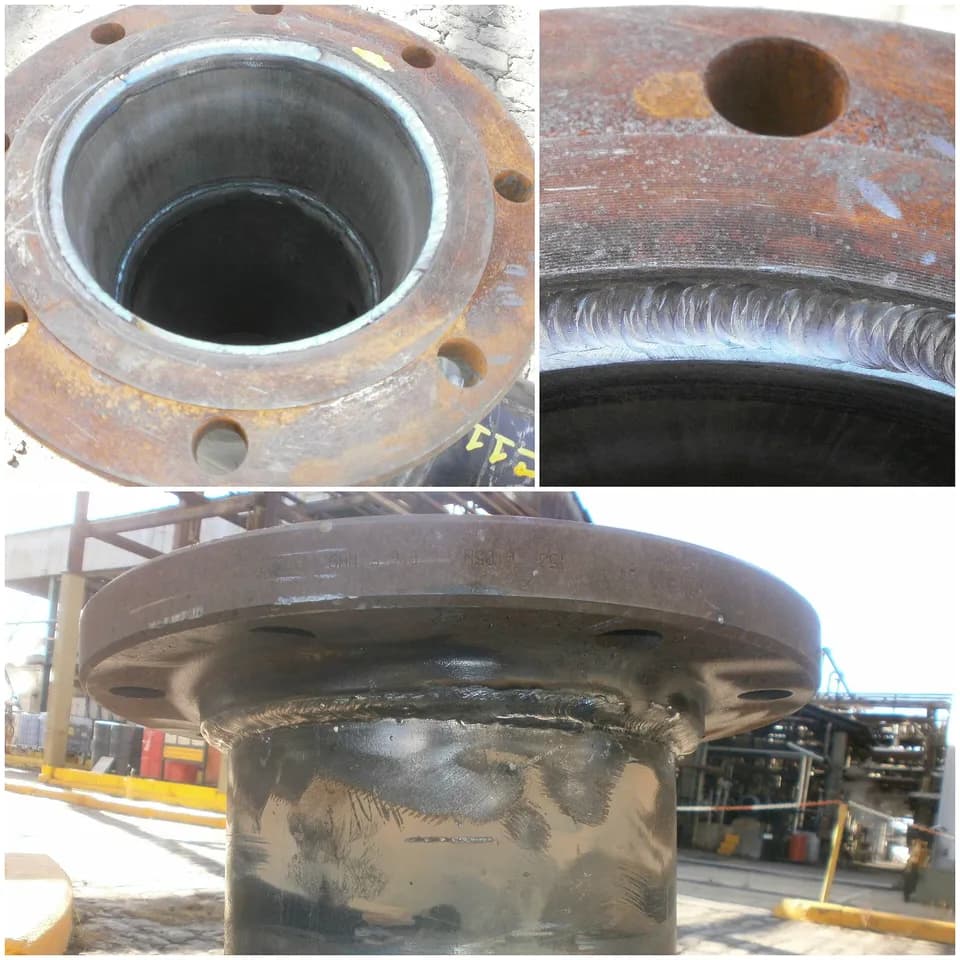
Плоский приварной фланец на трубе, виден внутренний и наружный угловые швы и отверстия под болты

РуководствоДетали

Фланцы по ГОСТ 33259 и 12820: типы, давление, как выбрать

Фланец выбирают по трём числам: диаметру прохода DN, давлению PN и типу уплотнительной поверхности. Дальше остаётся сверить размеры с ответным фланцем и решить, как его делать: купить стандартный или заказать вырезку и токарную обработку. Ниже разобраны ГОСТ 33259-2015 и ГОСТ 12820-80, таблица размеров для PN 10, допуски и типичный брак.

· 8 минут

Все материалы раздела

СравнениеДетали

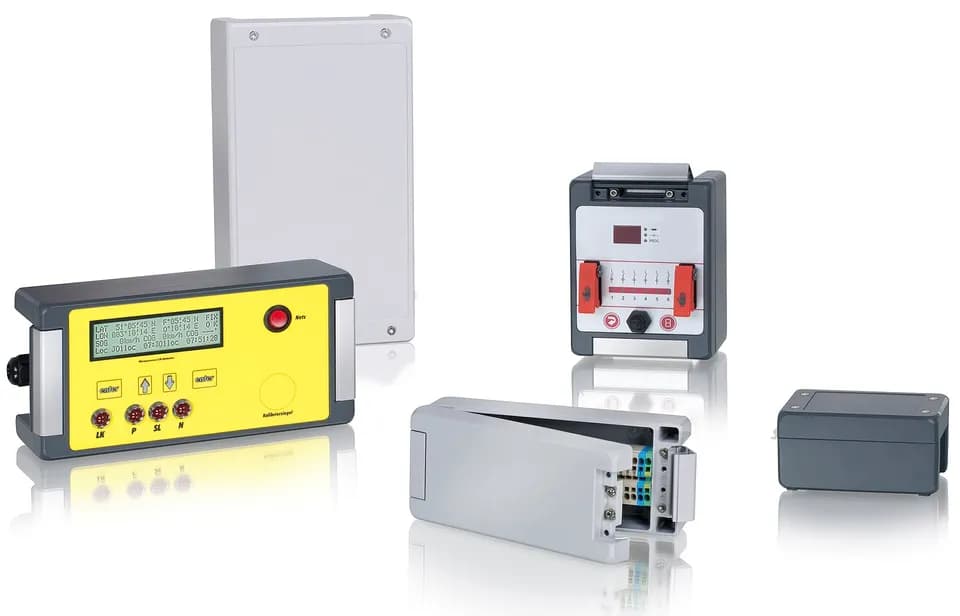
Корпус для электроники: алюминий, лист, профиль, 3D-печать или литьё

Корпус прибора можно выфрезеровать из алюминиевой плиты, согнуть из листа, собрать из профиля с торцевыми панелями, напечатать или отлить. Ниже эти пять путей сравниваются по цене на тираже от одной штуки до тысячи, по жёсткости, теплоотводу, экранированию и защите от пыли и воды, а на примере блока на 20 Вт посчитан перегрев.

Дмитрий Волков · · 10 минут

Набор корпусов для электронных приборов: плоский настенный, настольный с передней панелью и малые герметичные

ИнструкцияДетали

Как изготовить деталь по образцу: обмер, 3D-сканирование, материал и чертёж

Чтобы повторить сломанную или изношенную деталь, мало снять размеры штангенциркулем. Нужно понять, какие размеры задал конструктор до износа, из какого металла сделан образец и была ли у него термообработка. Ниже порядок работы от обмера до чертежа, который можно отдать в цех.

Дмитрий Волков · · 7 минут

Инженер сканирует литую деталь ручным 3D-сканером, на мониторе строится облако точек

РуководствоДетали

Шкивы и звёздочки: зубчатый ремень, цепь, шаг и расчёт

Шкив под зубчатый ремень и звёздочка под роликовую цепь выглядят как простые диски с зубьями, но у каждой детали свой стандарт, свой шаг и своя формула диаметра. Разбираем, как подобрать профиль, посчитать диаметры, длину ремня и цепи, из чего и как это делают в цехе и что даёт брак.

Дмитрий Волков · · 9 минут

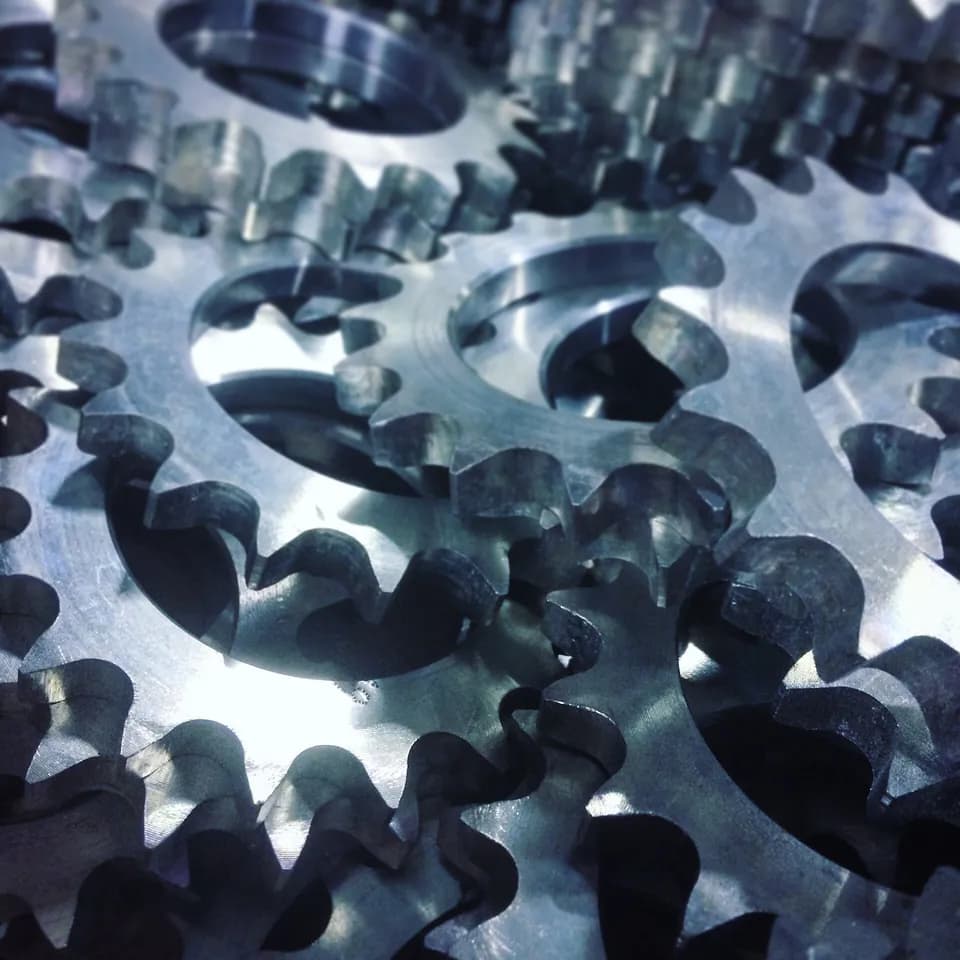
Стопка стальных звёздочек для приводной роликовой цепи, видны профиль зубьев и ободы

РуководствоДетали

Пресс-формы, штампы, матрицы и пуансоны: как их делают и из каких сталей

Оснастка — штампы, пресс-формы, матрицы и пуансоны — самая дорогая часть серийного производства и одна из самых трудоёмких в изготовлении. Ниже маршрут изготовления, роль электроэрозии и шлифовки после закалки и выбор сталей под холодную штамповку, литьё пластмасс и литьё алюминия.

Дмитрий Волков · · 6 минут

Фреза малого диаметра обрабатывает формообразующую вставку пресс-формы для корпуса телефона

РуководствоДетали

Фланцы по ГОСТ 33259 и 12820: типы, давление, как выбрать

Фланец выбирают по трём числам: диаметру прохода DN, давлению PN и типу уплотнительной поверхности. Дальше остаётся сверить размеры с ответным фланцем и решить, как его делать: купить стандартный или заказать вырезку и токарную обработку. Ниже разобраны ГОСТ 33259-2015 и ГОСТ 12820-80, таблица размеров для PN 10, допуски и типичный брак.

Дмитрий Волков · · 8 минут

Плоский приварной фланец на трубе, виден внутренний и наружный угловые швы и отверстия под болты

РуководствоДетали

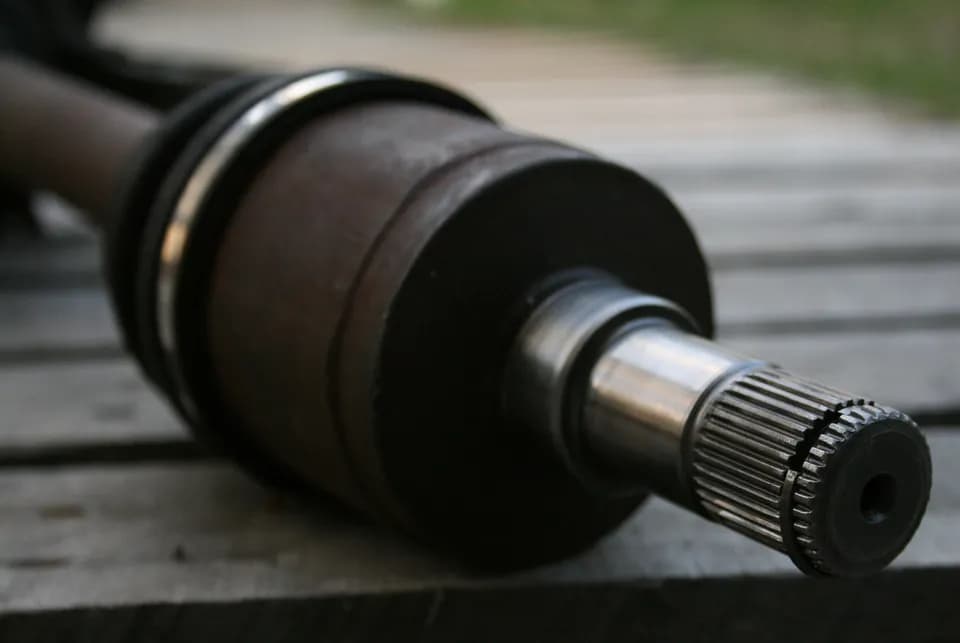
Шпоночный паз и шлицы: размеры по ГОСТ 23360-78, допуски и изготовление

Шпоночный паз кажется мелочью на фоне посадок под подшипники, но по нему вал чаще всего и ломают: паз ослабляет сечение, а смещённый или широкий паз расшатывает шпонку за несколько месяцев. Ниже таблица размеров по ГОСТ 23360-78, допуски ширины, способы фрезерования, контроль глубины, расчёт шпонки на смятие и шлицевые соединения.

Дмитрий Волков · · 12 минут

Конец вала с мелкими прямыми шлицами и канавкой для стопорного кольца

РуководствоДетали

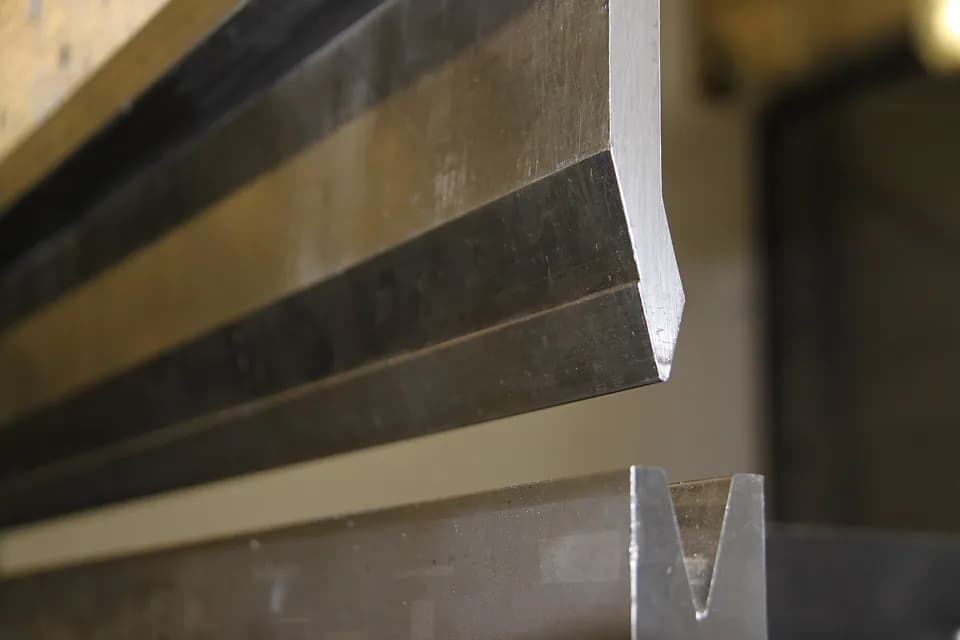
Детали из листового металла: лазерная резка и гибка — что учесть в конструкции

Лазер вырезает развёртку, листогиб загибает полки, и через полчаса из листа получается кронштейн или корпус. Чтобы деталь согнулась без трещин и сошлась по размерам, в конструкции нужно соблюсти несколько правил: радиус гиба, длину полки, расстояние от отверстий до гиба, разгрузочные вырезы и правильную развёртку.

Алексей Королёв · · 7 минут

Пуансон и V-образная матрица листогибочного пресса крупным планом

ИнструкцияДетали

Расчёт времени токарной и фрезерной обработки: формулы и пример для цены детали

Чтобы назвать цену детали на ЧПУ, нужно знать, сколько минут она проведёт на станке. Основное время считают по трём формулам: для точения, фрезерования и сверления. Дальше к нему добавляют вспомогательное и время на обслуживание, а результат умножают на ставку станка. Ниже весь путь на двух примерах: ступень вала из стали 45 и плита из Д16Т.

Дмитрий Волков · · 8 минут

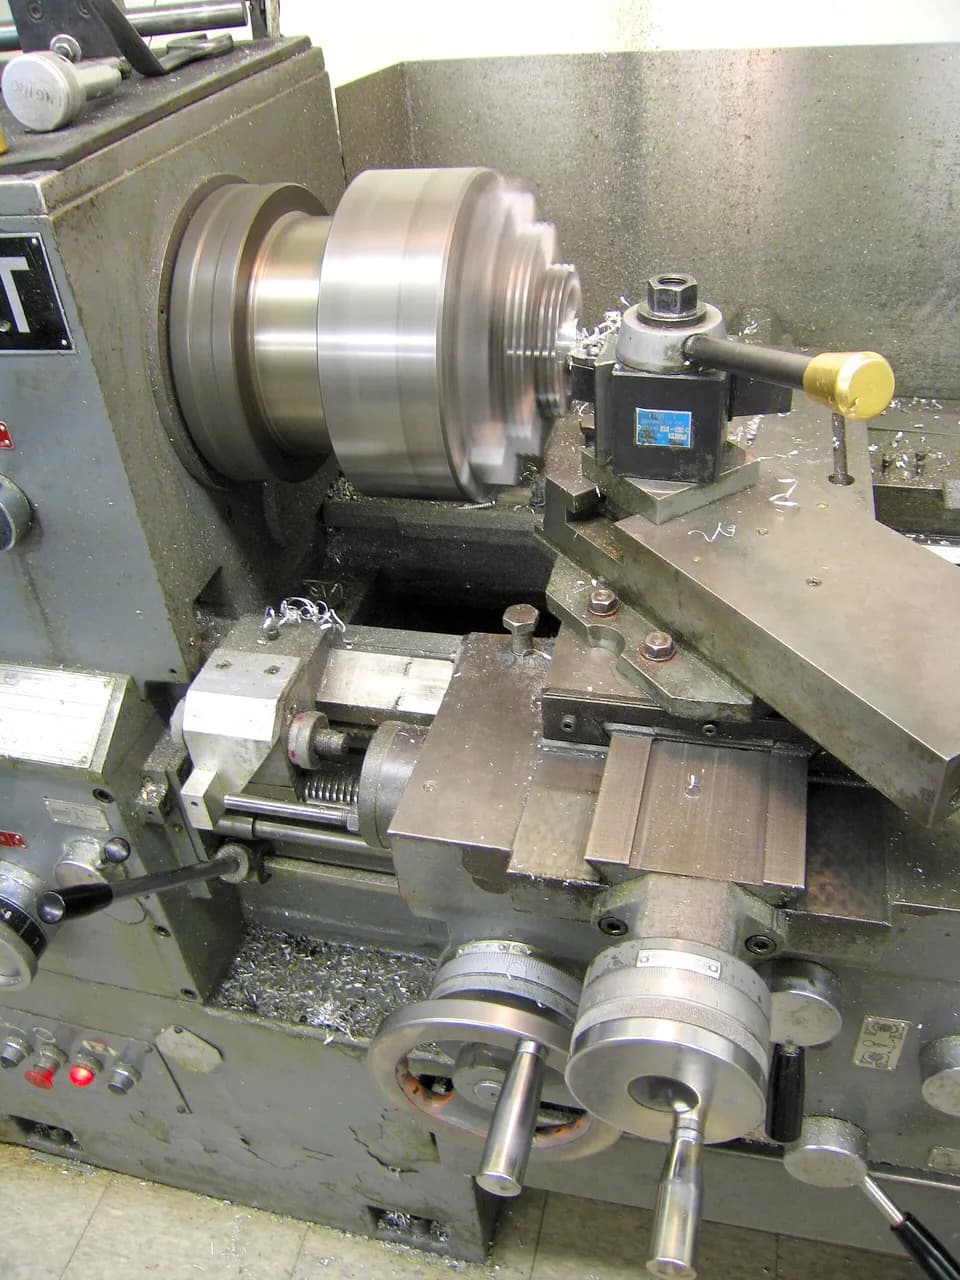
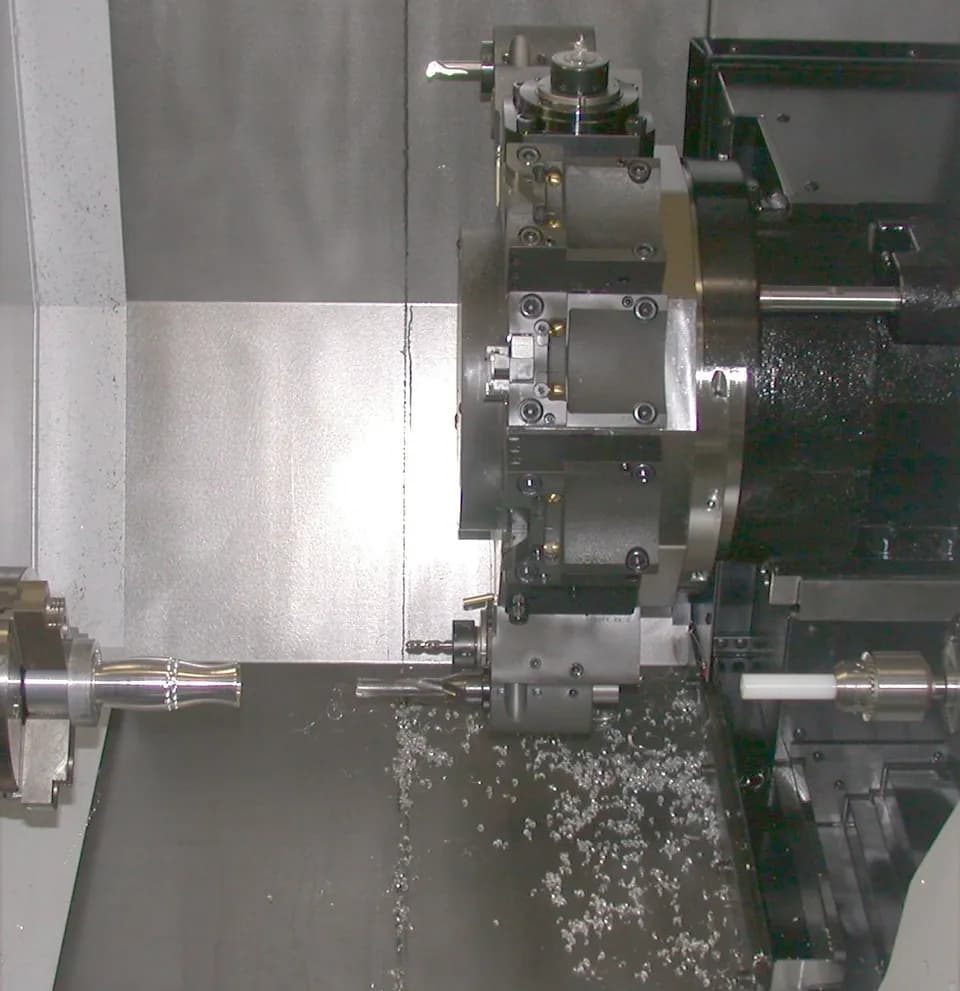
Токарный станок обтачивает вращающуюся ступенчатую заготовку, на суппорте стоит резцедержатель, внизу лежит стружка

СравнениеДетали

Корпусные детали и кронштейны: фрезеровка из плиты, гибка листа или сварка

Один и тот же корпус или кронштейн можно выфрезеровать из плиты, согнуть из листа или сварить из нескольких заготовок. Ниже о том, чем эти три пути отличаются по точности, массе, расходу металла и затратам на партию и почему фрезерованный корпус, который на 86 % уходит в стружку, всё равно бывает самым выгодным.

Дмитрий Волков · · 8 минут

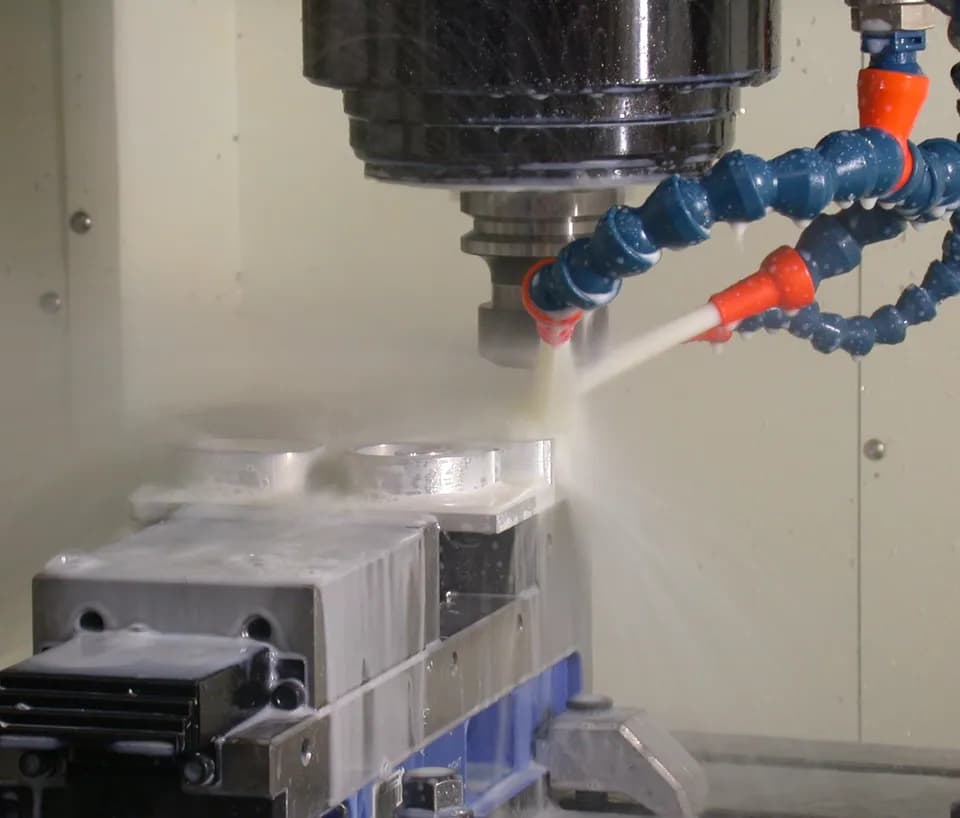
Фреза в шпинделе вертикального обрабатывающего центра обрабатывает алюминиевые заготовки в тисках под струёй СОЖ

ИнструкцияДетали

Как рассчитать модуль шестерни по готовой детали: замеры, формулы, пример

Чтобы заказать копию шестерни, цеху нужны модуль, число зубьев, угол наклона и смещение, а у вас на руках только изношенная деталь и штангенциркуль. Ниже показано, как получить эти числа из замеров, как проверить себя по длине общей нормали и чем отличается дюймовая шестерня от метрической.

Дмитрий Волков · · 9 минут

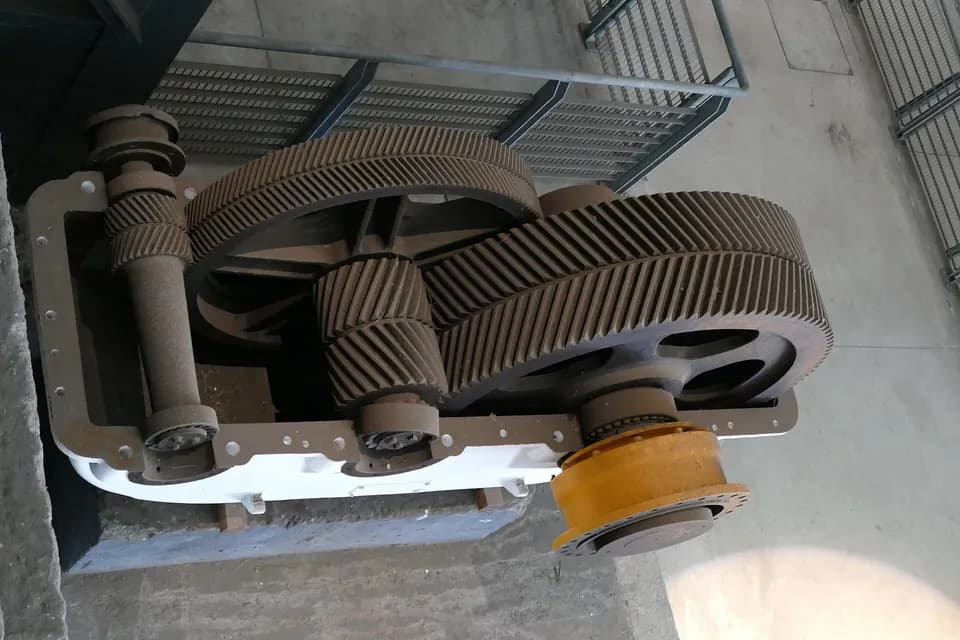
Пары косозубых зубчатых колёс на валах редуктора

РуководствоДетали

Как изготавливают шестерни: зубофрезерование, долбление, шлифование, материалы и термообработка

Зубчатое колесо проходит больше операций, чем почти любая деталь привода: токарную обработку, нарезание зубьев, термообработку и часто шлифование. Разбираем, какие методы нарезания существуют и какую точность они дают, из каких сталей делают шестерни, как их упрочняют и в каких случаях можно обойтись капролоном.

Дмитрий Волков · · 7 минут

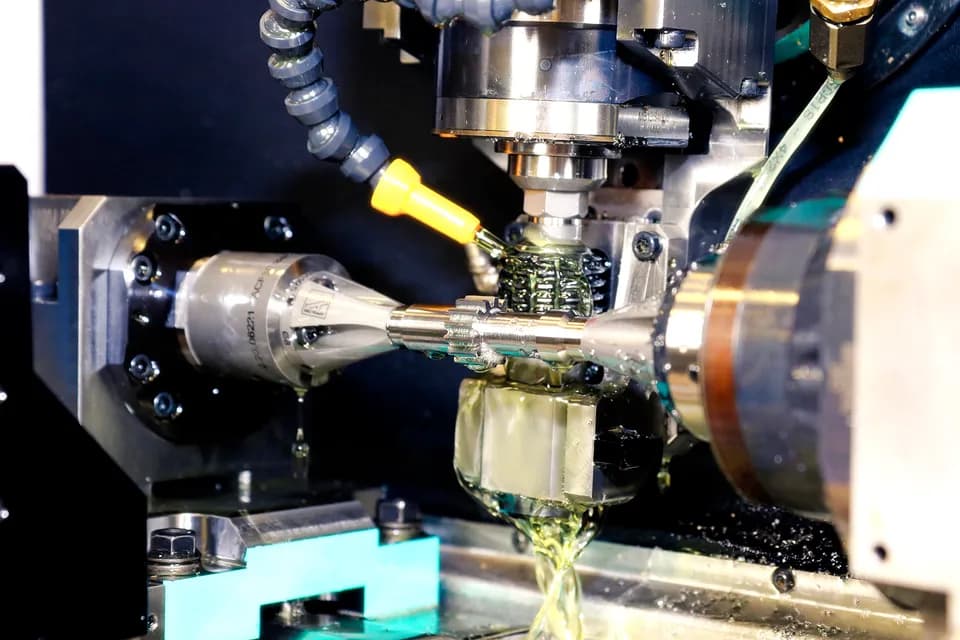
Червячная фреза нарезает зубья вал-шестерни на зубофрезерном станке с ЧПУ, деталь закреплена в центрах

СравнениеДетали

Втулки скольжения: бронза, капролон, полиамид, фторопласт. Что выбрать

Бронзовую втулку скольжения ставят на тяжёлые и быстрые узлы, капролоновую и полиамидную берут там, где нагрузка небольшая, а смазывать нечем. Ниже материалы сравниваются по допустимому давлению, скорости и произведению pv, а дальше разобраны зазоры, посадка в корпус, развёртка после запрессовки и типичные причины отказов.

Дмитрий Волков · · 9 минут

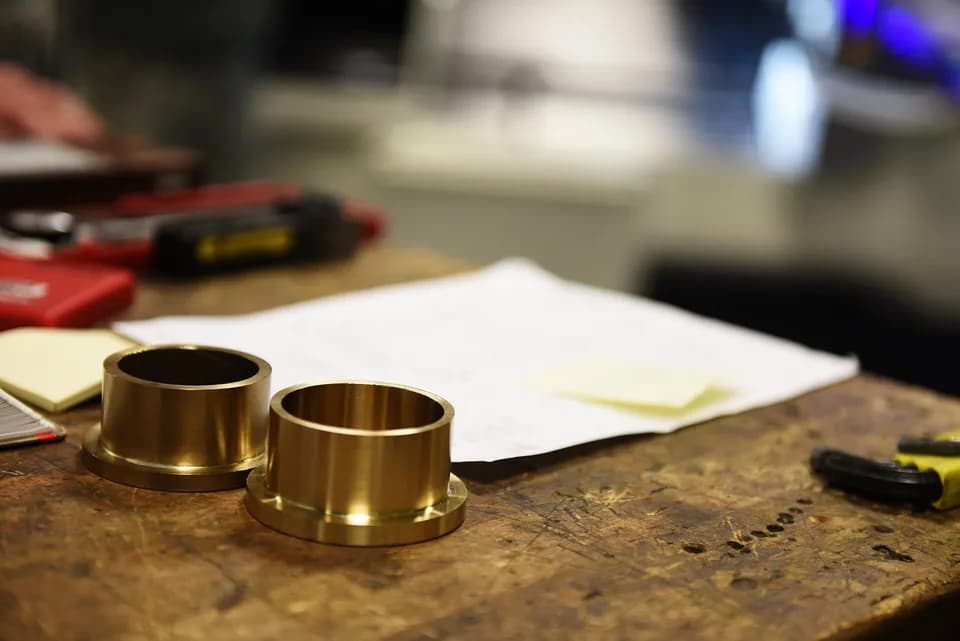
Две бронзовые втулки с буртиком на верстаке в мастерской

Справочник и инструменты по теме

О теме

Изготовление деталей: коротко о главном

Этот раздел о том, как делают типовые детали машин и оборудования: валы и оси, втулки и фланцы, шестерни и шкивы, корпуса и кронштейны, детали из листа, пресс-формы и штампы. Мы разбираем технологию на уровне цеха: на каком станке делают деталь, сколько у неё операций, из какого материала её выбирают, какую точность реально получить и что в конструкции делает деталь дороже.

Как устроен раздел

Подтемы построены по видам деталей, потому что технология зависит от формы. Тела вращения — валы и оси, втулки, фланцы и кольца — точат на токарных станках, а точные шейки шлифуют. Корпуса и кронштейны фрезеруют из плиты, гнут из листа или сваривают, и выбор между этими путями решают тираж и требования к жёсткости. Детали из листа режут лазером и гнут на листогибе. Шестерни и шкивы требуют зуборезных станков и почти всегда термообработки. Пресс-формы и штампы делают из инструментальных сталей фрезеровкой, электроэрозией и шлифовкой.

Отдельные подтемы посвящены задачам, а не деталям: как восстановить деталь по образцу без чертежа, чем отличается изготовление прототипа и серии и из чего складывается цена детали.

Чем раздел связан с остальным сайтом

Статьи опираются на справочник и материалы. Допуски на посадочные места смотрите в таблицах допусков и посадок, резьбы — в разделе метрической резьбы. Свойства распространённых материалов собраны на страницах стали 45, 40Х, Д16Т и капролона. Массу заготовки удобно прикинуть в калькуляторе веса металла. Сами станки и технологии — токарная обработка, гибка, сварка, термообработка — описаны в разделе «Станки с ЧПУ и металлообработка».

Кому пригодится раздел

Конструкторам, которые хотят понимать, как их чертёж превратится в деталь и где можно упростить конструкцию. Снабженцам и инженерам по ремонту, которым нужно заказать деталь на стороне и правильно составить задание. Владельцам мастерских и небольших цехов, которые решают, какие операции делать самим, а какие отдавать. Сайт ничего не продаёт и заказы не принимает: здесь только то, что помогает разобраться в технологии.
Термины раздела

Весь словарь →

Частые вопросы

Что нужно, чтобы цех изготовил деталь?

Минимум — чертёж с размерами, допусками, шероховатостью и маркой материала, количество деталей и требования к покрытию или термообработке. Для фрезерных и сложных деталей к чертежу прикладывают 3D-модель в формате STEP: по ней технолог быстрее пишет программу в CAM. Для листовых деталей достаточно развёртки в DXF и чертежа гибки. Если чертежа нет, деталь можно восстановить по образцу: её обмеряют или сканируют, определяют материал и делают чертёж.

Какой способ изготовления выбрать для одной детали и для серии?

Одну-две детали почти всегда выгоднее сделать на станке с ЧПУ или напечатать на 3D-принтере: здесь нет дорогой оснастки, а наладка занимает часы. С ростом тиража выигрывают способы, где основные затраты разовые: литьё в форму, штамповка, токарные автоматы. Граница зависит от размера и сложности детали, поэтому для партии в сотни штук стоит сравнить два-три способа по полной цене, а не по цене одной штуки.

Из чего складывается цена детали?

Из материала, подготовки производства (программа, наладка станка, оснастка), машинного времени, ручных операций, термообработки и покрытия, контроля и упаковки. На единичных деталях основную долю дают подготовка и наладка, на серии — машинное время и материал. Цену сильно поднимают жёсткие допуски на всех размерах, глубокие узкие карманы, малые внутренние радиусы и тонкие стенки.

Какие допуски указывать на чертеже?

Жёсткие допуски нужны только на сопрягаемых поверхностях: посадочных местах под подшипники, отверстиях под валы и штифты, базовых плоскостях. Для остальных размеров хватает общего допуска по ГОСТ 30893.1, например класса «средний». Каждый лишний квалитет точности добавляет проход, контроль или шлифовку и делает деталь дороже, не улучшая её работу.

Фото: Glenn McKechnie, CC BY-SA 3.0, Wikimedia Commons