К содержанию

Раздел · 59 материалов

Станки с ЧПУ и металлообработка

Металлообработка и станки, которым не нужен отдельный раздел: токарная обработка, плазменная и гидроабразивная резка, гибка, электроэрозия, шлифовка, сварка, термообработка. Здесь же системы ЧПУ, G-код, приводы и сравнения технологий.

Раздел обновлён

Начните здесь

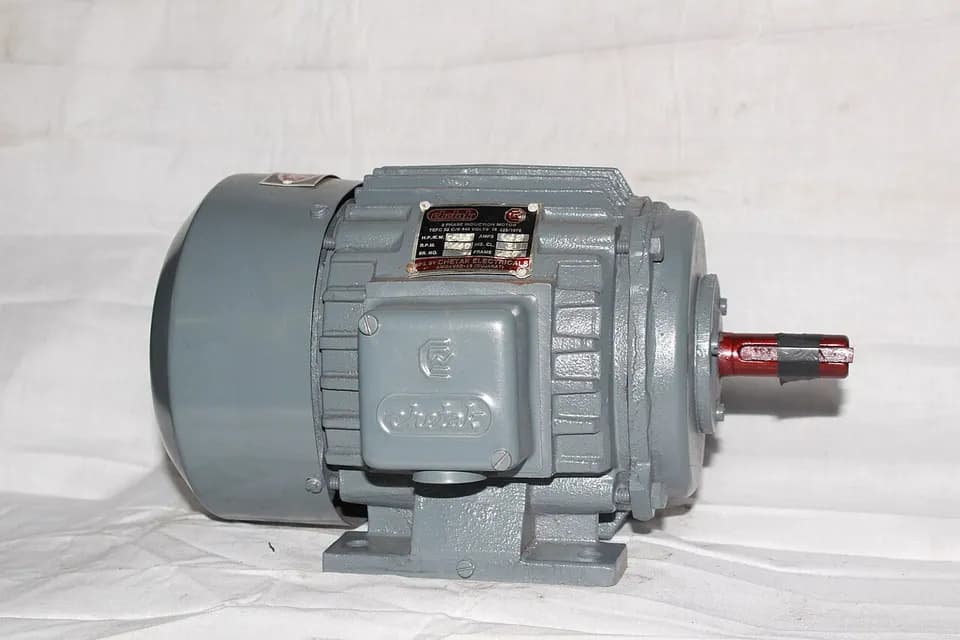
Трёхфазный асинхронный электродвигатель с выводами и корпусом

РуководствоЧПУ и металлообработка

Частотник на токарном и сверлильном станке: первая настройка, пуск с кнопок, потенциометр и торможение без ошибки перенапряжения

Новый китайский частотник подключили, а мотор не крутится: на дисплее нули, реверс запрещён, команды ждут внешнего сигнала. А когда запуск наконец получился, на торможении выскакивает ошибка перенапряжения. Ниже, что вписать в привод при первом включении станочного мотора на 50 Гц, как завести кнопки и потенциометр и как справиться с торможением тяжёлого шпинделя.

· 7 минут

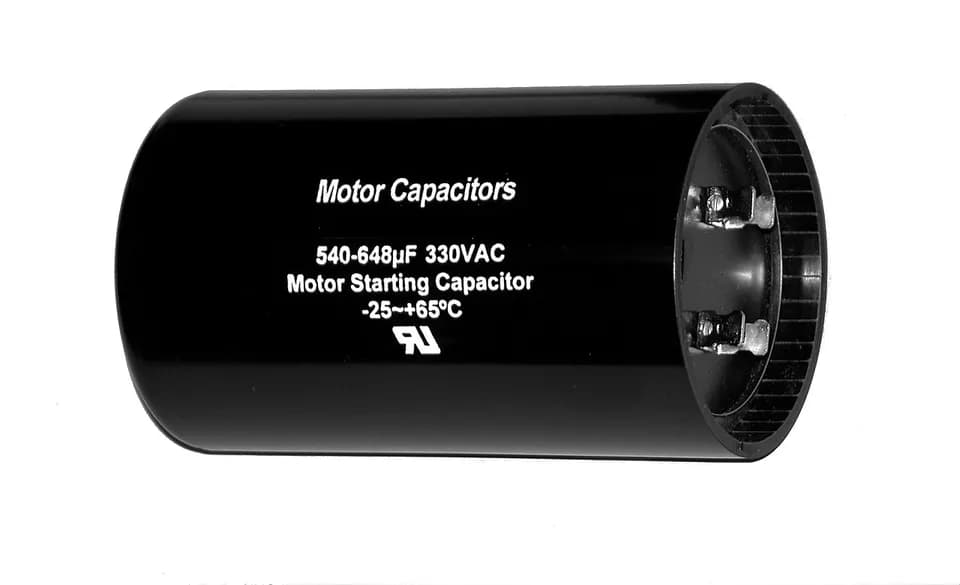
Пусковой конденсатор для электродвигателя в металлическом корпусе

РуководствоЧПУ и металлообработка

Трёхфазный двигатель станка от розетки 220 В: частотник или конденсаторы, схема, ёмкость и предел мощности

В гараже или мастерской три фазы есть не везде, а токарный, сверлильный или заточной станок часто приходит с двигателем на 380 В. Запустить его от обычной розетки можно двумя способами, и по результату они сильно различаются: частотником с однофазным входом или конденсаторами. Ниже, как выбрать, как подключить и где проходит предел мощности.

· 7 минут

Плата управления, модуль драйверов шагового двигателя и шаговый двигатель NEMA 17 на столе

РуководствоЧПУ и металлообработка

Ось не едет: диагностика по индикаторам драйвера, питанию, цепи Enable и сигналам Step/Dir

Шпиндель крутится, пульт отвечает, а оси стоят и на драйверах не горит ни одной лампы. Или лампы горят, моторы пищат и не едут. Ниже порядок поиска от самого дешёвого шага к самому дорогому: что измерить мультиметром, как прочитать индикаторы, где прячется общая причина сразу для трёх осей.

· 8 минут

Все материалы раздела

РуководствоЧПУ и металлообработка

Частотник на токарном и сверлильном станке: первая настройка, пуск с кнопок, потенциометр и торможение без ошибки перенапряжения

Новый китайский частотник подключили, а мотор не крутится: на дисплее нули, реверс запрещён, команды ждут внешнего сигнала. А когда запуск наконец получился, на торможении выскакивает ошибка перенапряжения. Ниже, что вписать в привод при первом включении станочного мотора на 50 Гц, как завести кнопки и потенциометр и как справиться с торможением тяжёлого шпинделя.

Дмитрий Волков · · 7 минут

Трёхфазный асинхронный электродвигатель с выводами и корпусом

РуководствоЧПУ и металлообработка

Трёхфазный двигатель станка от розетки 220 В: частотник или конденсаторы, схема, ёмкость и предел мощности

В гараже или мастерской три фазы есть не везде, а токарный, сверлильный или заточной станок часто приходит с двигателем на 380 В. Запустить его от обычной розетки можно двумя способами, и по результату они сильно различаются: частотником с однофазным входом или конденсаторами. Ниже, как выбрать, как подключить и где проходит предел мощности.

Сергей Орлов · · 7 минут

Пусковой конденсатор для электродвигателя в металлическом корпусе

РуководствоЧПУ и металлообработка

Ось не едет: диагностика по индикаторам драйвера, питанию, цепи Enable и сигналам Step/Dir

Шпиндель крутится, пульт отвечает, а оси стоят и на драйверах не горит ни одной лампы. Или лампы горят, моторы пищат и не едут. Ниже порядок поиска от самого дешёвого шага к самому дорогому: что измерить мультиметром, как прочитать индикаторы, где прячется общая причина сразу для трёх осей.

Сергей Орлов · · 8 минут

Плата управления, модуль драйверов шагового двигателя и шаговый двигатель NEMA 17 на столе

РуководствоЧПУ и металлообработка

Датчики и концевики на станке с ЧПУ: NPN или PNP, датчик нуля по Z и аварийный останов

Индикатор на датчике горит, а станок его не видит. Концевики срабатывают при пуске шпинделя. Датчик нуля по Z либо молчит, либо срабатывает сразу, а кнопка аварийного останова не отпускается. Все эти жалобы сводятся к трём темам: как правильно выбрать и подключить датчики, как проверить, что сигнал дошёл до контроллера, и как сделать аварийную цепь, которая сработает при обрыве провода.

Сергей Орлов · · 7 минут

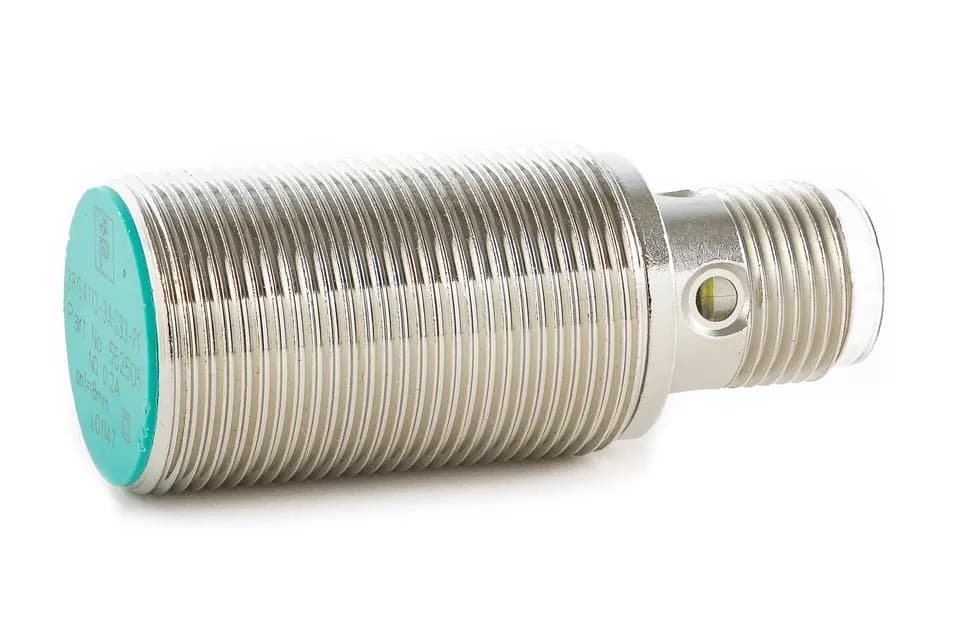
Индуктивный датчик приближения Pepperl+Fuchs в металлическом корпусе M18

РуководствоЧПУ и металлообработка

Дрейф координат и пропуск шагов на фрезере: питание драйверов, перестановка узлов и скрытый обрыв кабеля

Ноль уезжает на десятые доли миллиметра за время длинной гравировки, ось теряет шаги в одном и том же месте хода, пульт перезагружается под нагрузкой, а прозвонка кабеля показывает, что всё цело. Эта статья про электрические причины таких сбоев на китайских фрезерах: как выбрать и проверить блок питания драйверов, как найти виновника перестановкой узлов и как поймать обрыв жилы, который виден только в движении.

Сергей Орлов · · 8 минут

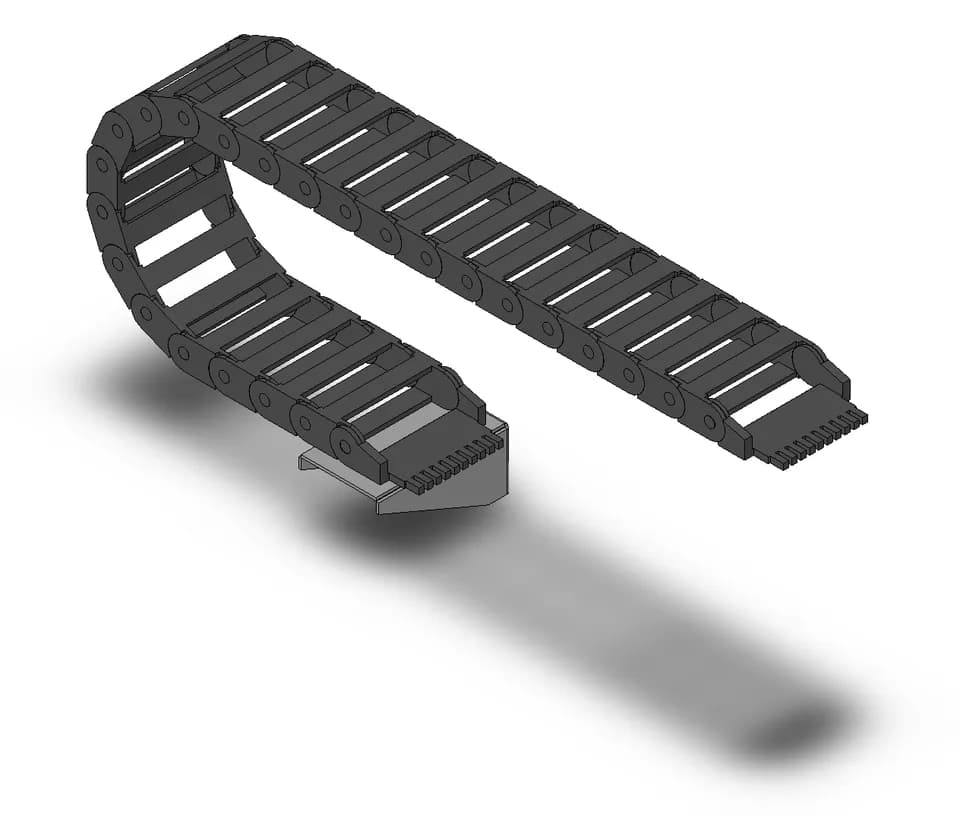
Схема кабель-канала с кабелями внутри звеньев при горизонтальном ходе

РуководствоЧПУ и металлообработка

Станок глючит при пуске шпинделя: наводки от частотника, заземление, экраны кабелей и ИБП

Пока шпиндель стоит, станок работает как часы. С пуском частотника оси чуть сдвигаются, срабатывают концевики, у компьютера гаснет монитор, а станок перезагружается. Это классические наводки, и лечатся они не заменой драйверов. Разбираем, как отличить помехи от механики тремя прогонами, как проверить заземление мультиметром, куда сводить экраны кабелей и на что вешать ИБП, чтобы не потерять программу.

Сергей Орлов · · 9 минут

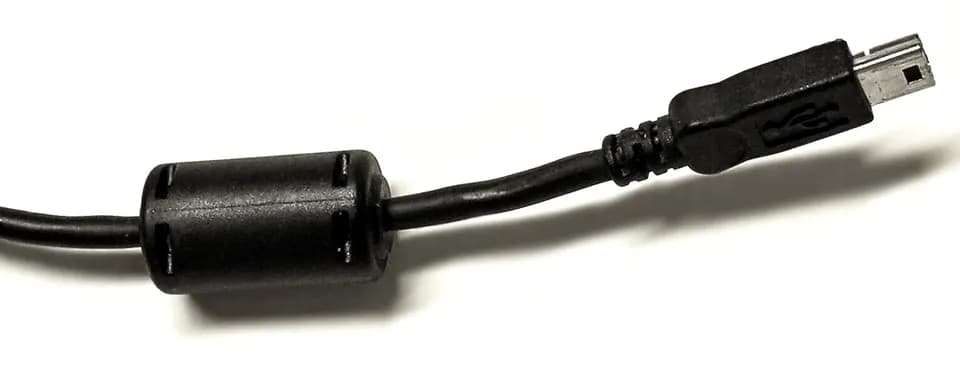
Ферритовый дроссель на USB-кабеле как фильтр токов оболочки

РуководствоЧПУ и металлообработка

Закалка, отпуск, цементация, азотирование: зачем нужны и каким деталям

Одна и та же сталь 45 может быть мягкой, как после проката, вязкой и прочной после улучшения или твёрдой на поверхности после закалки ТВЧ. Разбираем основные виды термообработки стальных деталей: что каждая даёт, какие стали под неё подходят, какую твёрдость ждать и в какой момент техпроцесса её ставить.

Дмитрий Волков · · 9 минут

Стальная звёздочка с поверхностно закалёнными зубьями, вокруг зубьев синеватые цвета побежалости

РуководствоЧПУ и металлообработка

Станок режет не в размер и теряет ноль: импульсы на миллиметр, дом, концевики и направление осей

Квадрат 100 мм выходит 96,8 мм, после отключения света пропал ноль, а при включении каретка едет в упор: за этими жалобами стоят две пары настроек. Первая отвечает за масштаб, то есть импульсы на миллиметр. Вторая за привязку, то есть дом, датчики и направление осей. Разбираем обе по порядку: как посчитать, как проверить измерением и как не сломать механику при поиске причины.

Дмитрий Волков · · 8 минут

Механический часовой индикатор с ценой деления 0,01 мм и пределом измерения 10 мм

РуководствоЧПУ и металлообработка

Как выбрать листогиб и матрицы для мастерской: тоннаж, длина стола, оси и инструмент

Листогиб покупают один раз на много лет, а ошибаются в нём чаще всего из-за одной цифры: считают тоннаж по самой толстой детали и забывают про самую длинную и самую короткую. Ниже порядок выбора на примере мастерской с пятью типовыми деталями: тоннаж, стол, оси, прогиб, инструмент и проверка при приёмке.

Алексей Королёв · · 9 минут

Гидравлический листогибочный пресс с ЧПУ в цехе: два цилиндра по краям траверсы, задний упор с двумя пальцами и стойка управления справа

РуководствоЧПУ и металлообработка

NC Studio на фрезере: плата, драйвер, 32-разрядная Windows и перенос настроек на другой компьютер

NC Studio не запускается, пишет, что плата не найдена, или просит регистрационный код: с этими тремя жалобами к мастерам по китайским фрезерам обращаются чаще всего. Объясняем, как устроена связка программы и платы, какой нужен компьютер, как поставить драйвер вручную, как переехать на другой ПК без потери настроек и что считать потолком скорости.

Дмитрий Волков · · 6 минут

Небольшой фрезер с ЧПУ с пылесборным шлангом на столе в мастерской, рядом монитор с управляющей программой

РуководствоЧПУ и металлообработка

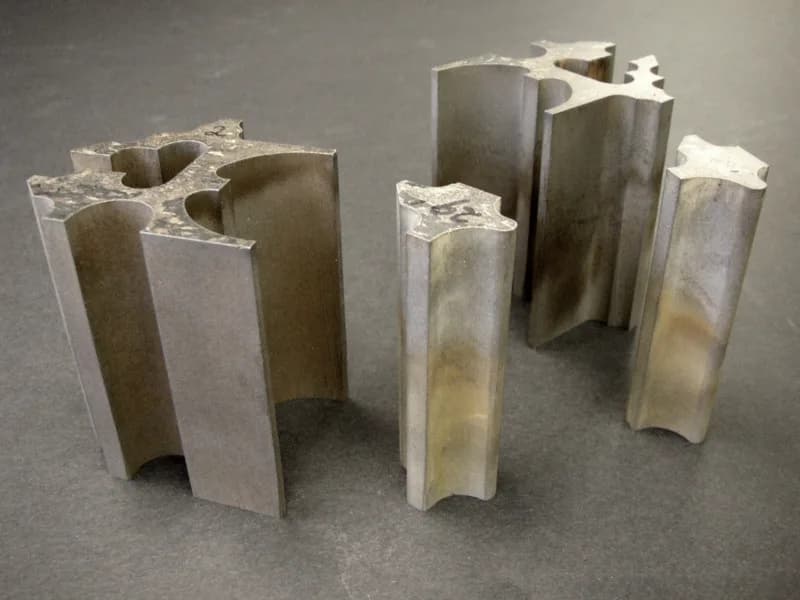
Сколько стоит час и метр гидроабразивной резки: расчёт абразива, насоса и расходников

Метр гидроабразивной резки в нержавейке 10 мм обходится цеху около 900 рублей, а в нержавейке 2 мм около 200, потому что стоимость часа почти не меняется, а скорость падает в разы. Ниже расчёт часа по статьям с явными допущениями, таблица цены метра по толщинам, сверка с прайсом цеха и пример заказа на 20 деталей.

Алексей Королёв · · 9 минут

Стальные детали сложного профиля толщиной 75 мм, вырезанные гидроабразивной струёй, на тёмной поверхности стола

РуководствоЧПУ и металлообработка

Пульт DSP на фрезере (RichAuto, NK105, 0501): флешка, прошивка, бэкап и что делать, если завис

Автономный пульт на китайском фрезере ведёт себя тихо, пока работает, а ломается в самый неудобный момент: после обновления пропадают размеры стола, на заставке виснет экран, флешка перестаёт читаться. Разбираем, как опознать свой пульт, какую флешку он переварит, как сделать копию настроек за пять минут и в каком порядке действовать, если пульт всё-таки завис.

Дмитрий Волков · · 6 минут

USB-флешка SanDisk Cruzer Micro на 4 ГБ

Справочник и инструменты по теме

О теме

Станки с ЧПУ и металлообработка: коротко о главном

ЧПУ — числовое программное управление — позволяет станку выполнять обработку по программе без ручного управления осями. Этот раздел объединяет общие вопросы ЧПУ и станки, которым не нужен отдельный раздел: токарные, плазменные, гидроабразивные, листогибочные, электроэрозионные и другие.

Системы управления

Система ЧПУ читает управляющую программу, рассчитывает траекторию и управляет приводами. На промышленных станках работают стойки FANUC, Siemens SINUMERIK, Heidenhain, Mitsubishi Electric, отечественные системы «Балт-Систем». На станках по дереву, рекламе и на лазерных станках используют контроллеры и системы на базе компьютера.

Программы для станков пишут на G-коде вручную или получают из CAM-системы через постпроцессор. Движение осей обеспечивают шаговые двигатели или сервоприводы, и от этого выбора зависят скорость и надёжность станка.

Виды станков в разделе

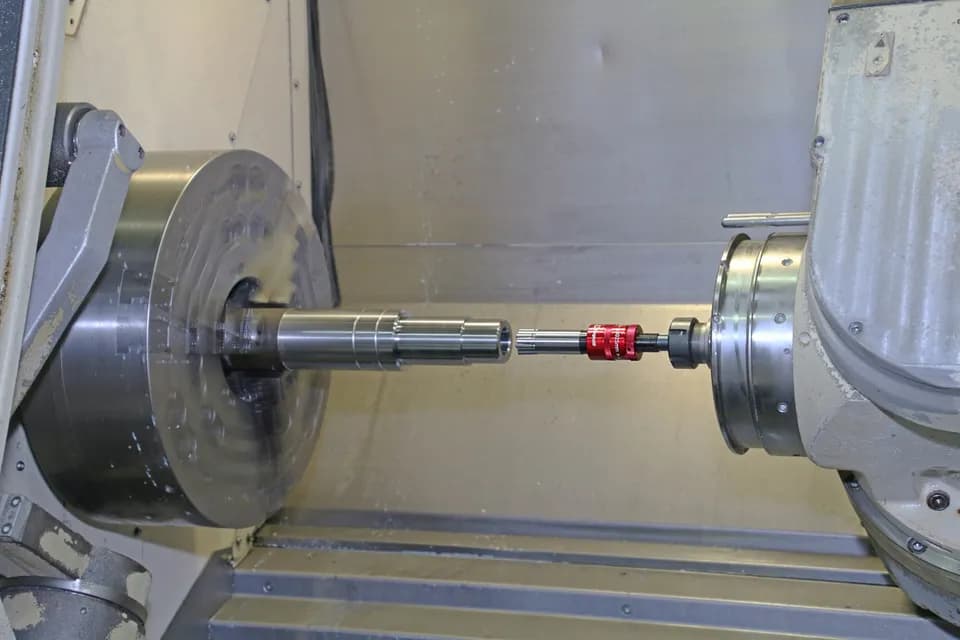
  • Токарные станки с ЧПУ обрабатывают тела вращения: валы, втулки, фланцы.
  • Плазменная резка раскраивает электропроводящие металлы, особенно толстую сталь.
  • Гидроабразивная резка режет струёй воды с абразивом практически любой материал без нагрева.
  • Листогибочные станки гнут листовой металл по программе с задним упором.
  • Электроэрозионные станки обрабатывают токопроводящие материалы электрическими разрядами и подходят для твёрдых сплавов и сложных контуров.
  • Режущие плоттеры вырезают плёнку и бумагу для рекламы.
  • Станки для резки пенопласта режут пенопласт нагретой струной.

Кому пригодится раздел

Инженерам и наладчикам, которые выбирают или модернизируют систему управления, операторам, которые учатся программировать, и тем, кто выбирает станок для задачи, не связанной с лазером или фрезером.

Как устроен раздел

Подтемы: системы ЧПУ, G-код и программирование, приводы и электроника, а также отдельные подтемы для каждого вида станков. Если вы только знакомитесь с ЧПУ, начните с материалов о системах управления и G-коде. Фрезерные станки вынесены в отдельный раздел «Фрезерные станки с ЧПУ».
Термины раздела

Весь словарь →

Частые вопросы

Что такое ЧПУ простыми словами?

ЧПУ, или числовое программное управление, — это способ управлять станком по программе. Вместо того чтобы оператор крутил маховики, система ЧПУ читает программу с координатами и командами и сама управляет двигателями осей, шпинделем, лазером или плазмой. Это даёт повторяемость: сотая деталь получается такой же, как первая, а сложные контуры станок проходит точно по чертежу.

Что выбрать: шаговые двигатели или сервоприводы?

Шаговые двигатели дешевле и проще в настройке, но работают без обратной связи и могут пропускать шаги при перегрузке, а на высоких оборотах теряют момент. Сервоприводы с энкодером следят за положением оси, держат точность на высоких скоростях и сообщают об ошибке. Для любительского и лёгкого станка хватает шаговых двигателей, для промышленного и скоростного оборудования лучше сервоприводы.

Чем отличается плазменная резка от лазерной?

Плазменная резка дешевле по оборудованию и хорошо справляется с толстой углеродистой сталью, но даёт более широкий рез, скос кромки и большую зону термического влияния. Лазер режет точнее, с узким резом и чистой кромкой, особенно на тонком и среднем листе, но стоит дороже. Выбор зависит от толщин, требований к точности и объёма работы.

Нужно ли знать G-код, чтобы работать на станке с ЧПУ?

Для большинства задач программу готовит CAM-система или программа раскроя, и писать G-код вручную не нужно. Но понимать основы полезно: оператору проще найти ошибку, поправить подачу или координату прямо на стойке, разобраться в аварийной остановке. На токарных станках и при работе с циклами знание G-кода нужно чаще.

Фото: Leedonaldson911, CC BY-SA 4.0, Wikimedia Commons